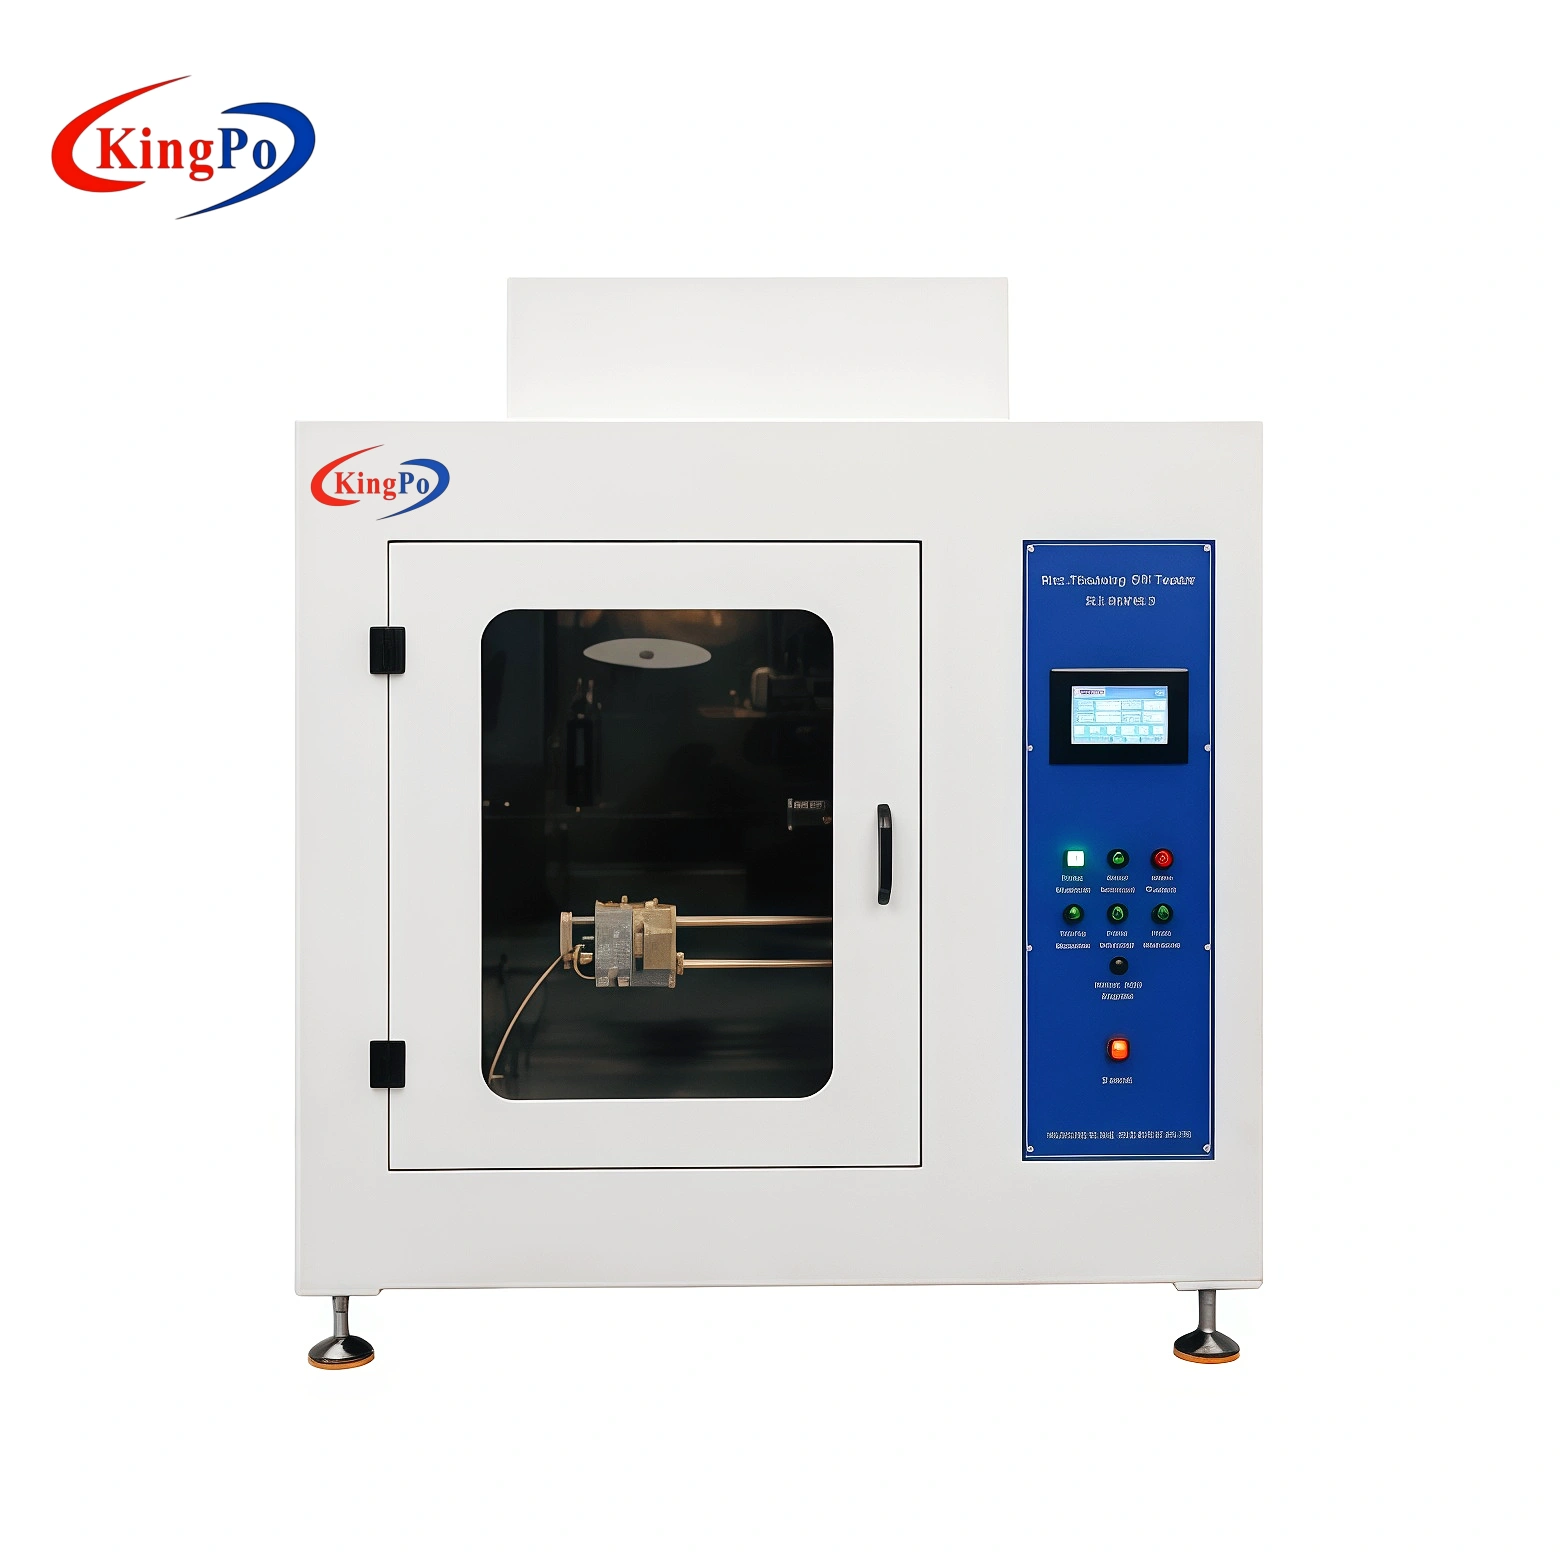
灼熱絲試驗結果不理想不一定代表灼熱絲試驗裝置有缺陷。結果差異可能源自於溫度測量、灼熱絲狀態、試樣位置、穿透深度、施加力、時間控制、試樣預處理、操作人員判斷或校準程序等因素。
因此,有效的故障排除要求實驗室區分設備相關誤差與方法相關誤差、樣本相關誤差和操作人員相關誤差。在確定實際故障機制之前更換零件或更改校準值,可能會引入額外的誤差,而不是解決問題。
溫度因素
驗證整個測量鏈,而不僅僅是顯示的值。
發光絲和感測器
檢查磨損情況、污染情況、幾何形狀、連接位置和連接連接。
機械裝置
確認穿透深度、施加力和試樣位置。
方法與操作
複習時間安排、視覺判斷、條件反射和標準操作程序解讀。
IEC 60695-2-10:2026:實驗室應審查的內容
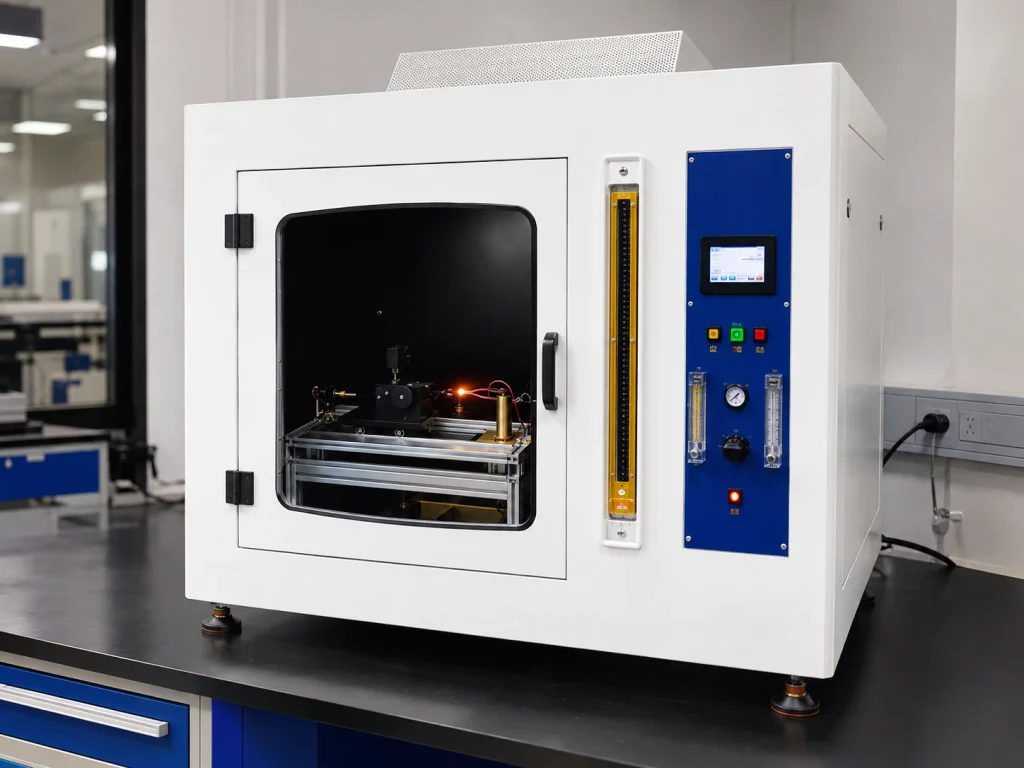
IEC 60695-2-10:2026 是灼熱絲試驗裝置和通用試驗程序標準的第 4.0 版。它取代了 2021 版,並引入了包括規範性附錄 D 在內的多項修訂,該附錄 D 涉及在灼熱絲試驗中使用高溫計。
實驗室應根據其認證範圍、客戶規範或適用的產品標準確認所引用的版本。然後,應根據該版本審查設備配置、溫度驗證和校準程序。有關設備級信息,請參閱IEC 60695-2-10 灼熱絲試驗裝置頁面。
不要想當然地認為現有的校準程序就一定符合新採用的標準版本。請先審查適用的方法、實驗室標準作業規程 (SOP)、校正記錄和認證要求。
什麼是灼熱絲試驗能力驗證?
能力驗證和實驗室間比對可以幫助實驗室評估其測量和觀察過程在特定條件下是否能產生技術上一致的結果。
在灼熱絲試驗項目中,實驗室可以收到等效或可比較的樣本,並按照提供者的指示進行指定方法的檢測。然後,使用能力驗證提供方定義的統計方法對結果進行評估。
點火/不點火結果
點火和熄滅觀測
燃燒、發光和滅絕
落物和下層
統計異常值表示存在效能問題,需要進行調查。但它本身並不能證明測試儀、熱電偶或校準系統是根本原因。
灼熱絲試驗中的主要變異來源
| 來源 | 可能的影響 | 驗證狀態 |
|---|---|---|
| 溫度測量 | 熱應力不正確 | 感測器、指示、校準和驗證方法 |
| 灼熱絲狀態 | 改變加熱或接觸幾何形狀 | 腐蝕、減薄、變形和殘留物 |
| 熱電偶 | 溫度偏差或不穩定 | 節點、放置、連接和校準 |
| 樣本設定 | 不同的熱暴露 | 方向、夾具和指定應用點 |
| 穿透力/力 | 改變機械和熱接觸 | 行程限制、作用機制與摩擦 |
| 計時/操作員 | 不同的點火或熄滅值 | 標準操作程序、訓練、透明度和回應 |
| 標本狀態 | 點火或燃燒反應發生改變 | 批次、厚度、調理和儲存 |
1. 溫度測量和校準誤差
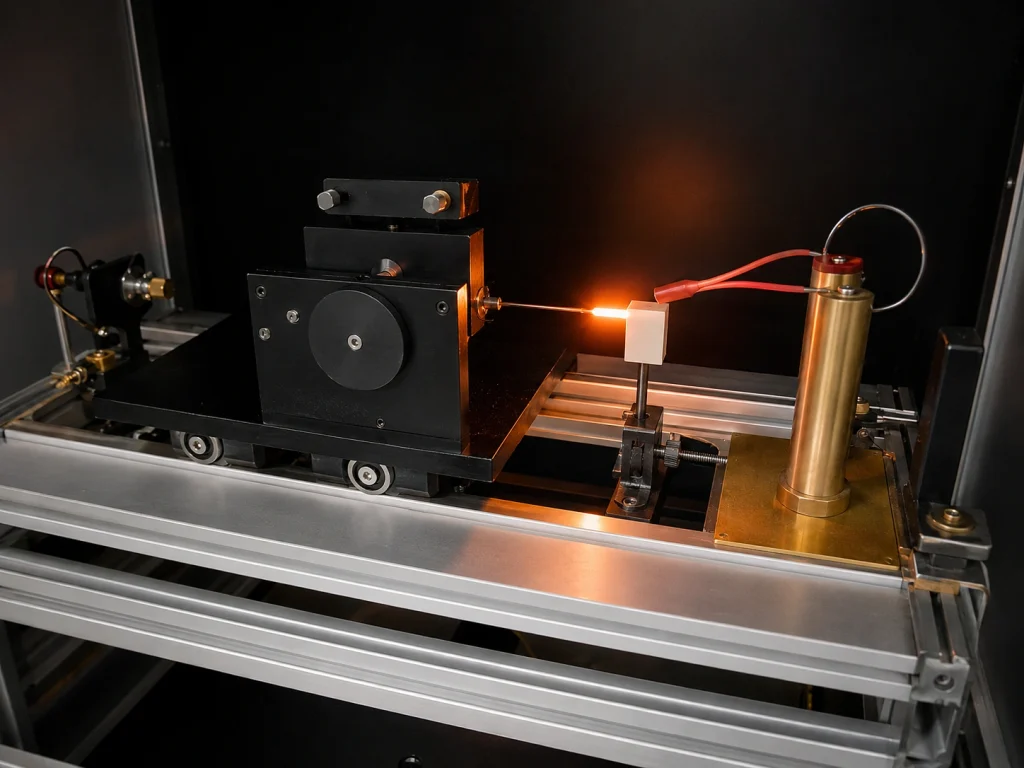
溫度是灼熱絲試驗中最重要的控制量之一,因為試樣的性能直接取決於加熱絲施加的熱應力。因此,顯示的溫度值不應直接視為灼熱絲的實際溫度。
實驗室應評估整個測量鏈:熱電偶、測量接頭、線路、溫度指示器、校準數據和任何獨立的驗證方法。
溫度達到平衡所需時間比正常情況長得多。
顯示的溫度波動比預期更大。
先前穩定的電流-溫度特性發生了變化。
獨立驗證結果與儀器指示不符。
請勿立即變更校準偏移量。首先確定偏差是來自熱電偶、灼熱絲、連接件、溫度指示器或參考系統。
2. 熱電偶狀態與位置
熱電偶是溫度測量系統的一部分,應將其視為精密元件,而非簡單的可更換導線。接點狀況、安裝位置和電氣連接都會影響指示溫度。
當感測器出現物理損壞、測量接頭移位、溫度/電流關係發生意外變化或參考驗證顯示存在不可接受的偏差時,應進行調查。製造或維修細絲接頭的實驗室也可以對用於製備細絲接頭的熱電偶焊絲機進行檢查。
3. 灼熱絲狀況、腐蝕和幾何形狀
重複的高溫循環會改變灼熱絲元件的表面和幾何形狀。氧化、腐蝕、污染、減薄或變形都可能改變其加熱性能以及與試樣的接觸。
明顯變薄
腐蝕/氧化
機械變形
表面殘留物
裂縫/損壞
清潔應去除測試殘留物,且不得損壞溫度感測器或改變其預期幾何形狀。如果元件不再支援可重複的測試,則更換元件比重複進行校準調整更為可取。
4. 穿透深度、施加力和試體位置
機械裝置直接影響熱傳遞。過大的行程或作用力會增加接觸面積和試樣變形,而接觸面積不足則會降低熱耦合。
故障排除時,請檢查機械限位、滑架移動、摩擦力、夾具對準情況和樣品施加點。機器的具體調整應遵循KP-FT01 操作規程。
5. 時機和操作員觀察
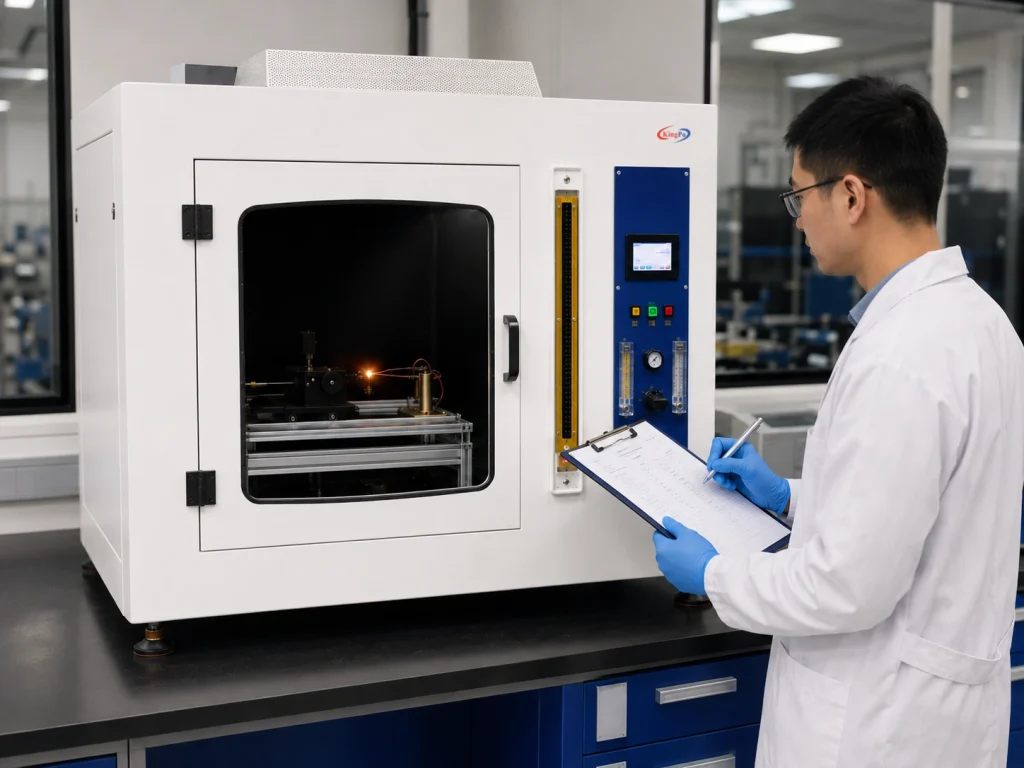
即使設備溫度和機械性能正常,也可能出現計時誤差。當需要透過目視辨識點火、微弱發光或熄滅事件時,操作人員的判斷就顯得格外重要。
指定接觸時長。
根據該方法,點火相關正時。
根據該方法,與滅絕相關的時間。
當操作員之間出現差異時,請檢視 SOP 定義、可見性、照明、反應時間以及對微弱火焰或微光的解釋是否一致。
6. 樣品處理與材料變異性
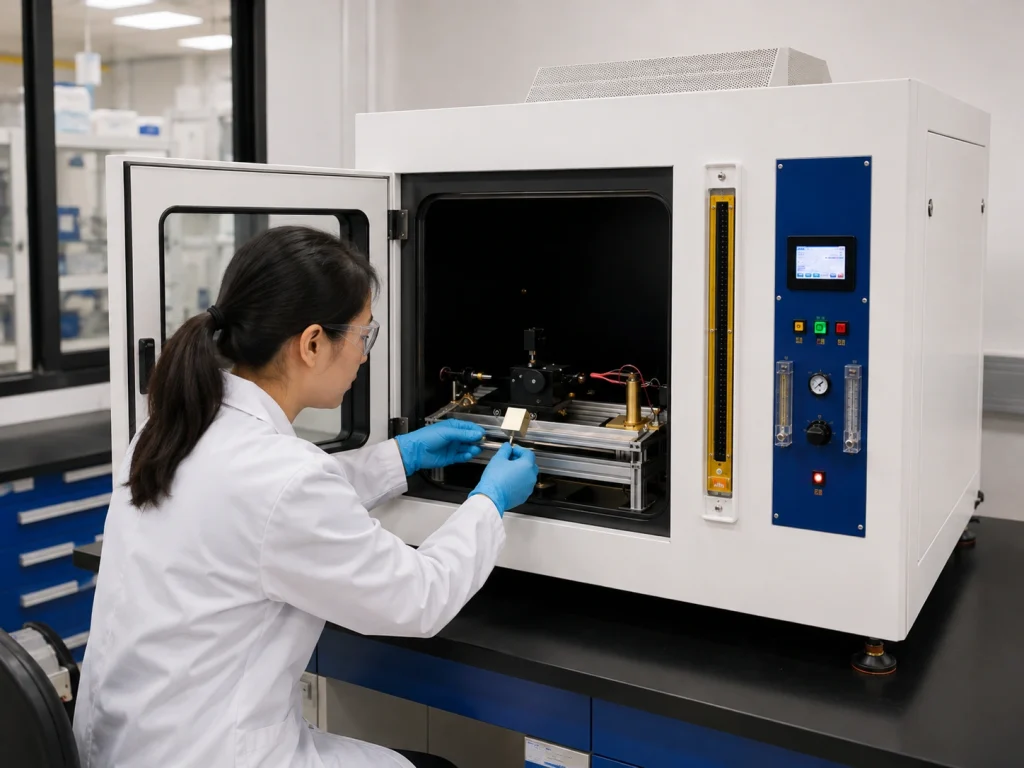
並非所有實驗室差異都與設備有關。聚合物配方、水分、試樣厚度、成型歷史、老化程度、表面狀況、批次和取向等因素都會影響點火和燃燒行為。
空調
厚度
方向
應用點
儲存
7. 實驗室環境與排氣操作
空氣流動會影響冷卻效果、火焰行為和目視觀察。因此,除非適用方法另有規定,否則應避免測試區域出現強烈氣流。
排氣系統應安全排出燃燒產物,且不得乾擾實際測試條件。測試系統還應安裝在穩定水平的地面上,並具備足夠的通風、間隙和實驗室防火安全措施。
8. 灼熱絲試驗中的測量不確定度
測量不確定度應反映實驗室本身的測量過程,而非複製其他機構的通用值。潛在影響因素包括溫度校準、指示解析度、穩定性、作用力、穿透深度、時間、操作人員判斷、樣品差異以及參考設備的不確定度。
可以透過不確定度預算範例來理解方法,但所報告的不確定度必須反映實驗室的實際設備、校準數據、程序和條件。
9. PT結果不理想後的根本原因分析
檢查轉錄、計算和提交的結果。
查看操作員實際觀察和記錄的內容。
在測試當天復核校準和中間檢查。
檢查灼熱絲、熱電偶、夾具和托架。
檢查溫度、時間、力道、深度和試樣設定。
判斷異常行為是否可以重複出現。
KP-FT01故障排除矩陣
| 症狀 | 可能區域 | 建議檢查 |
|---|---|---|
| 不加熱 | 加熱迴路/灼熱絲 | 檢查元件、端子和連接,並斷開電源。 |
| 溫度不穩定 | 感測器/加熱系統 | 檢查熱電偶、元件和驗證數據 |
| 意外點火 | 溫度/試樣/力學 | 重複測試前,請檢查所有設定是否完整。 |
| 不同的鈦/碲 | 操作員/標準操作程序 | 比較定義、可見度和操作員回應 |
| 過度旅行 | 機械極限 | 重複穿透深度設置 |
| 灼熱絲上的殘留物 | 先前標本存放處 | 小心清潔,不要改變幾何形狀。 |
測試前驗證清單
KP-FT01 實際測試序列
| 01 | 設定所需的發光時間和測試參數。 |
| 02 | 必要時,準備基礎材料佈置。 |
| 03 | 夾緊並固定樣品。 |
| 04 | 設定並驗證機械穿透極限。 |
| 05 | 將熾熱絲加熱至所需溫度並穩定。 |
| 06 | 啟動測試循環並觀察點火情況。 |
| 07 | 記錄所需的計時和目視觀察結果。 |
| 08 | 測試結束後,清除燃燒產物並清潔測試區域。 |
此操作流程僅為概述。具體的機器控制功能和機械調整應遵循官方的KP-FT01操作手冊和適用的灼熱絲試驗方法。
日常維護和驗證
腐蝕、減薄、污染和幾何形狀。
節點狀況、連接和響應。
校準和中間驗證。
運動、對齊、摩擦和機械極限。
功能、重複性和解析度。
殘留物、可見性和萃取操作。
與其他電氣安全測試有何不同
灼熱絲試驗故障排除不應與絕緣電阻、介電強度或漏電流測量故障排除混淆。灼熱絲試驗評估由異常熱應力引起的火災行為,而電氣絕緣試驗評估不同的危險和測量。有關工程學上的區別,請參閱「灼熱絲試驗與絕緣電阻、耐壓試驗和針焰試驗」 。
關鍵要點
調整校準前,請驗證整個測量鏈。
深度、力、摩擦力和試樣位置都會影響熱傳遞。
異常值需要調查,但無法確定原因。
視覺判斷和時機把握可能會造成操作者之間的差異。
常見問題
1. 為什麼兩個實驗室會得到不同的灼熱絲試驗結果?
溫度測量、灼熱絲狀況、穿透深度、施加力、試樣處理、操作人員判斷、時間安排和環境因素都可能導致結果出現差異。
2. PT結果不理想是否代表測試者不準確?
不。這表明實驗室結果需要進一步調查。根本原因可能涉及設備、方法執行、樣品、操作人員因素或環境條件。
3. 灼熱絲PT失效後,首先要檢查什麼?
首先確認報告結果和原始記錄。然後檢查溫度驗證、校準狀態、灼熱絲狀況、熱電偶狀況、機械設定和樣品製備。
4. 溫度校準有多重要?
溫度決定了試樣所承受的熱應力。因此,實驗室應保持對整個溫度測量系統的適當校準和驗證。
5. 熱電偶的狀況會影響測量結果嗎?
是的。結點劣化、機械損傷、安裝不當、連接問題和老化都會改變溫度指示和穩定性。
6. 為什麼穿透深度很重要?
穿透深度控制試樣與加熱絲之間的機械接觸。穿透深度不當會改變接觸條件,進而影響熱傳遞。
7. 操作員的判斷會影響 Ti 和 Te 嗎?
是的。能見度、訓練、標準操作規程措詞和反應時間都會影響目視判斷的點火和熄滅事件。
8. PT故障後是否應立即調整校準?
並非毫無根據。在找出根本原因之前進行調整,可能會掩蓋其他問題或引入新的系統性偏差。
9. IEC 60695-2-10:2026 有哪些變化?
4.0 版引入了技術修訂,包括與高溫計使用相關的規範性附錄 D。實驗室應將新版本與其現有的標準操作規程 (SOP) 和校準方法進行比較。
10. 我可以在哪裡找到 KP-FT01 操作規程?
金普公司提供了一份專門的操作文檔,內容涵蓋安裝、零件更換、機械調整和測試操作。此文件與上文的機械和操作部分自然銜接。
如何調查異常的灼熱絲試驗結果?
技術審查時,請提供適用的標準和版本、測試方法、溫度、試樣材料和厚度、觀察結果、溫度驗證數據、灼熱絲和熱電偶狀況,以及測試裝置的照片(如有)。
金寶實驗室可以審查設備配置和運作狀況,以協助識別可能的設備相關原因。能力驗證、認證或合規性結果的最終解釋仍由實驗室和相應的合格評定機構負責。
.