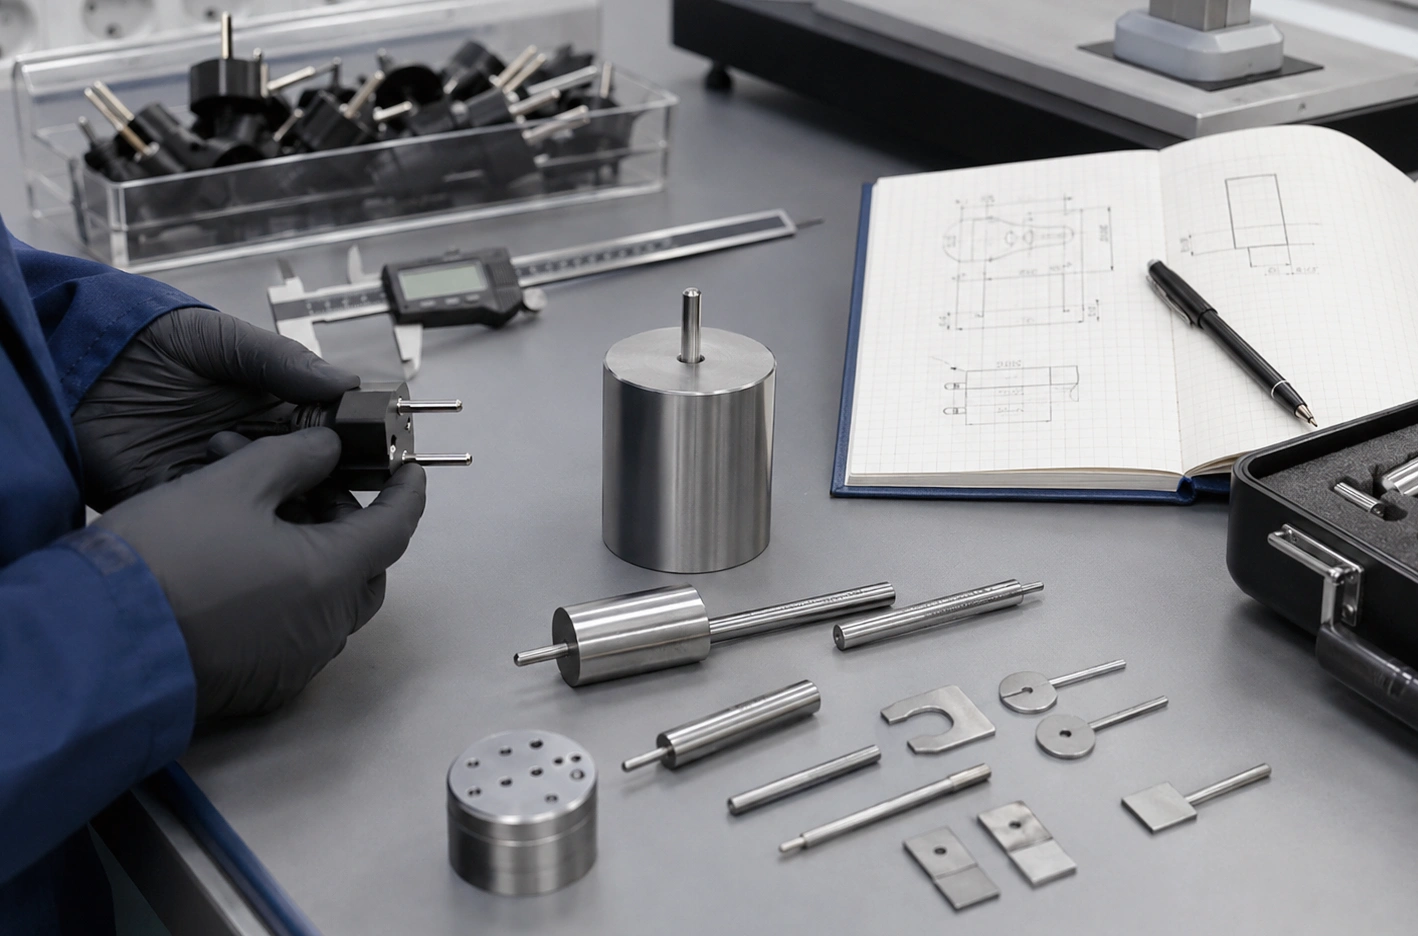
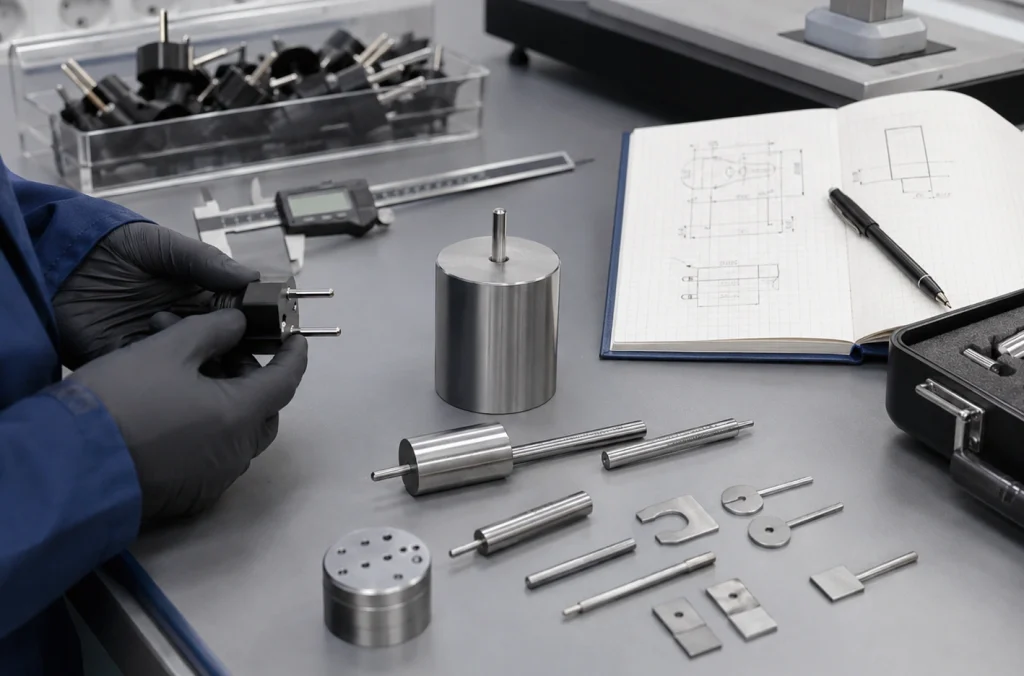
使用校準過的數位遊標卡尺檢查插頭插針。測得的直徑似乎在公差範圍內。插針之間的距離看起來也正確。但是,當使用指定的 DIN VDE 0620-1 標準量規檢查同一個插頭時,卻不合格。
答案通常不是說一種儀器是對的,另一種儀器是錯的。
通常情況下,卡尺和量規評估的是零件的不同方面。
卡尺測量尺寸,量規檢查極限狀態。
數字卡尺會提供操作者一個數值。
對於插頭或插座,它可以用來檢查尺寸,例如:
- 銷釘直徑;
- 銷間距;
- 引腳長度;
- 插座開口尺寸;
- 外部尺寸。
這些測量結果很有用,但每次讀數通常只代表特定測量位置的特定尺寸。
然而,插頭介面並非由一個維度構成。
它是由幾個幾何特徵組合而成,這些特徵必須協同運作。
兩個插針的直徑可能單獨來看是可以接受的,但它們的相對位置、平行度或組合幾何形狀卻使得整個插頭無法滿足所需的介面條件。
這時,專用壓力表就顯得特別重要了。
為什麼個別尺寸合格而整個插頭卻不合格?
考慮一個簡化的例子。
通過
通過
通過
乍一看,似乎沒有尺寸問題。
但還有其他一些因素可能會影響一致性:
- 引腳間的角度偏差;
- 銷釘平行度;
- 累積尺寸公差;
- 模製插頭本體變形;
- 多個特徵之間的關係不正確;
- 毛邊或局部表面變形;
- 兩點測量難以偵測的輪廓偏差。
遊標卡尺可能會告訴你,幾個單獨的尺寸都是合格的。
它並不能自動證明完整的插頭幾何形狀滿足所需的功能包絡。
通止規告訴我們什麼?
通止規採用不同的方法。
尺寸測量
“確切尺寸是多少?”
極限規
“這部分是否仍處於該量規所代表的允許限值內?”
這種區別在生產檢驗和合格評定中非常重要。
製造合理的量規可以表示一個確定的幾何極限,並評估測試樣品是否滿足該條件,而無需操作人員單獨測量和計算每個相互作用的尺寸。
這就是為什麼即使現代實驗室可能已經擁有數位卡尺、千分尺、光學系統和座標測量機,標準化插頭和插座測試仍然繼續使用專用量規的原因。
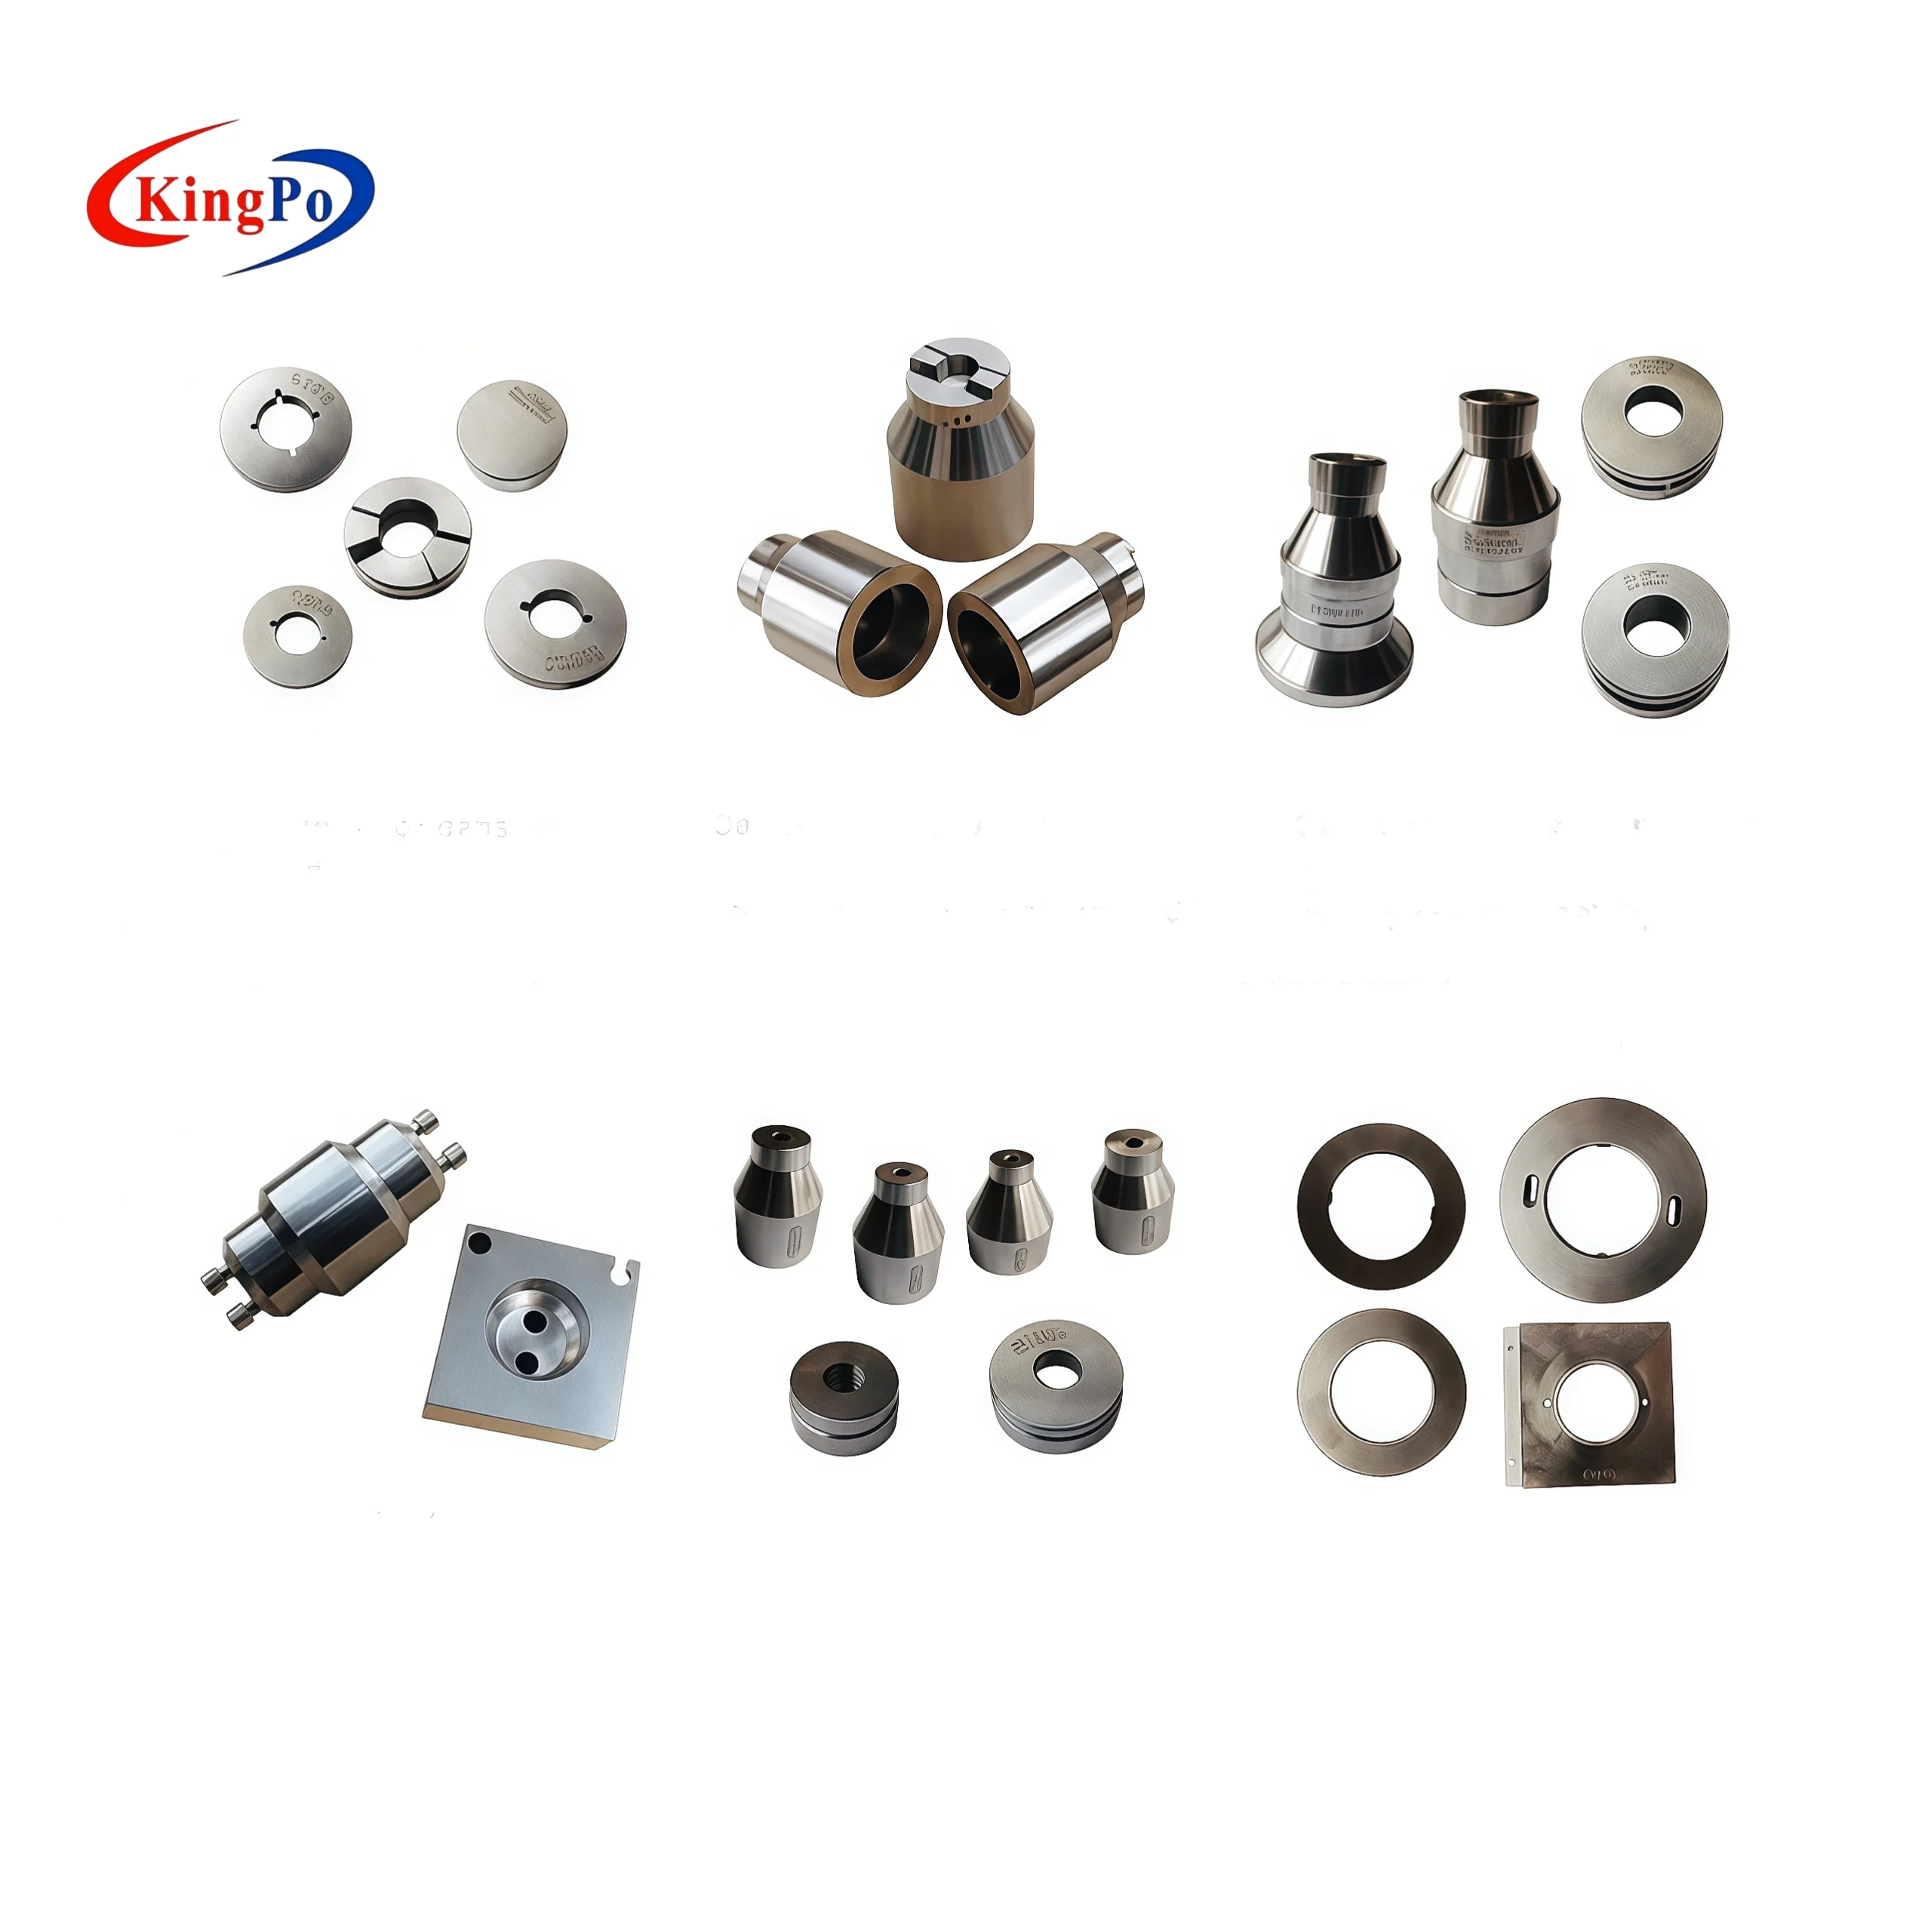
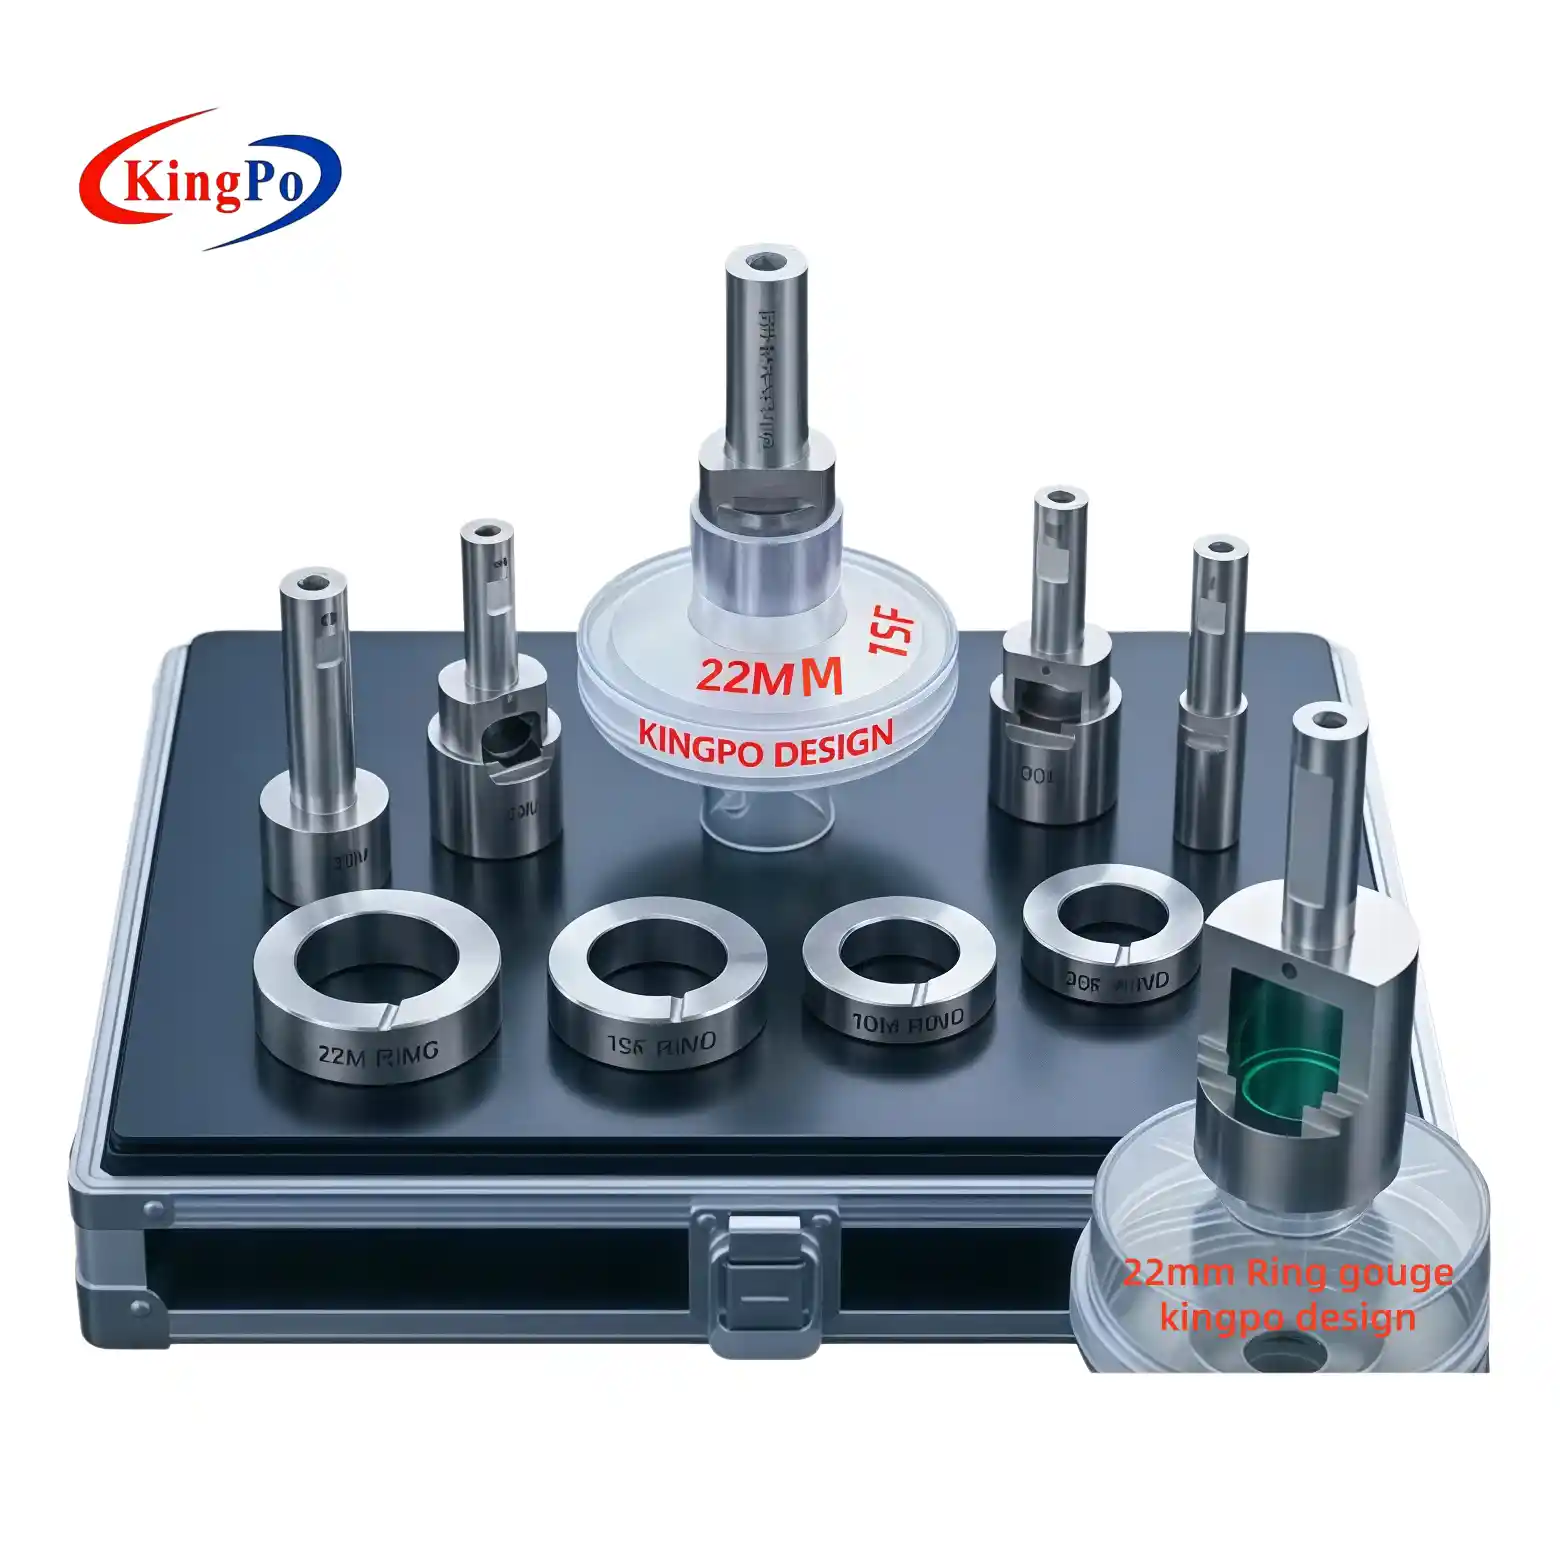
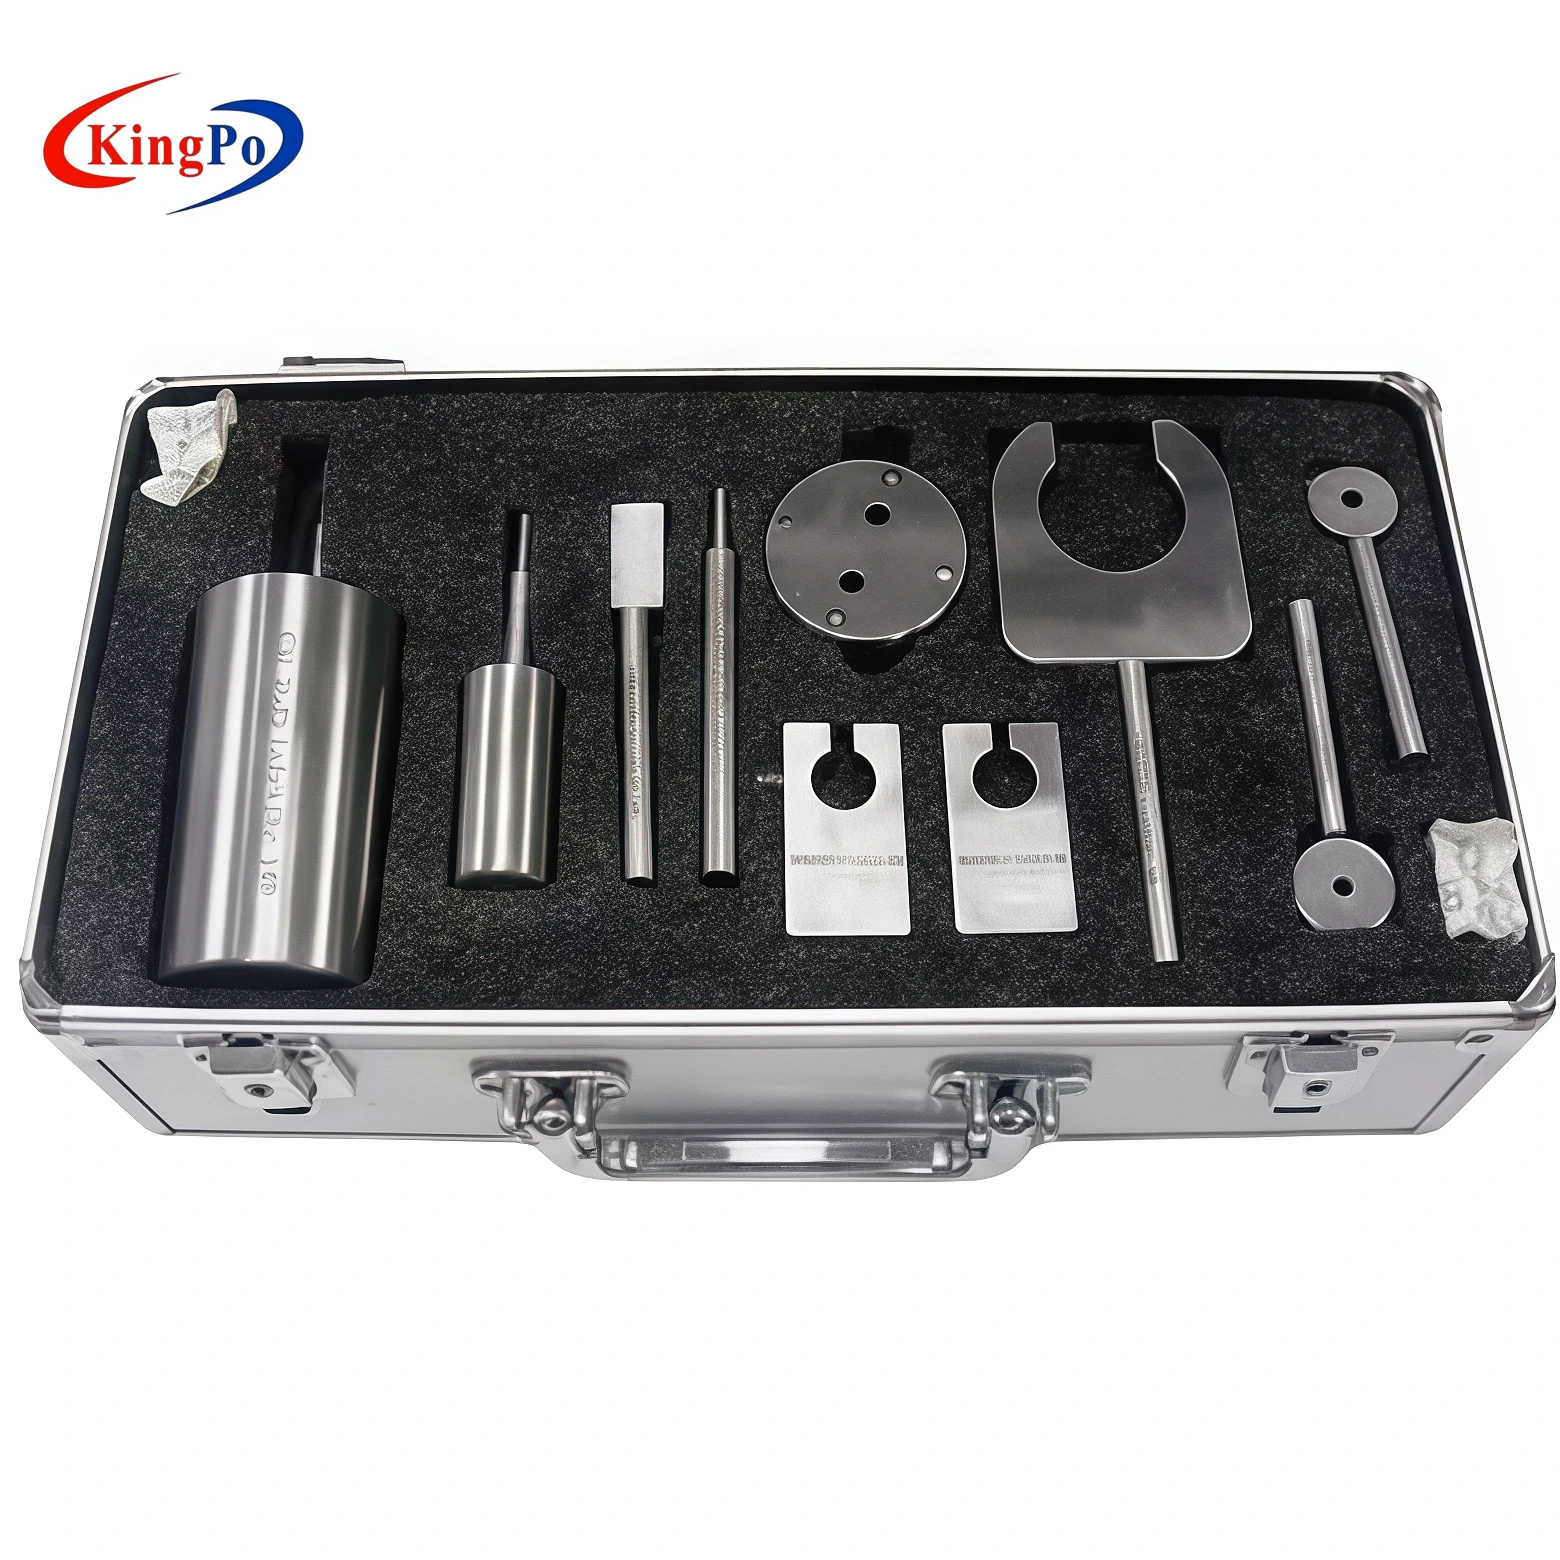
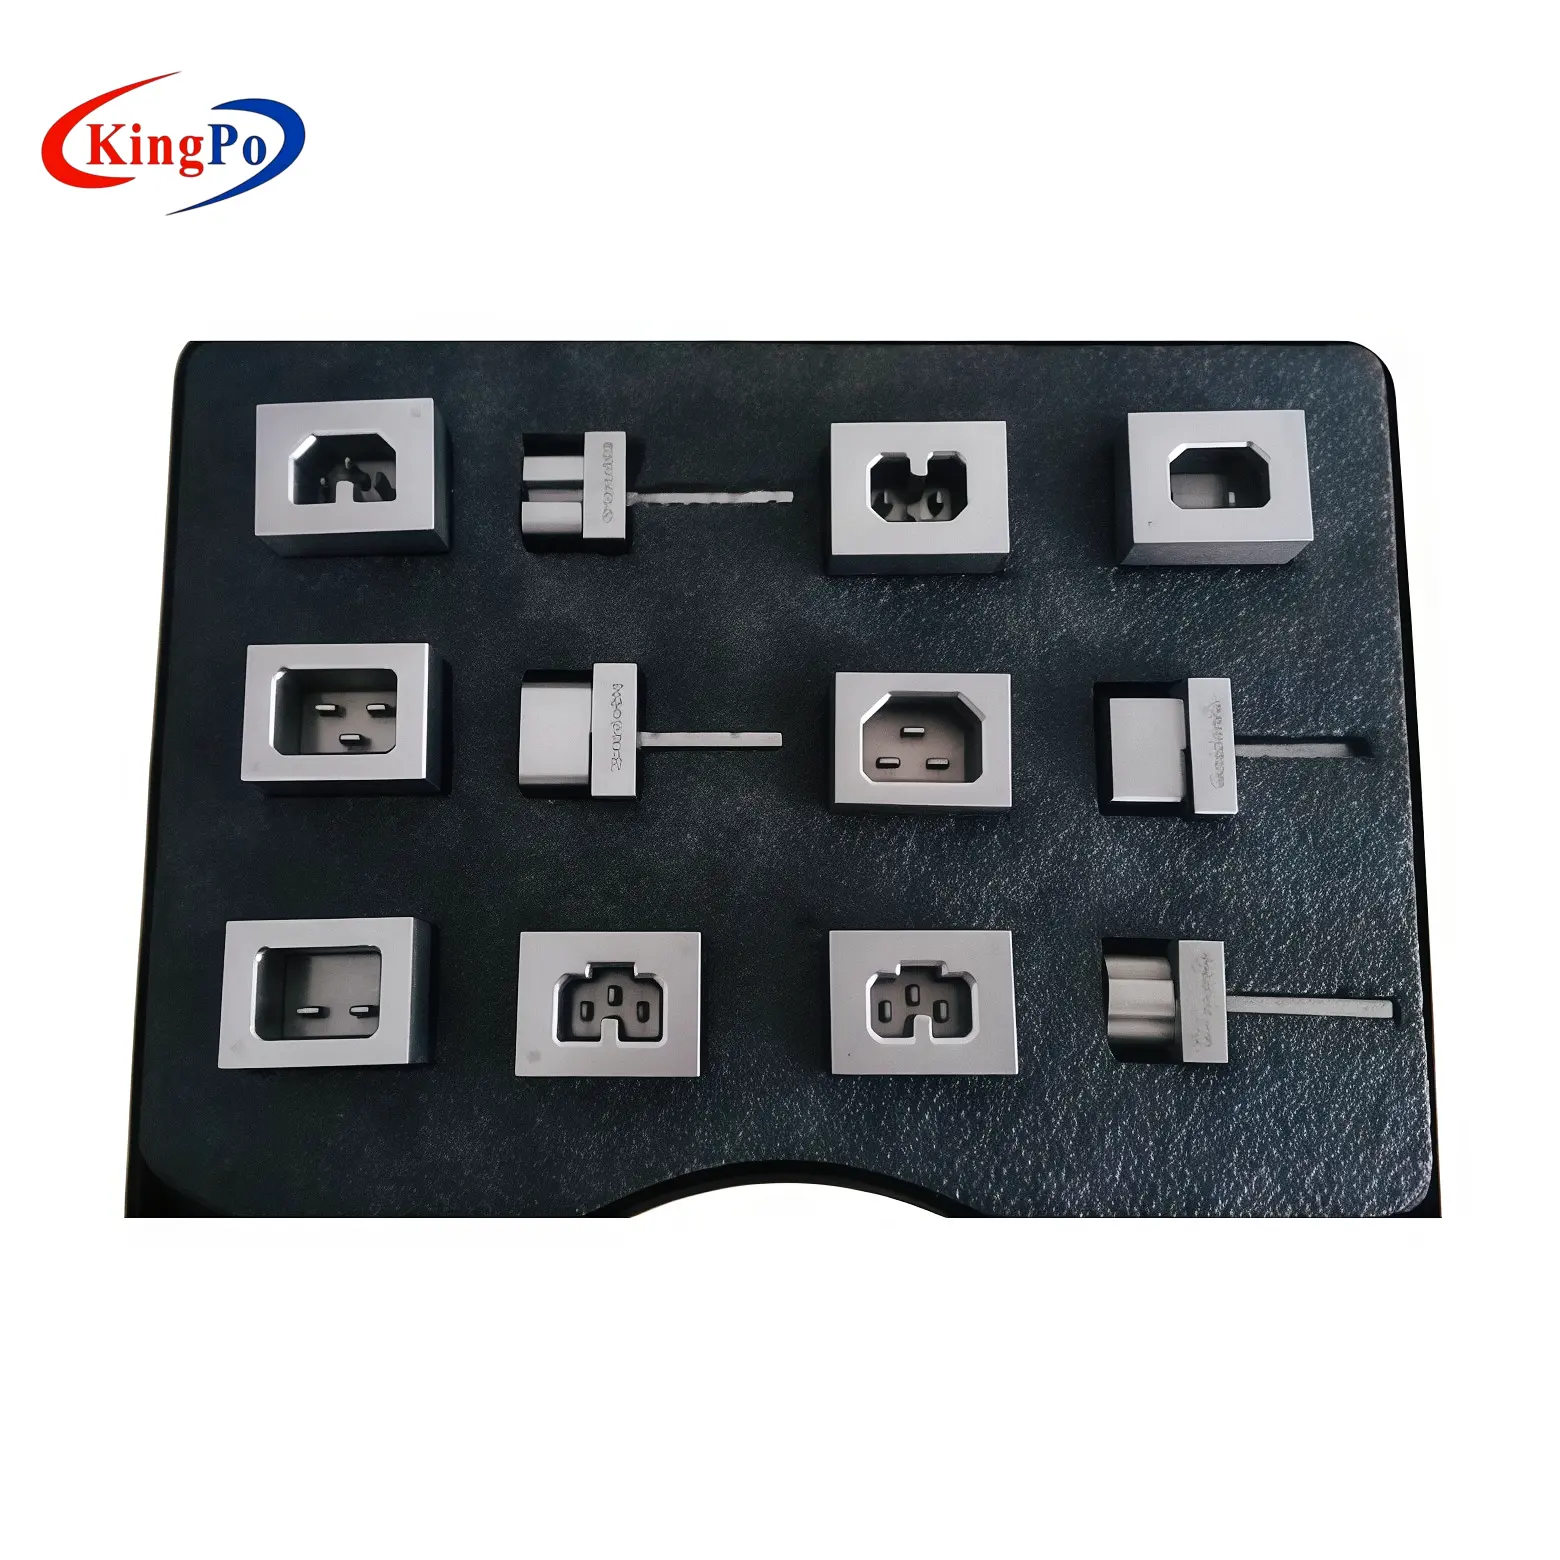
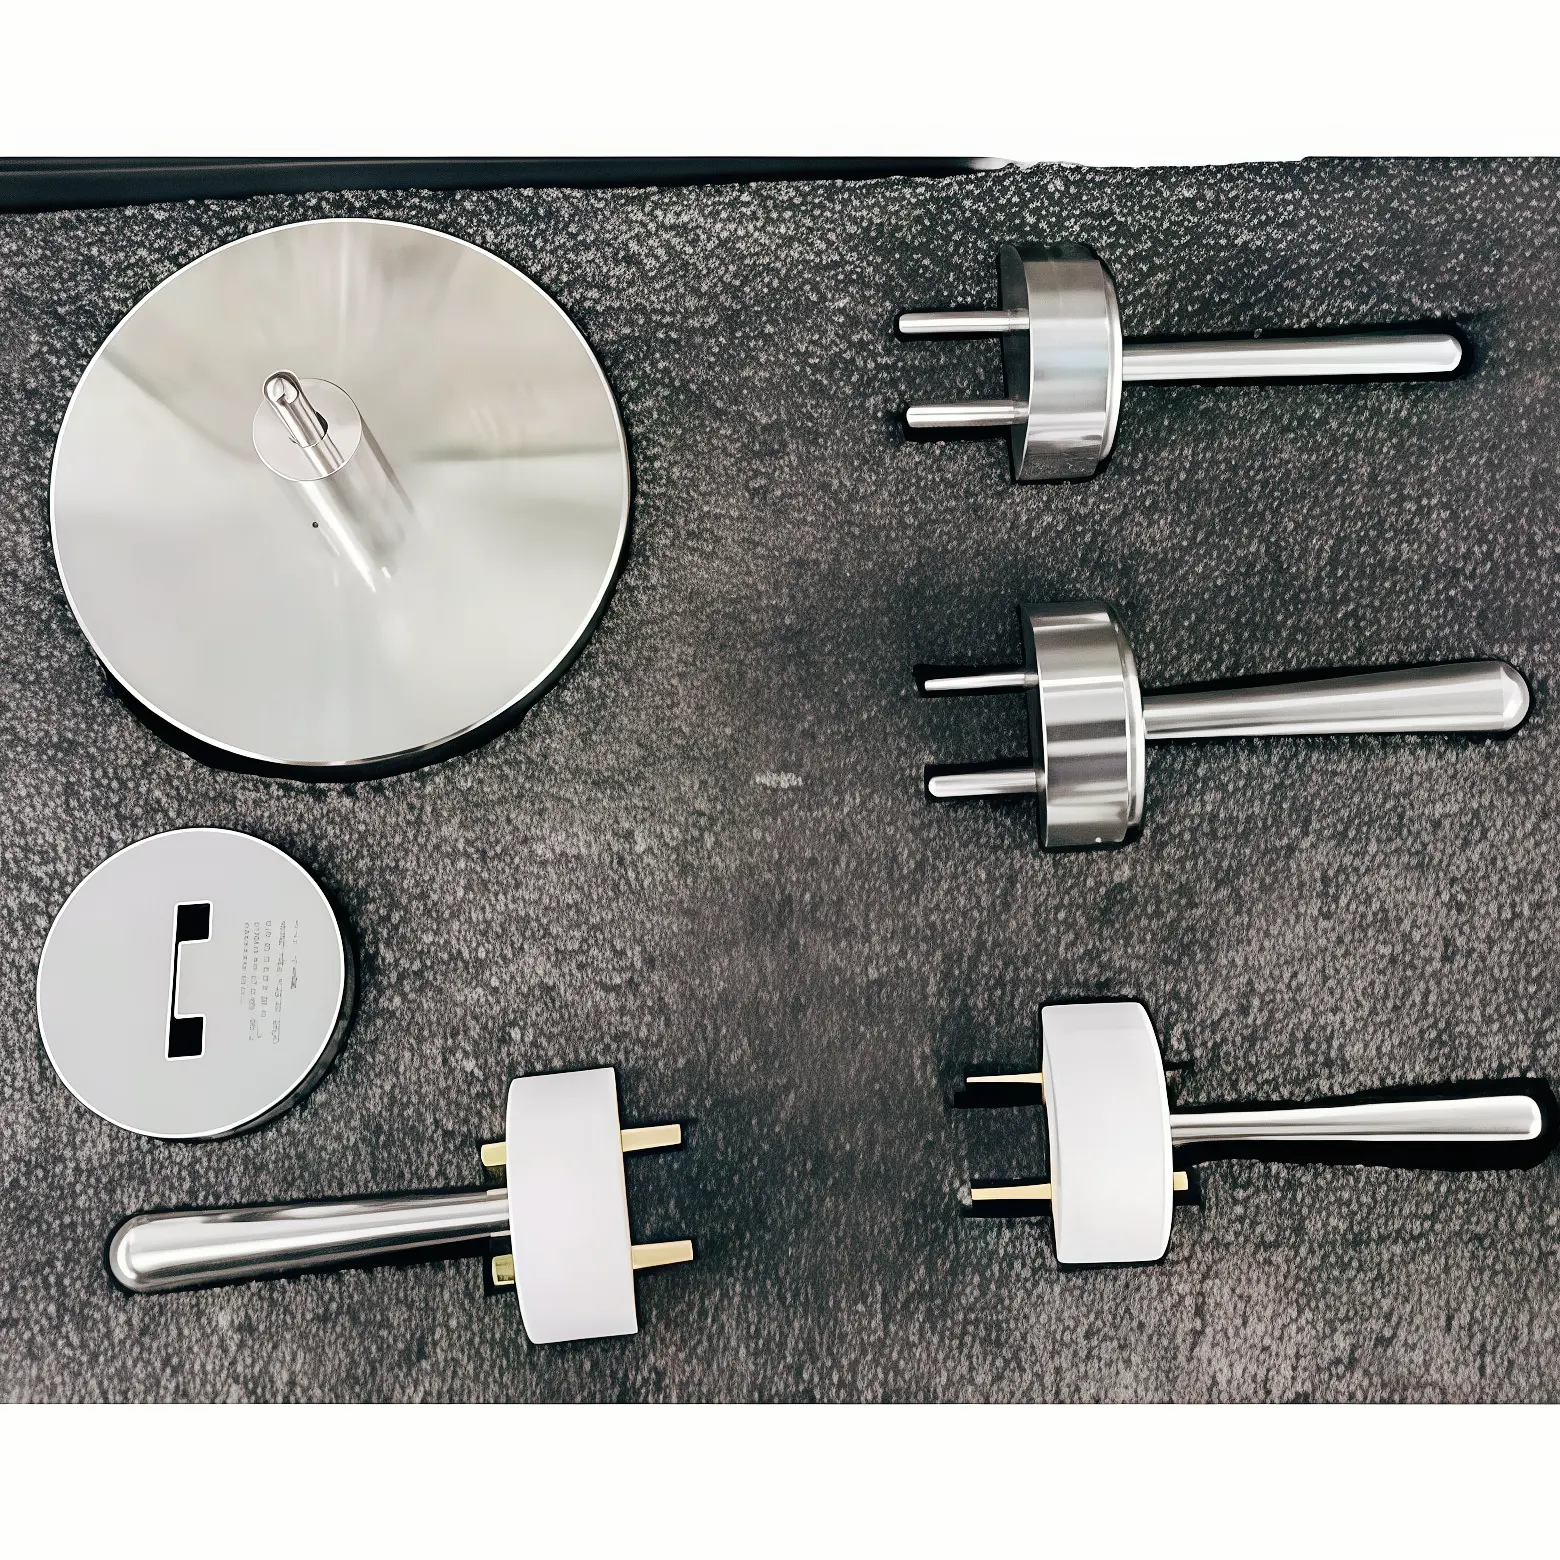
對於德國插頭和插座,KingPo 提供DIN VDE 0620-1 插頭插座量規套裝,用於此類尺寸和功能一致性檢查。
此系列產品包含針對特定用途的不同規格的量規,而不是像其他產品那樣,整個插頭和插座系統只使用一種通用量規。
並非所有符合 DIN VDE 0620-1 標準的量規都檢查相同的內容
這是另一個常見的混淆來源。
一套完整的量規不應被視為同一測量工具的多個版本。
不同的量規是針對不同的合格性條件設計的。
例如,KingPo DIN VDE 0620-1 套件包含的儀表涵蓋以下功能:
- 插座開啟驗證;
- 最小開口寬度;
- 最小拔出力;
- 插頭插入相關檢查;
- 銷釘直徑;
- 針距;
- 最大接觸開口;
- 互換性;
- 其他幾何形狀和安全相關條件由適用的規範資料定義。
目前 KingPo 產品配置包括 Lehre 1–18 以及其他適用的 Bild 和 IPX4 相關壓力表。
因此,在進行檢驗之前,實驗室應先確定:
標準版
→需求
→適用量規
→驗收標準
而不是簡單地選擇一個看起來與插頭匹配的規格。
那我們應該相信壓力表而不是卡尺嗎?
這種表述問題的方式仍然是錯誤的。
我們究竟想要驗證什麼?
尺寸測量儀器和極限規可以互相補充。
- 實際測量值;
- 此特徵與標稱值的偏差程度;
- 是哪個維度導致了偏差?
- 生產流程是否有偏差;
- 工具可能需要多少修正。
- 該部件是否符合規定的極限條件;
- 相互作用的維度是否保持在允許的幾何形狀範圍內;
- 是否達到規定的插頭/插座介面條件;
- 重複生產的樣品是否通過相同的合格性檢查。
測量策略應與被評估的需求一致。
如果卡尺顯示“合格”,但壓力表顯示“不合格”怎麼辦?
不要立即拒絕該量具。
不要立即斷定產品有缺陷。
系統性的調查更有用。
1
確認適用的標準和版本
首先要確定產品具體適用哪個標準和版本。
外觀相似的插頭可能需要按照不同的國家或國際標準進行評估。
量規必須符合正確的標準和適用數值。
2
確認使用的量規正確。
確定該量規的用途。
- 銷釘直徑?
- 針腳距離?
- 插座開口?
- 撤退力?
- 互換性?
- 防止接觸帶電部件的措施?
為滿足某一特定要求而設計的量規不應被視為通用尺寸檢查器。
3
檢查量規
參考量規本身就是精密檢測工具。
- 表面損傷;
- 腐蝕;
- 污染;
- 穿;
- 機械變形;
- 校準狀態。
損壞或磨損的量具會引入另一個不確定性來源。
4
使用適當的測量儀器重新檢查被測設備 (DUT)
數位卡尺雖然方便,但並不適用於所有尺寸特徵。
根據具體特徵和公差,可能需要進行進一步調查:
- 外徑千分尺;
- 銷規;
- 身高測量;
- 光學測量;
- 輪廓測量;
- 坐標測量機檢測。
測量儀器的選擇應取決於幾何形狀和所需的測量不確定度。
5
尋找組合幾何誤差
通常情況下,表面上的矛盾就是在這裡解決的。
而不僅僅是檢查是否:
通過
通過
評估 A、B 和相關的幾何關係是否共同構成所需的界面。
一個零件可能包含多個合格的單獨測量值,但仍無法滿足組合極限條件。
為什麼不全部用三坐標測量機 (CMM) 來代替所有量規呢?
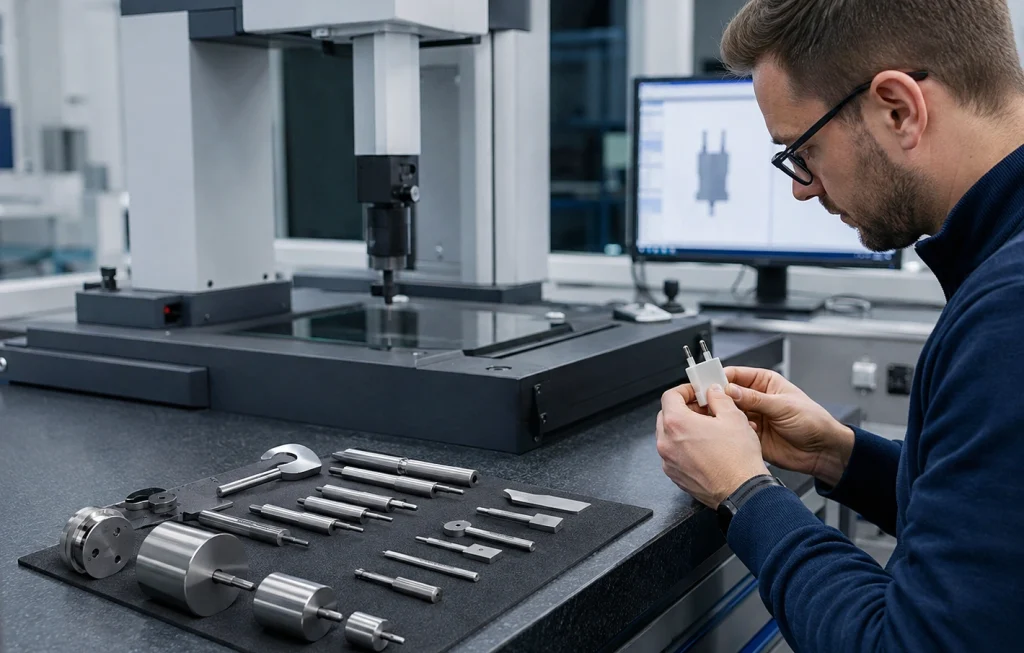
如果實驗室已經擁有座標測量機,那麼這個問題就更有意思了。
與簡單的通止規相比,三坐標測量機可以測量更多的尺寸資訊。
那麼,為什麼還要繼續使用量規呢?
因為它們的用途不同。
- 尺寸分析;
- 首件檢驗;
- 故障分析;
- 刀具修正;
- 維度映射;
- 量具驗證和校準。
- 快速一致性檢查;
- 反覆生產檢驗;
- 直接驗證特定極限條件;
- 一致的合格/不合格檢驗;
- 重現已定義的界面幾何形狀。
三坐標測量機有助於解釋幾何形狀的實際大小。
專用量規有助於確定零件是否符合規定的合格條件。
兩者並非必然使另一方變得不必要。
為什麼量具品質和校準仍然很重要
使用專用量規並不能免除計量要求。
量規本身的製造精度必須夠高,才能代表其所要檢查的尺寸極限。
因此,材料穩定性、加工精度、耐磨性、表面狀況和校準仍然非常重要。
KingPo DIN VDE 0620-1 插頭插座規採用 DC53 工具鋼製造,硬度為 HRC58,產品配置附帶校準文件,適用於實驗室和生產檢驗應用。
對於建立更廣泛的插頭和插座一致性能力的實驗室,金普還提供更廣泛的插頭和插座測試設備和精密量具,涵蓋尺寸、機械、溫升、拔出力、耐久性和其他安全相關評估。
處理相互矛盾的檢驗結果的更好方法
當數值測量結果顯示“合格”,但相應的儀表顯示“不合格”時,最有用的問題不是:
改問:
然後檢查完整的測量鏈:
適用標準
→
適用要求
→
正確規格
→
量規校準
→
DUT幾何體
→
尺寸測量
→
組合介面條件
這種方法將表面上的矛盾轉化為可追溯的工程調查。
工程重點
一個透過多次卡尺測量的插頭並不能自動證明符合 DIN VDE 0620-1 標準量規所代表的每個尺寸或功能要求。
遊標卡尺提供數值尺寸資訊。
專用量規用於驗證規定的限值或介面條件。
兩者可以同時正確。
對於插頭和插座製造商、品質控制團隊以及調查臨界或相互矛盾的檢驗結果的測試實驗室而言,理解這種差異尤其重要。
因此,在選擇 DIN VDE 0620-1 壓力表時,不應僅從插頭類型入手。
首先確認適用的標準、版本、量規規格、測試目的和所需的校準範圍。
這些資訊決定了實際需要哪種測量工具,以及其合格或不合格結果的真正含義。