ผลการทดสอบความชำนาญการใช้ลวดเรืองแสงที่ไม่เป็นที่น่าพอใจไม่ได้หมายความว่าเครื่องมือลวดเรืองแสงนั้นมีข้อบกพร่องเสมอไป ความแปรปรวนอาจเกิดจากหลายปัจจัย เช่น การวัดอุณหภูมิ สภาพของลวดเรืองแสง การวางตำแหน่งชิ้นงาน ความลึกของการทะลุทะลวง แรงที่ใช้ ระยะเวลา การเตรียมชิ้นงาน การตัดสินใจของผู้ปฏิบัติงาน หรือวิธีการสอบเทียบ
ดังนั้น การแก้ไขปัญหาอย่างมีประสิทธิภาพจึงจำเป็นต้องให้ห้องปฏิบัติการแยกแยะความผิดพลาดที่เกิดจากอุปกรณ์ออกจากความแปรปรวนที่เกิดจากวิธีการ ตัวอย่าง และผู้ปฏิบัติงาน การเปลี่ยนชิ้นส่วนหรือการเปลี่ยนแปลงค่าการสอบเทียบก่อนที่จะระบุกลไกความล้มเหลวที่แท้จริงอาจทำให้เกิดความไม่แน่นอนเพิ่มเติมแทนที่จะแก้ปัญหา
อุณหภูมิ
ตรวจสอบห่วงโซ่การวัดทั้งหมด ไม่ใช่แค่ค่าที่แสดงเท่านั้น
ลวดเรืองแสงและเซ็นเซอร์
ตรวจสอบการสึกหรอ การปนเปื้อน รูปทรง ตำแหน่งจุดเชื่อมต่อ และการเชื่อมต่อต่างๆ
การตั้งค่าเครื่องกล
ตรวจสอบความลึกของการเจาะ แรงที่ใช้ และตำแหน่งของชิ้นงานทดสอบ
วิธีการและผู้ดำเนินการ
ทบทวนจังหวะเวลา การตัดสินด้วยสายตา การปรับสภาพ และการตีความขั้นตอนการปฏิบัติงานมาตรฐาน (SOP)
IEC 60695-2-10:2026: สิ่งที่ห้องปฏิบัติการควรตรวจสอบ
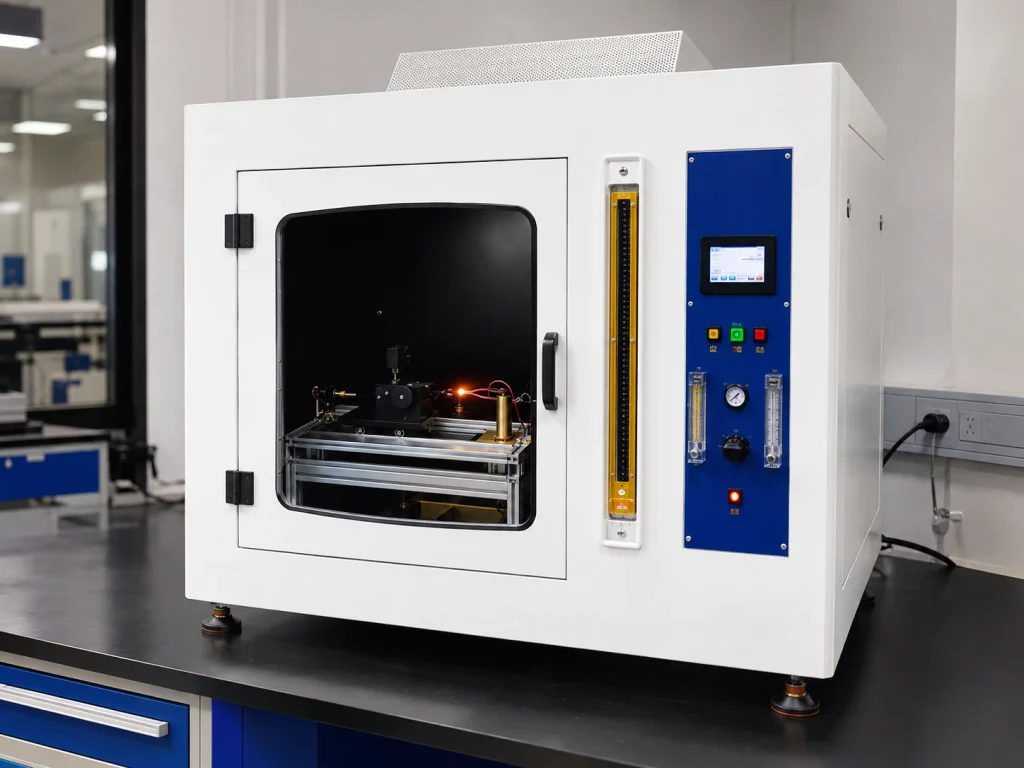
IEC 60695-2-10:2026 คือมาตรฐานฉบับที่ 4.0 ของอุปกรณ์ลวดเรืองแสงและขั้นตอนการทดสอบทั่วไป ซึ่งได้แทนที่ฉบับปี 2021 และได้มีการปรับปรุงเพิ่มเติม รวมถึงภาคผนวก D ที่เกี่ยวกับการใช้เครื่องวัดอุณหภูมิแบบไพโรมิเตอร์ในการทดสอบด้วยลวดเรืองแสง
ห้องปฏิบัติการควรตรวจสอบว่ามาตรฐานฉบับใดที่อ้างอิงถึงในขอบเขตการรับรอง ข้อกำหนดของลูกค้า หรือมาตรฐานผลิตภัณฑ์ที่เกี่ยวข้อง จากนั้นควรตรวจสอบการกำหนดค่าอุปกรณ์ การตรวจสอบอุณหภูมิ และขั้นตอนการสอบเทียบโดยเทียบกับมาตรฐานฉบับนั้น สำหรับข้อมูลระดับอุปกรณ์ โปรดดูที่หน้าเครื่องมือทดสอบลวดเรืองแสงของ IEC 60695-2-10
อย่าคิดว่าขั้นตอนการสอบเทียบที่มีอยู่แล้วจะสอดคล้องกับมาตรฐานฉบับใหม่ที่เพิ่งนำมาใช้โดยอัตโนมัติ ควรตรวจสอบวิธีการที่เกี่ยวข้อง ขั้นตอนการปฏิบัติงานมาตรฐานของห้องปฏิบัติการ บันทึกการสอบเทียบ และข้อกำหนดการรับรองก่อน
การทดสอบความชำนาญการใช้ลวดเรืองแสงคืออะไร?
การทดสอบความชำนาญและการเปรียบเทียบระหว่างห้องปฏิบัติการช่วยให้ห้องปฏิบัติการประเมินได้ว่ากระบวนการวัดและการสังเกตของตนให้ผลลัพธ์ที่สอดคล้องกันทางเทคนิคภายใต้เงื่อนไขที่กำหนดหรือไม่
ในการทดสอบด้วยวิธีลวดเรืองแสง ห้องปฏิบัติการอาจได้รับตัวอย่างที่เทียบเท่าหรือเทียบเคียงได้ และดำเนินการตามวิธีการที่กำหนดตามคำแนะนำของผู้ให้บริการ จากนั้นจะประเมินผลลัพธ์โดยใช้วิธีทางสถิติที่กำหนดโดยผู้ให้บริการทดสอบความชำนาญ
ผลลัพธ์การจุดระเบิด/ไม่จุดระเบิด
การสังเกตการณ์การจุดประกายและการดับไฟ
เปลวไฟ แสงสว่าง และการดับสูญ
วัสดุที่ตกลงมาและชั้นใต้ดิน
ค่าผิดปกติทางสถิติบ่งชี้ถึงปัญหาด้านประสิทธิภาพที่ต้องได้รับการตรวจสอบ แต่ไม่ได้หมายความว่าเครื่องทดสอบ เทอร์โมคัปเปิล หรือระบบการสอบเทียบเป็นสาเหตุหลักของปัญหาเสมอไป
แหล่งที่มาหลักของความแปรผันในการทดสอบลวดเรืองแสง
| แหล่ง | ผลกระทบที่เป็นไปได้ | การตรวจสอบ |
|---|---|---|
| การวัดอุณหภูมิ | ความเครียดจากความร้อนที่ไม่ถูกต้อง | วิธีการตรวจวัด แสดงผล สอบเทียบ และตรวจสอบ |
| สภาวะลวดเรืองแสง | รูปทรงการทำความร้อนหรือการสัมผัสที่เปลี่ยนแปลงไป | การกัดกร่อน การบางลง การเสียรูป และคราบตกค้าง |
| thermocouple | อุณหภูมิที่ไม่คงที่หรือไม่เสถียร | จุดเชื่อมต่อ การจัดวาง การเชื่อมต่อ และการสอบเทียบ |
| การจัดเตรียมตัวอย่าง | การสัมผัสความร้อนที่แตกต่างกัน | การวางแนว การยึด และจุดใช้งานที่ระบุ |
| การเจาะทะลุ / แรง | การสัมผัสทางกลและทางความร้อนที่เปลี่ยนแปลงไป | ขีดจำกัดการเคลื่อนที่ กลไกแรง และแรงเสียดทาน |
| เวลา / ผู้ดำเนินการ | ค่าการจุดติดไฟหรือจุดดับที่แตกต่างกัน | ขั้นตอนการปฏิบัติงานมาตรฐาน (SOP), การฝึกอบรม, การมองเห็น และการตอบสนอง |
| สภาพตัวอย่าง | การตอบสนองต่อการจุดติดไฟหรือการเผาไหม้เปลี่ยนแปลงไป | การแบ่งกลุ่ม ความหนา การปรับสภาพ และการจัดเก็บ |
1. ข้อผิดพลาดในการวัดและสอบเทียบอุณหภูมิ
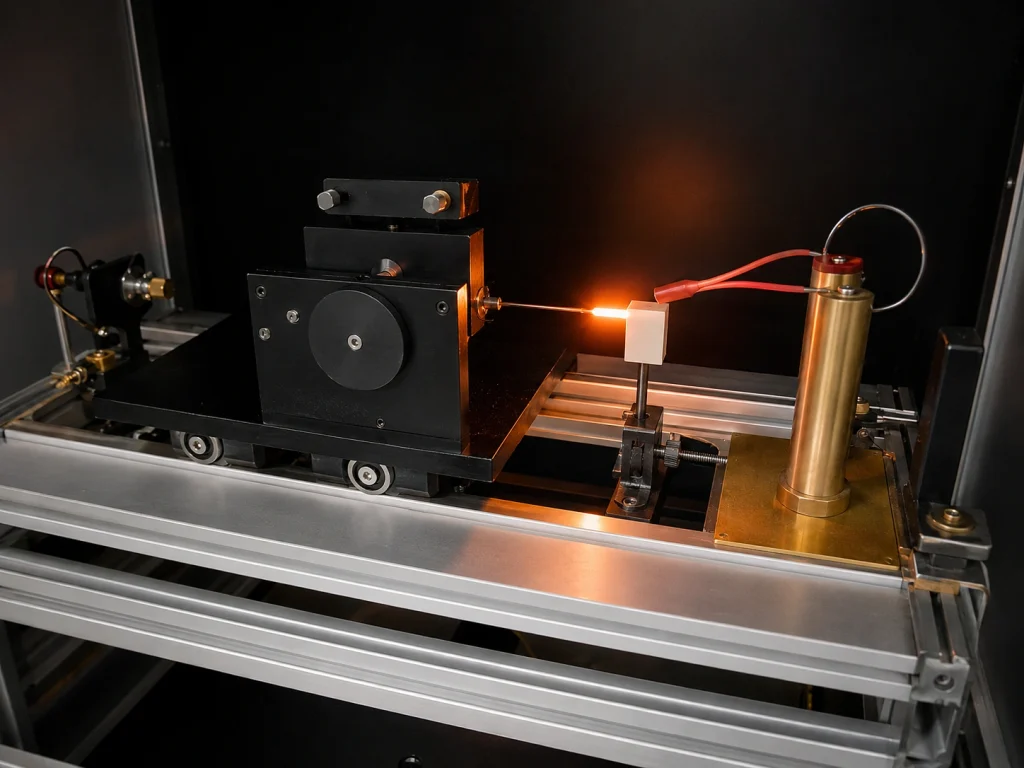
อุณหภูมิเป็นหนึ่งในปริมาณควบคุมที่สำคัญที่สุดในการทดสอบด้วยลวดความร้อน เนื่องจากพฤติกรรมของชิ้นงานขึ้นอยู่กับความเครียดทางความร้อนที่เกิดจากลวดความร้อนโดยตรง ดังนั้นค่าที่แสดงจึงไม่ควรนำมาใช้เป็นอุณหภูมิของลวดความร้อนจริงโดยอัตโนมัติ
ห้องปฏิบัติการควรประเมินห่วงโซ่การวัดทั้งหมด ได้แก่ เทอร์โมคัปเปิล จุดวัด สายไฟ ตัวแสดงอุณหภูมิ ข้อมูลการสอบเทียบ และวิธีการตรวจสอบอิสระใดๆ
อุณหภูมิใช้เวลานานกว่าปกติมากในการเข้าสู่สภาวะสมดุล
อุณหภูมิที่แสดงผลผันผวนมากกว่าที่คาดไว้
พฤติกรรมความสัมพันธ์ระหว่างกระแสไฟฟ้าและอุณหภูมิที่เคยมีเสถียรภาพนั้นเปลี่ยนแปลงไป
ผลการตรวจสอบโดยอิสระไม่ตรงกับผลการตรวจสอบจากเครื่องมือ
อย่าปรับค่าชดเชยการสอบเทียบโดยทันที ให้ตรวจสอบก่อนว่าความคลาดเคลื่อนเกิดจากเทอร์โมคัปเปิล ลวดเรืองแสง การเชื่อมต่อ ตัวบ่งชี้อุณหภูมิ หรือระบบอ้างอิง
2. สภาพและตำแหน่งการติดตั้งเทอร์โมคัปเปิล
เทอร์โมคัปเปิลเป็นส่วนหนึ่งของระบบวัดอุณหภูมิ และควรได้รับการพิจารณาว่าเป็นชิ้นส่วนที่มีความแม่นยำสูง ไม่ใช่เพียงแค่สายไฟที่สามารถเปลี่ยนได้ สภาพของจุดเชื่อมต่อ ตำแหน่งการติดตั้ง และการเชื่อมต่อทางไฟฟ้า ล้วนมีผลต่ออุณหภูมิที่แสดงได้
การตรวจสอบมีความเหมาะสมเมื่อเซ็นเซอร์ได้รับความเสียหายทางกายภาพ จุดวัดเคลื่อนที่ ความสัมพันธ์ระหว่างอุณหภูมิและกระแสไฟฟ้าเปลี่ยนแปลงไปโดยไม่คาดคิด หรือการตรวจสอบอ้างอิงบ่งชี้ถึงความเบี่ยงเบนที่ไม่สามารถยอมรับได้ ห้องปฏิบัติการที่ผลิตหรือซ่อมแซมจุดเชื่อมต่อลวดละเอียดสามารถตรวจสอบเครื่องเชื่อมลวดเทอร์โมคัปเปิลที่ใช้ในการเตรียมจุดเชื่อมต่อละเอียดได้ เช่นกัน
3. สภาพของลวดเรืองแสง การกัดกร่อน และรูปทรงเรขาคณิต
การให้ความร้อนสูงซ้ำๆ อาจทำให้พื้นผิวและรูปทรงของลวดความร้อนเปลี่ยนแปลงไปได้ การเกิดออกซิเดชัน การกัดกร่อน การปนเปื้อน การบางลง หรือการเสียรูป อาจส่งผลต่อทั้งพฤติกรรมการให้ความร้อนและการสัมผัสกับชิ้นงาน
ผมบางลงอย่างเห็นได้ชัด
การกัดกร่อน / การออกซิเดชัน
การเสียรูปทางกล
คราบตกค้างบนพื้นผิว
รอยแตก/ความเสียหาย
การทำความสะอาดควรขจัดคราบตกค้างจากการทดสอบโดยไม่ทำให้เซ็นเซอร์วัดอุณหภูมิเสียหายหรือเปลี่ยนแปลงรูปทรงเรขาคณิตที่ตั้งใจไว้ หากชิ้นส่วนนั้นไม่สามารถให้ผลการทดสอบซ้ำได้อีกต่อไป การเปลี่ยนชิ้นส่วนใหม่จะดีกว่าการปรับเทียบซ้ำๆ เพื่อชดเชยผลลัพธ์
4. ความลึกของการเจาะ แรงที่ใช้ และตำแหน่งของชิ้นงานทดสอบ
การจัดวางทางกลมีผลโดยตรงต่อการถ่ายเทความร้อน การเคลื่อนที่หรือแรงที่มากเกินไปจะเพิ่มการสัมผัสและการเสียรูปของชิ้นงาน ในขณะที่การสัมผัสที่ไม่เพียงพอจะลดการถ่ายเทความร้อน
ในระหว่างการแก้ไขปัญหา ให้ตรวจสอบขีดจำกัดทางกล การเคลื่อนที่ของแท่นเลื่อน แรงเสียดทาน การจัดแนวของอุปกรณ์จับยึด และจุดวางชิ้นงาน การปรับแต่งเฉพาะเครื่องควรปฏิบัติตามขั้นตอนการใช้งานของ KP-FT01
5. การจับเวลาและการสังเกตการณ์ของผู้ปฏิบัติงาน
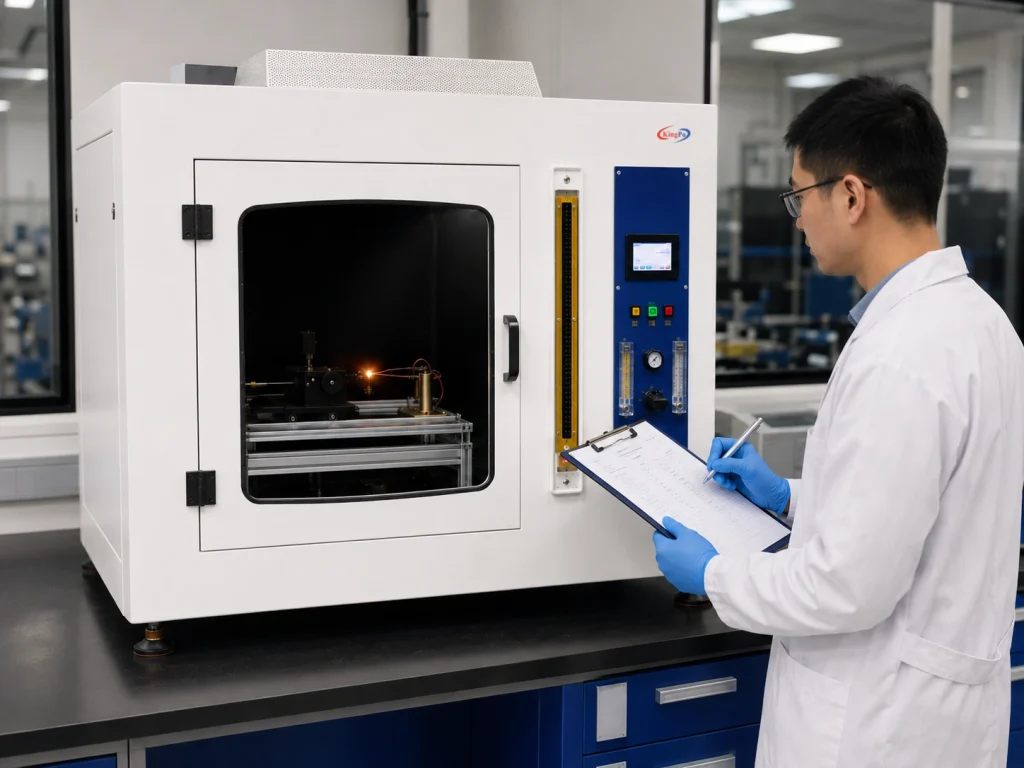
ข้อผิดพลาดด้านจังหวะเวลาอาจเกิดขึ้นได้แม้ว่าอุณหภูมิและกลไกของอุปกรณ์จะถูกต้องแล้วก็ตาม การตีความของผู้ปฏิบัติงานจึงมีความสำคัญเป็นพิเศษเมื่อต้องระบุเหตุการณ์การจุดติด การเรืองแสงอ่อนๆ หรือการดับของไฟด้วยสายตา
ระยะเวลาการติดต่อที่ระบุไว้
การกำหนดเวลาที่เกี่ยวข้องกับการจุดระเบิดตามวิธีการที่กำหนด
การกำหนดช่วงเวลาที่เกี่ยวข้องกับการสูญพันธุ์ตามวิธีการดังกล่าว
เมื่อเกิดความแตกต่างระหว่างผู้ปฏิบัติงานแต่ละคน ให้ทบทวนคำจำกัดความของ SOP ทัศนวิสัย แสงสว่าง เวลาตอบสนอง และพิจารณาว่าเปลวไฟอ่อนหรือการเรืองแสงได้รับการตีความอย่างสม่ำเสมอหรือไม่
6. การปรับสภาพชิ้นงานและการแปรผันของวัสดุ
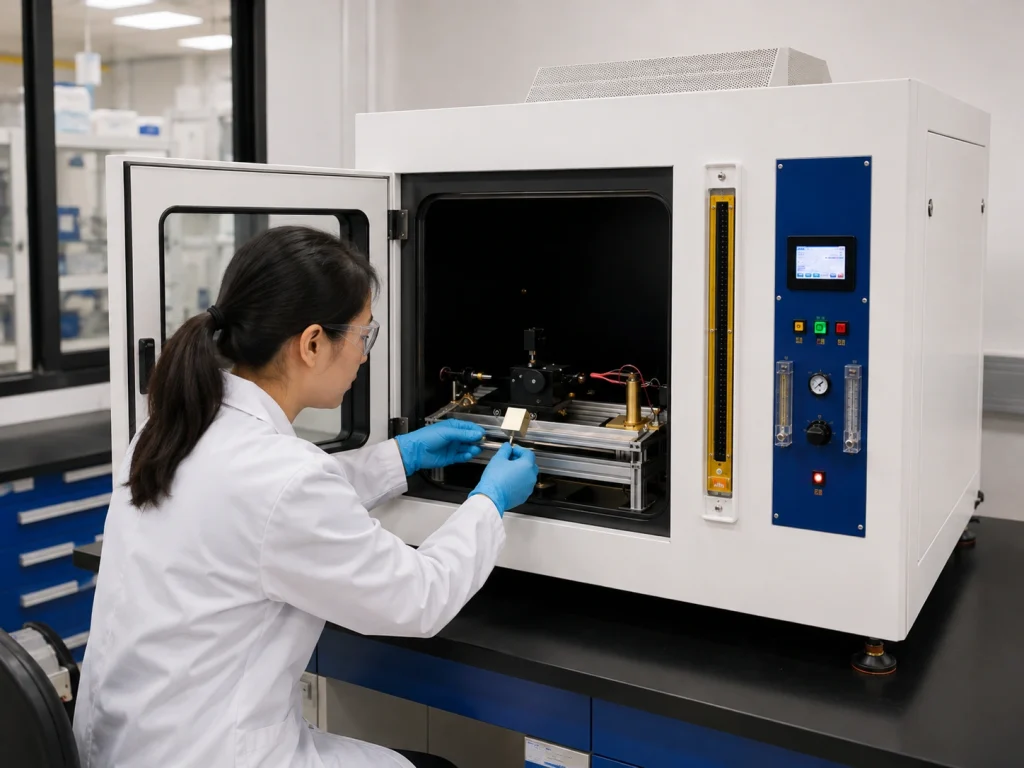
ความแตกต่างในห้องปฏิบัติการไม่ได้เกิดจากอุปกรณ์เพียงอย่างเดียวเสมอไป สูตรของพอลิเมอร์ ความชื้น ความหนาของชิ้นงาน ประวัติการขึ้นรูป การเสื่อมสภาพ สภาพพื้นผิว ชุดการผลิต และทิศทาง ล้วนส่งผลต่อพฤติกรรมการจุดติดไฟและการเผาไหม้ได้
ปรับอากาศ
ความหนา
การวางแนว
จุดรับสมัคร
พื้นที่จัดเก็บ
7. สภาพแวดล้อมในห้องปฏิบัติการและการทำงานของระบบระบายอากาศ
การเคลื่อนที่ของอากาศอาจส่งผลต่อการระบายความร้อน พฤติกรรมของเปลวไฟ และการสังเกตด้วยสายตา ดังนั้นจึงควรหลีกเลี่ยงการใช้กระแสลมแรงในบริเวณทดสอบ เว้นแต่ว่าวิธีการที่เกี่ยวข้องจะกำหนดไว้เป็นอย่างอื่น
ระบบระบายอากาศควรขจัดผลิตภัณฑ์จากการเผาไหม้อย่างปลอดภัยโดยไม่รบกวนสภาวะการทดสอบจริง นอกจากนี้ ระบบทดสอบควรติดตั้งบนพื้นผิวเรียบที่มั่นคง มีการระบายอากาศที่เพียงพอ มีพื้นที่ว่าง และมีมาตรการความปลอดภัยจากอัคคีภัยในห้องปฏิบัติการ
8. ความไม่แน่นอนในการวัดในการทดสอบด้วยลวดเรืองแสง
ความไม่แน่นอนของการวัดควรสะท้อนถึงกระบวนการวัดของห้องปฏิบัติการเอง มากกว่าค่าทั่วไปที่คัดลอกมาจากองค์กรอื่น ปัจจัยที่อาจส่งผลต่อความไม่แน่นอน ได้แก่ การสอบเทียบอุณหภูมิ ความละเอียดในการแสดงผล ความเสถียร แรง ความลึกของการเจาะ ระยะเวลา การตัดสินใจของผู้ปฏิบัติงาน ความแปรปรวนของชิ้นงาน และความไม่แน่นอนของอุปกรณ์อ้างอิง
สามารถใช้ตัวอย่างงบประมาณความไม่แน่นอนเพื่อทำความเข้าใจวิธีการได้ แต่ความไม่แน่นอนที่รายงานต้องสะท้อนถึงอุปกรณ์จริง ข้อมูลการสอบเทียบ ขั้นตอน และสภาวะการทำงานของห้องปฏิบัติการ
9. การวิเคราะห์สาเหตุที่แท้จริงหลังจากผลการทดสอบสมรรถภาพทางกายไม่เป็นที่น่าพอใจ
ตรวจสอบการถอดเสียง การคำนวณ และผลลัพธ์ที่ส่งมา
ตรวจสอบว่าผู้ปฏิบัติงานได้สังเกตและบันทึกอะไรไว้บ้าง
ตรวจสอบการสอบเทียบและการตรวจสอบระหว่างขั้นตอนในวันที่ทำการทดสอบ
ตรวจสอบลวดเรืองแสง เทอร์โมคัปเปิล อุปกรณ์ยึด และตัวเลื่อน
ตรวจสอบอุณหภูมิ เวลา แรง ความลึก และการจัดวางชิ้นงานทดสอบ
ตรวจสอบว่าพฤติกรรมผิดปกตินั้นสามารถเกิดขึ้นซ้ำได้หรือไม่
ตารางการแก้ไขปัญหา KP-FT01
| อาการ | พื้นที่ที่มีแนวโน้มสูง | ตรวจสอบที่แนะนำ |
|---|---|---|
| ไม่มีเครื่องทำความร้อน | วงจรทำความร้อน / ลวดเรืองแสง | ตรวจสอบชิ้นส่วน ขั้วต่อ และการเชื่อมต่อโดยตัดกระแสไฟก่อน |
| อุณหภูมิไม่คงที่ | ระบบเซ็นเซอร์/ระบบทำความร้อน | ตรวจสอบเทอร์โมคัปเปิล องค์ประกอบ และข้อมูลการตรวจสอบ |
| การจุดระเบิดโดยไม่คาดคิด | อุณหภูมิ / ตัวอย่าง / กลศาสตร์ | ตรวจสอบการตั้งค่าทั้งหมดอีกครั้งก่อนทำการทดสอบซ้ำ |
| Ti / Te ที่แตกต่างกัน | ผู้ปฏิบัติงาน / ขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) | เปรียบเทียบคำจำกัดความ การมองเห็น และการตอบสนองของผู้ปฏิบัติงาน |
| การเดินทางมากเกินไป | ขีด จำกัด ทางกล | ตั้งค่าความลึกในการเจาะซ้ำ |
| คราบตกค้างบนลวดเรืองแสง | การฝากตัวอย่างก่อนหน้านี้ | ทำความสะอาดอย่างระมัดระวังโดยไม่เปลี่ยนแปลงรูปทรงเรขาคณิต |
รายการตรวจสอบการยืนยันก่อนการทดสอบ
ลำดับขั้นตอนการทดสอบ KP-FT01 ในทางปฏิบัติ
| 01 | ตั้งค่าเวลาเรืองแสงที่ต้องการและพารามิเตอร์การทดสอบ |
| 02 | จัดเตรียมโครงสร้างวัสดุพื้นฐานตามที่กำหนด |
| 03 | ยึดและจัดวางชิ้นงานให้อยู่ในตำแหน่งที่เหมาะสม |
| 04 | ตั้งค่าและตรวจสอบขีดจำกัดการเจาะทางกล |
| 05 | ให้ความร้อนแก่ลวดเรืองแสงจนถึงอุณหภูมิที่ต้องการและคงอุณหภูมินั้นไว้ |
| 06 | เริ่มรอบการทดสอบและสังเกตพฤติกรรมการจุดระเบิด |
| 07 | บันทึกเวลาและข้อสังเกตทางสายตาตามที่กำหนด |
| 08 | หลังจากทำการทดสอบแล้ว ให้กำจัดเศษวัสดุจากการเผไหม้และทำความสะอาดบริเวณที่ทำการทดสอบ |
ลำดับขั้นตอนเหล่านี้เป็นเพียงภาพรวมการทำงานเท่านั้น ฟังก์ชันการควบคุมเฉพาะเครื่องและการปรับแต่งทางกลควรปฏิบัติตามเอกสารการใช้งานอย่างเป็นทางการของ KP-FT01 และวิธีการทดสอบลวดเรืองแสงที่เกี่ยวข้อง
การบำรุงรักษาและการตรวจสอบตามปกติ
การกัดกร่อน การบางลง การปนเปื้อน และรูปทรงเรขาคณิต
สภาวะจุดเชื่อมต่อ การเชื่อมต่อ และการตอบสนอง
การสอบเทียบและการตรวจสอบขั้นกลาง
การเคลื่อนที่ การจัดแนว แรงเสียดทาน และขีดจำกัดทางกล
ฟังก์ชัน ความสามารถในการทำซ้ำ และความละเอียด
สารตกค้าง การมองเห็น และการดำเนินการสกัด
การทดสอบนี้แตกต่างจากการทดสอบความปลอดภัยทางไฟฟ้าอื่นๆ อย่างไร
การแก้ไขปัญหาด้วยลวดเรืองแสงไม่ควรสับสนกับการแก้ไขปัญหาความต้านทานฉนวน ความแข็งแรงของฉนวน หรือการวัดกระแสรั่วไหล วิธีการลวดเรืองแสงประเมินพฤติกรรมของไฟที่เกิดจากความเครียดทางความร้อนที่ผิดปกติ ในขณะที่การทดสอบฉนวนไฟฟ้าประเมินอันตรายและปริมาณที่วัดได้ที่แตกต่างกัน ดูหัวข้อ " ลวดเรืองแสงเทียบกับความต้านทานฉนวน การทดสอบ Hipot และการทดสอบเปลวไฟเข็ม"เพื่อทำความเข้าใจความแตกต่างทางวิศวกรรม
ประเด็นที่สำคัญ
ตรวจสอบห่วงโซ่การวัดทั้งหมดก่อนปรับเทียบ
ความลึก แรง แรงเสียดทาน และตำแหน่งของชิ้นงาน ล้วนส่งผลต่อการถ่ายเทความร้อน
ค่าผิดปกติจำเป็นต้องได้รับการตรวจสอบ แต่ไม่ได้ระบุสาเหตุ
การตัดสินใจด้วยสายตาและจังหวะเวลาอาจทำให้เกิดความแตกต่างระหว่างผู้ปฏิบัติงานแต่ละคนได้
คำถามที่พบบ่อย (FAQs)
1. เหตุใดห้องปฏิบัติการสองแห่งจึงได้ผลการทดสอบลวดเรืองแสงที่แตกต่างกัน?
ความแตกต่างอาจเกิดขึ้นได้จากการวัดอุณหภูมิ สภาพของลวดเรืองแสง ความลึกของการเจาะ แรงที่ใช้ การเตรียมชิ้นงาน การตัดสินใจของผู้ปฏิบัติงาน ระยะเวลา และอิทธิพลของสิ่งแวดล้อม
2. ผลการทดสอบสมรรถภาพทางกายที่ไม่น่าพอใจ หมายความว่าผู้ทดสอบไม่แม่นยำหรือไม่?
ไม่ นั่นหมายความว่าผลการตรวจทางห้องปฏิบัติการจำเป็นต้องได้รับการตรวจสอบเพิ่มเติม สาเหตุที่แท้จริงอาจเกี่ยวข้องกับอุปกรณ์ วิธีการดำเนินการ ตัวอย่าง ผู้ปฏิบัติงาน หรือสภาพแวดล้อม
3. หลังจากเกิดความล้มเหลวของเซ็นเซอร์ความดันแบบใช้ลวดเรืองแสง ควรตรวจสอบอะไรเป็นอันดับแรก?
ตรวจสอบผลลัพธ์ที่รายงานและบันทึกข้อมูลดิบก่อน จากนั้นตรวจสอบการยืนยันอุณหภูมิ สถานะการสอบเทียบ สภาพของลวดเรืองแสง สภาพของเทอร์โมคัปเปิล การตั้งค่าทางกล และการเตรียมชิ้นงานทดสอบ
4. การสอบเทียบอุณหภูมิมีความสำคัญมากแค่ไหน?
อุณหภูมิเป็นตัวกำหนดความเค้นทางความร้อนที่กระทำต่อชิ้นงาน ดังนั้นห้องปฏิบัติการจึงควรทำการสอบเทียบและตรวจสอบความถูกต้องของระบบวัดอุณหภูมิทั้งหมดอย่างเหมาะสม
5. สภาพของเทอร์โมคัปเปิลส่งผลต่อผลลัพธ์ได้หรือไม่?
ใช่แล้ว การเสื่อมสภาพของจุดเชื่อมต่อ ความเสียหายทางกล การวางตำแหน่งที่ไม่ถูกต้อง ปัญหาการเชื่อมต่อ และอายุการใช้งาน สามารถเปลี่ยนแปลงการแสดงอุณหภูมิและความเสถียรได้
6. เหตุใดความลึกในการเจาะจึงมีความสำคัญ?
ระยะการแทรกซึมควบคุมการสัมผัสทางกลระหว่างชิ้นงานและลวดความร้อน ระยะการแทรกซึมที่ไม่ถูกต้องจะเปลี่ยนแปลงสภาวะการสัมผัสและส่งผลต่อการถ่ายเทความร้อน
7. การตัดสินใจของผู้ปฏิบัติงานสามารถส่งผลต่อ Ti และ Te ได้หรือไม่?
ใช่แล้ว ทัศนวิสัย การฝึกอบรม ข้อความในขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) และเวลาในการตอบสนอง ล้วนมีอิทธิพลต่อเหตุการณ์การจุดติดและดับไฟที่ตรวจจับได้ด้วยสายตา
8. ควรปรับการสอบเทียบทันทีหลังจากการทดสอบ PT ล้มเหลวหรือไม่?
ไม่ใช่ว่าไม่มีหลักฐาน การปรับเปลี่ยนก่อนที่จะระบุสาเหตุที่แท้จริงอาจปกปิดปัญหาอื่นหรือก่อให้เกิดอคติเชิงระบบใหม่ได้
9. มีอะไรเปลี่ยนแปลงบ้างในมาตรฐาน IEC 60695-2-10:2026?
ฉบับที่ 4.0 ได้มีการปรับปรุงทางเทคนิค รวมถึงภาคผนวก D ที่เกี่ยวกับมาตรฐานการใช้งานเครื่องวัดอุณหภูมิแบบไพโรมิเตอร์ ห้องปฏิบัติการควรเปรียบเทียบฉบับใหม่นี้กับขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) และวิธีการสอบเทียบที่มีอยู่เดิม
10. ฉันจะหาคู่มือการใช้งาน KP-FT01 ได้ที่ไหน?
KingPo มีเอกสารคู่มือการใช้งานเฉพาะที่ครอบคลุมการติดตั้ง การเปลี่ยนชิ้นส่วน การปรับแต่งทางกล และการทดสอบการทำงาน ซึ่งเชื่อมโยงอย่างเป็นธรรมชาติในส่วนกลไกและส่วนการใช้งานด้านบน
กำลังตรวจสอบผลการทดสอบ Glow Wire ที่ผิดปกติอยู่ใช่หรือไม่?
สำหรับการตรวจสอบทางเทคนิค โปรดระบุมาตรฐานและฉบับที่เกี่ยวข้อง วิธีการทดสอบ อุณหภูมิ วัสดุและความหนาของชิ้นงานทดสอบ ผลลัพธ์ที่ได้ ข้อมูลการตรวจสอบอุณหภูมิ สภาพของลวดเรืองแสงและเทอร์โมคัปเปิล และภาพถ่ายของชุดทดสอบ (ถ้ามี)
KingPo สามารถตรวจสอบการกำหนดค่าอุปกรณ์และสภาวะการทำงานเพื่อช่วยระบุสาเหตุที่น่าจะเกี่ยวข้องกับอุปกรณ์ได้ การตีความผลการทดสอบความชำนาญ การรับรอง หรือการปฏิบัติตามข้อกำหนดขั้นสุดท้ายยังคงเป็นความรับผิดชอบของห้องปฏิบัติการและหน่วยงานประเมินความสอดคล้องที่เกี่ยวข้อง
.