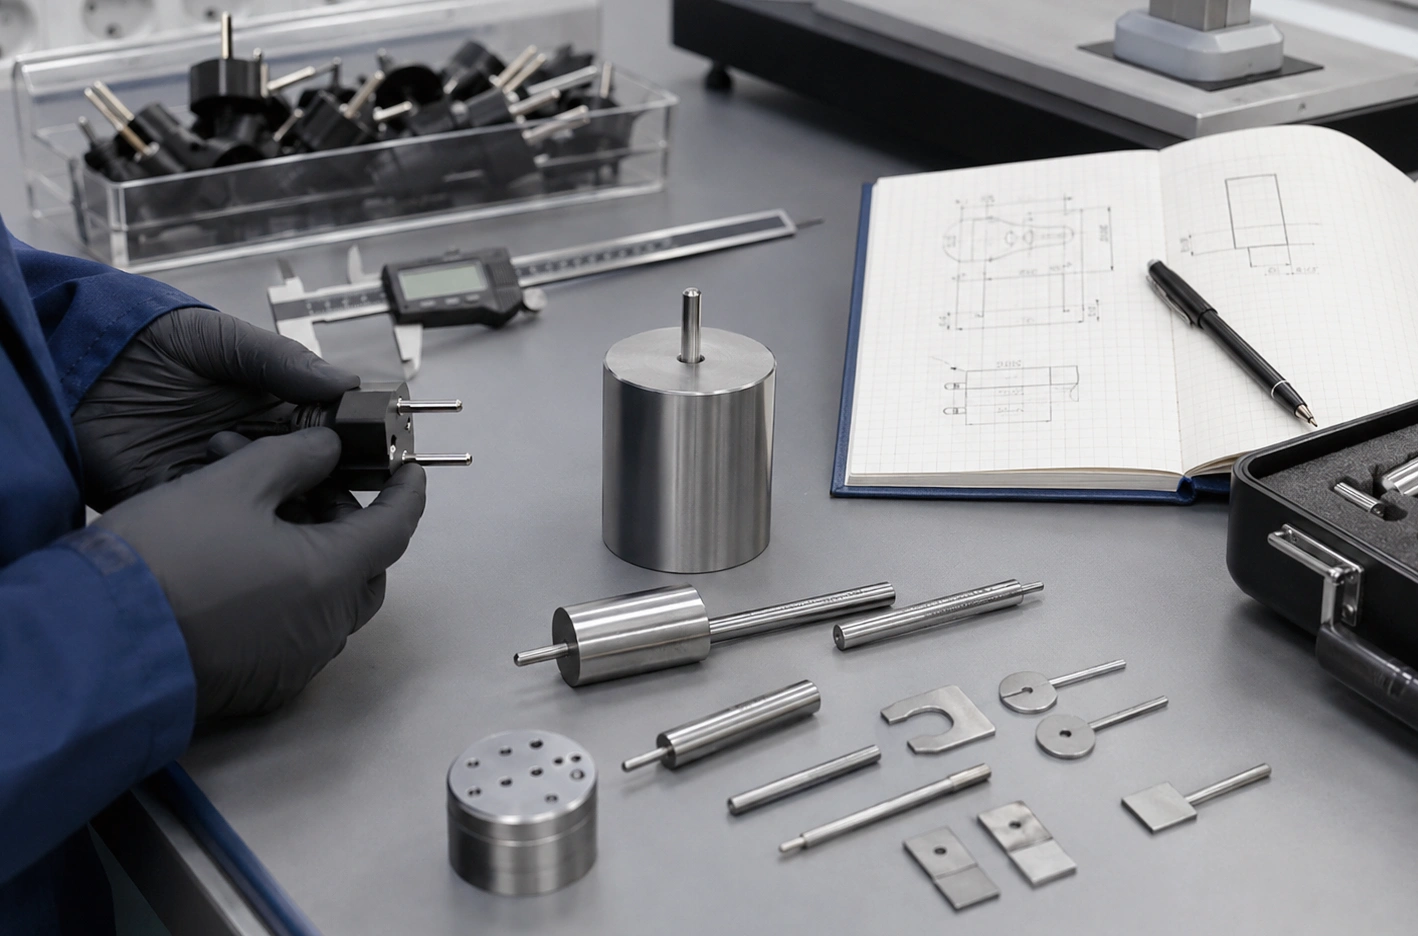
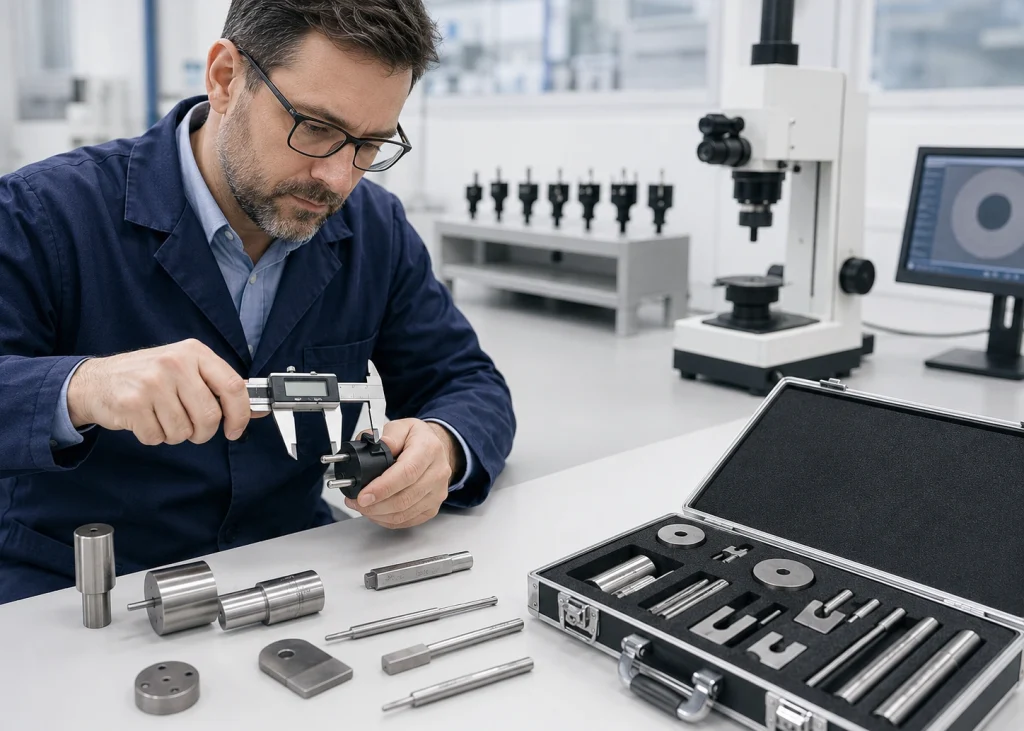
Диаметр штифта проверяют калиброванным цифровым штангенциркулем. Измеренный диаметр, по-видимому, находится в пределах допустимых значений. Расстояние между штифтами также выглядит правильным. Но при проверке того же штифта указанным калибром DIN VDE 0620-1 он не проходит проверку.
Ответ обычно заключается не в том, что один прибор верен, а другой неверен.
Чаще всего штангенциркуль и измерительный прибор оценивают разные аспекты детали.
Штангенциркуль измеряет размер. Измерительный прибор проверяет предельное состояние.
Цифровой штангенциркуль выдает оператору числовое значение.
Для проверки размеров вилки или розетки его можно использовать, например, для измерения следующих параметров:
- диаметр штифта;
- Расстояние между штифтами;
- длина штифта;
- Размеры отверстия розетки;
- внешние размеры.
Эти измерения полезны, но каждое показание обычно отражает лишь определенный параметр в определенной точке измерения.
Однако интерфейс разъема состоит не из одного измерения.
Это сочетание нескольких геометрических особенностей, которые должны работать вместе.
Два штифта могут иметь по отдельности допустимые диаметры, но их относительное положение, параллельность или общая геометрия препятствуют тому, чтобы вся заглушка удовлетворяла требуемым условиям интерфейса.
Вот тут-то и пригодится специальный измерительный прибор.
Почему отдельные параметры могут быть верными, в то время как вся вилка выходит из строя?
Рассмотрим упрощенный пример.
ПАСС
ПАСС
ПАСС
На первый взгляд, проблем с размерами не наблюдается.
Однако на соответствие нормам могут влиять и другие условия:
- угловое отклонение между штифтами;
- Параллелизм штифтов;
- накопленные допуски по размерам;
- деформация формованного корпуса пробки;
- Неверная взаимосвязь между несколькими признаками;
- заусенцы или локальные деформации поверхности;
- Отклонения профиля, которые трудно обнаружить с помощью двухточечного измерения.
Штангенциркуль может показать, что допустимы несколько отдельных параметров.
Это не доказывает автоматически, что вся геометрия заглушки соответствует требуемым функциональным параметрам.
Что показывает индикатор "ГОТОВО/НЕ ГОТОВО"?
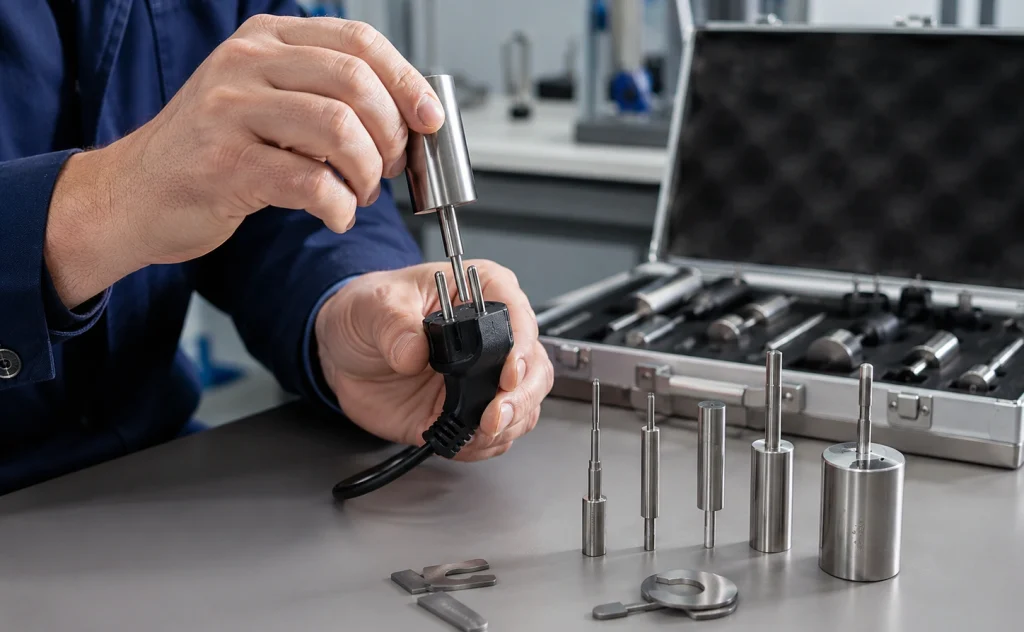
Датчик «Готово/Не годно» использует другой подход.
Измерение размеров
«Каковы точные размеры?»
Датчик предела
«Остается ли эта деталь в пределах допустимого диапазона, указанного этим датчиком?»
Это различие важно при контроле качества продукции и проверке соответствия.
Правильно изготовленный измерительный прибор может представлять собой определенный геометрический предел и оценивать, удовлетворяет ли испытательный образец этому условию, без необходимости отдельного измерения и расчета каждого взаимодействующего размера оператором.
Именно поэтому при стандартизированной проверке вилок и розеток по-прежнему используются специальные измерительные приборы, несмотря на то, что современные лаборатории уже располагают цифровыми штангенциркулями, микрометрами, оптическими системами и координатно-измерительными машинами.
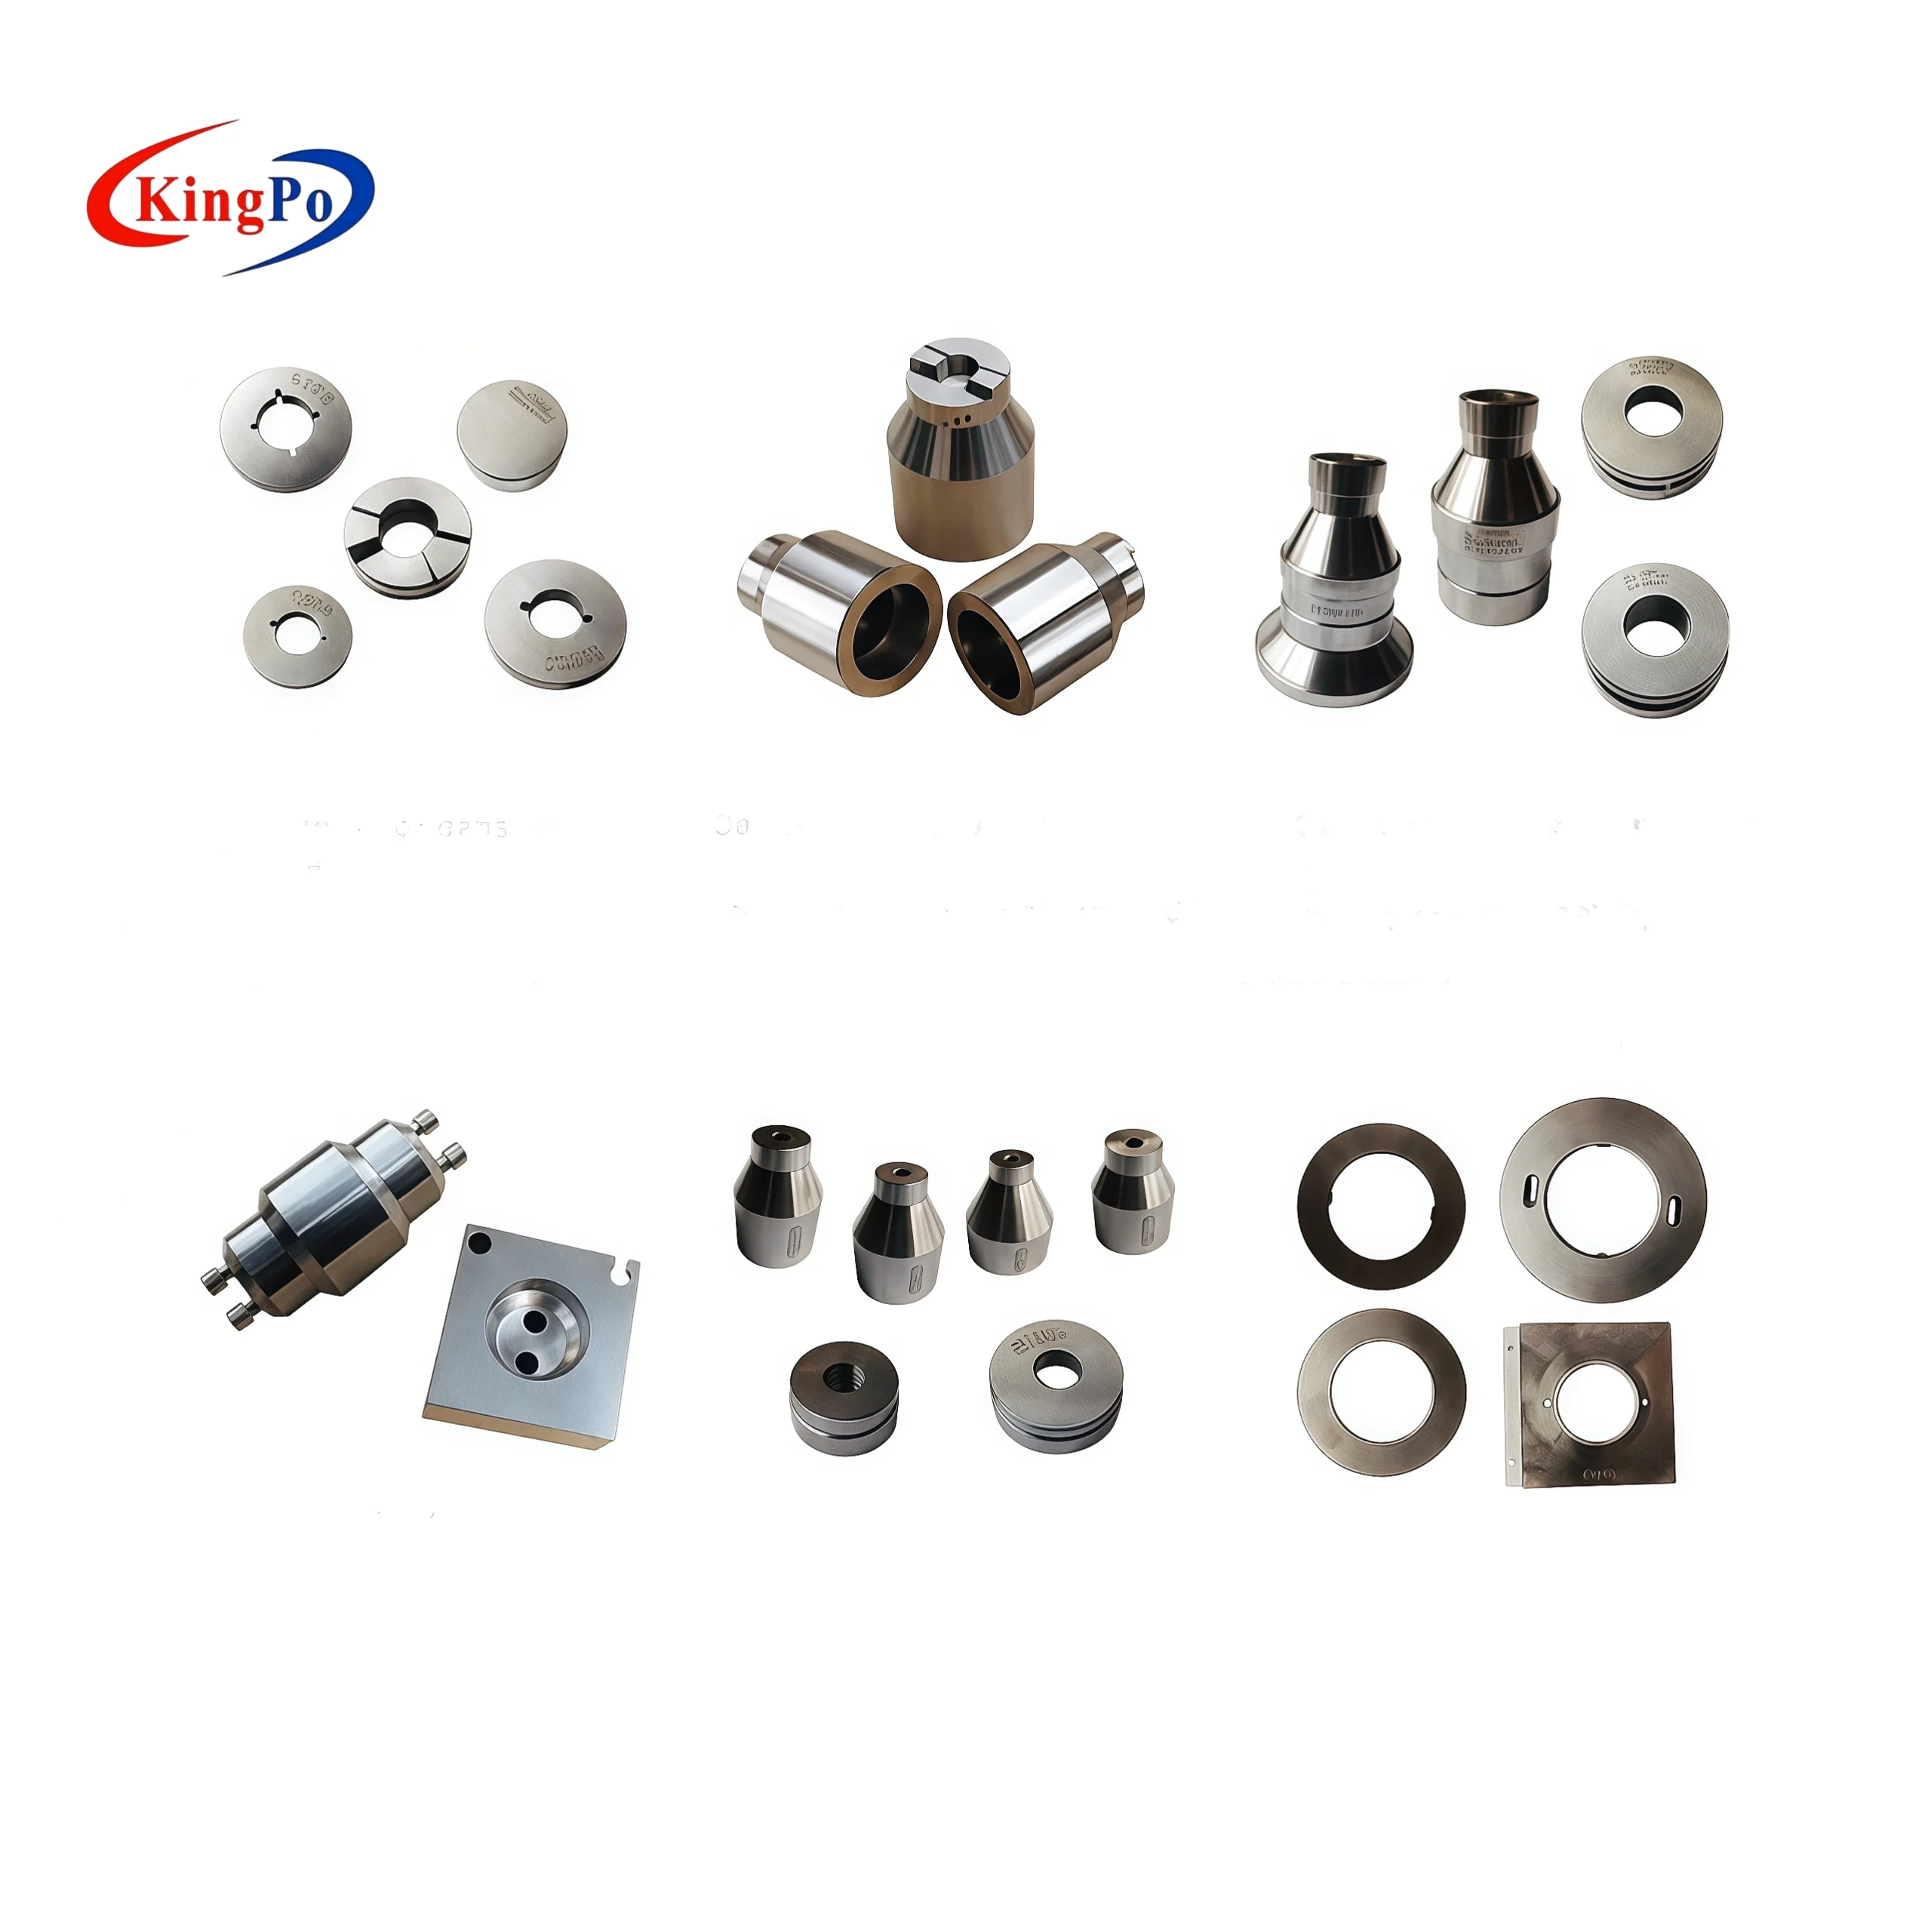
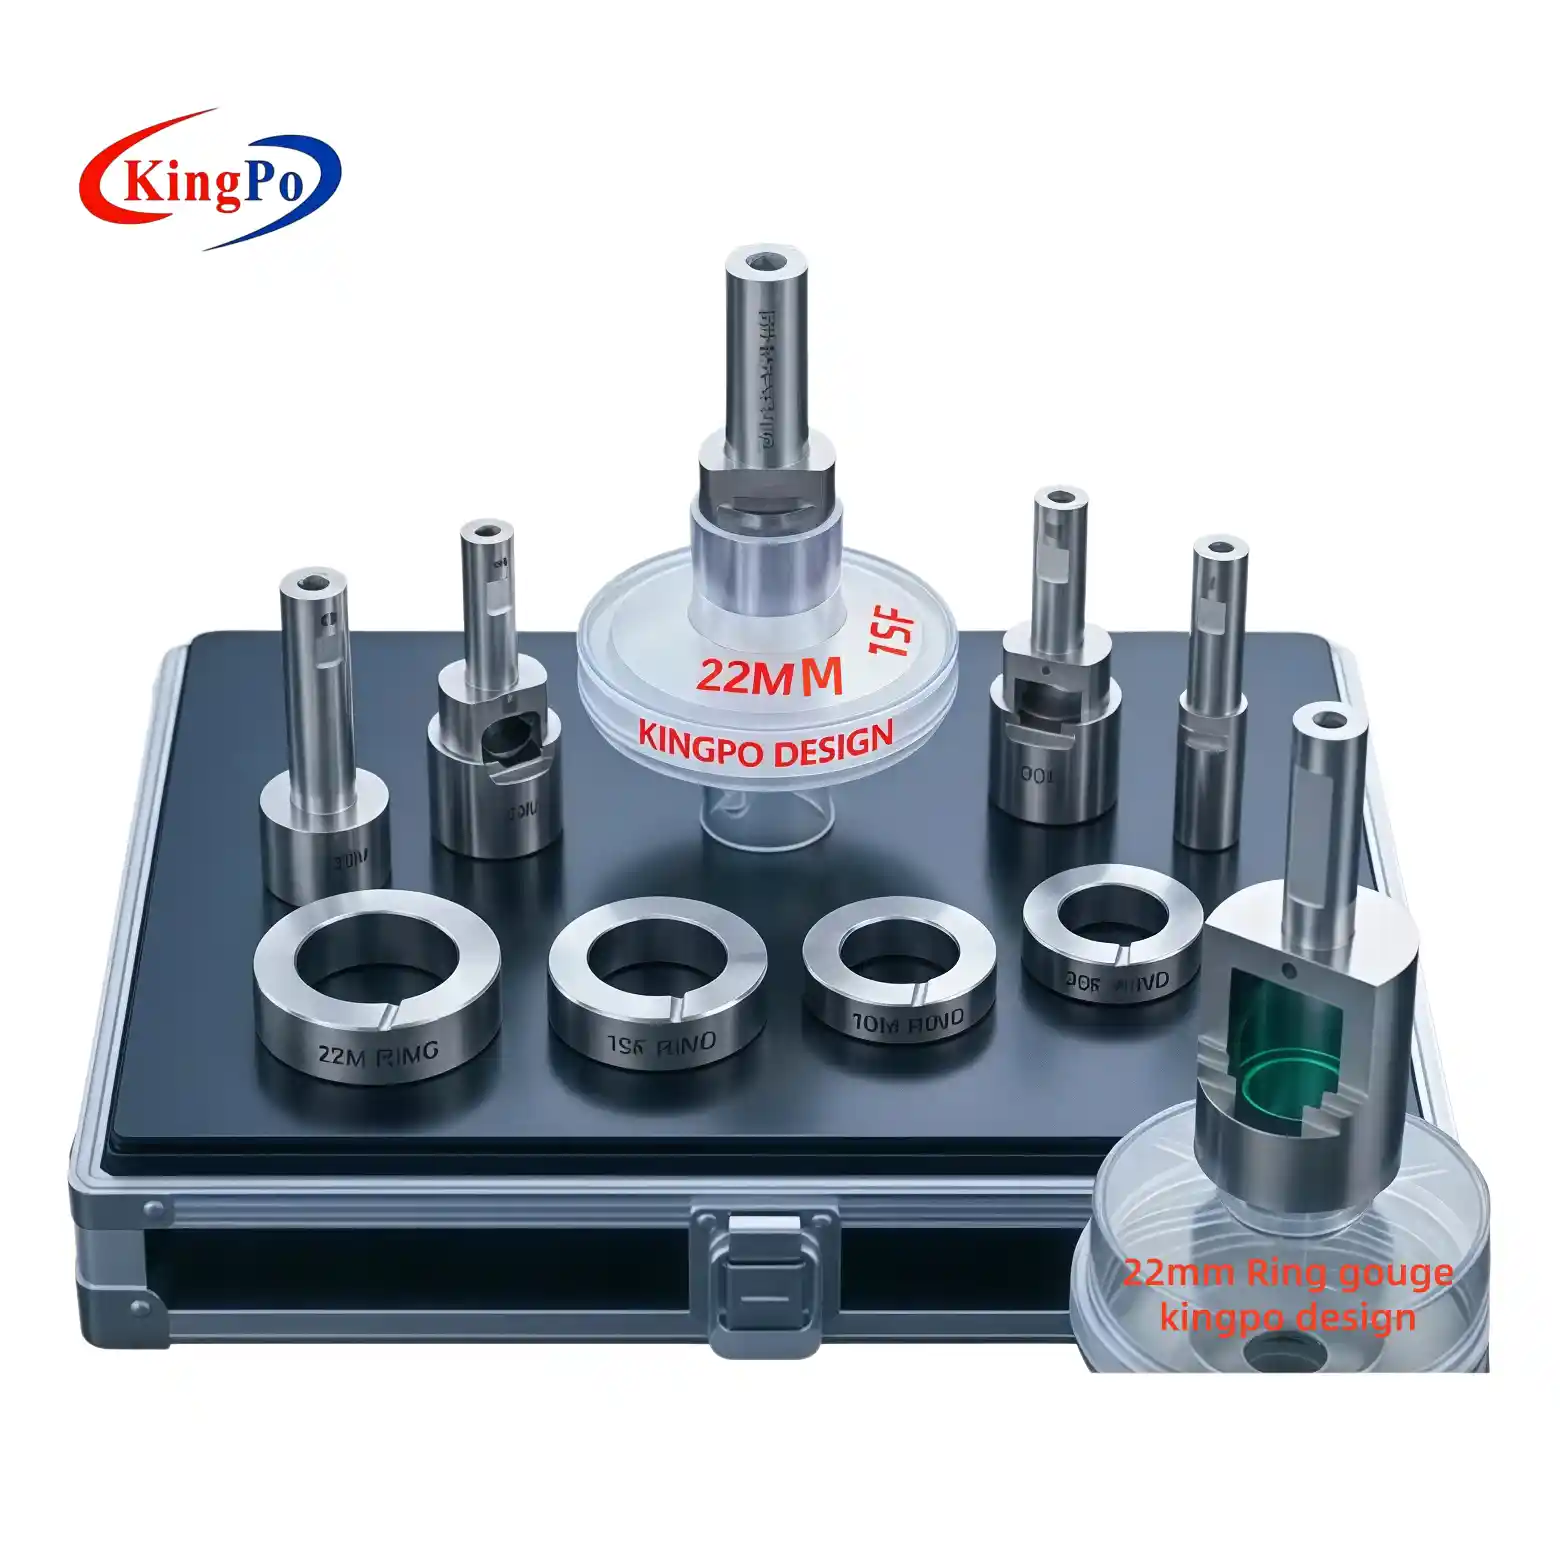
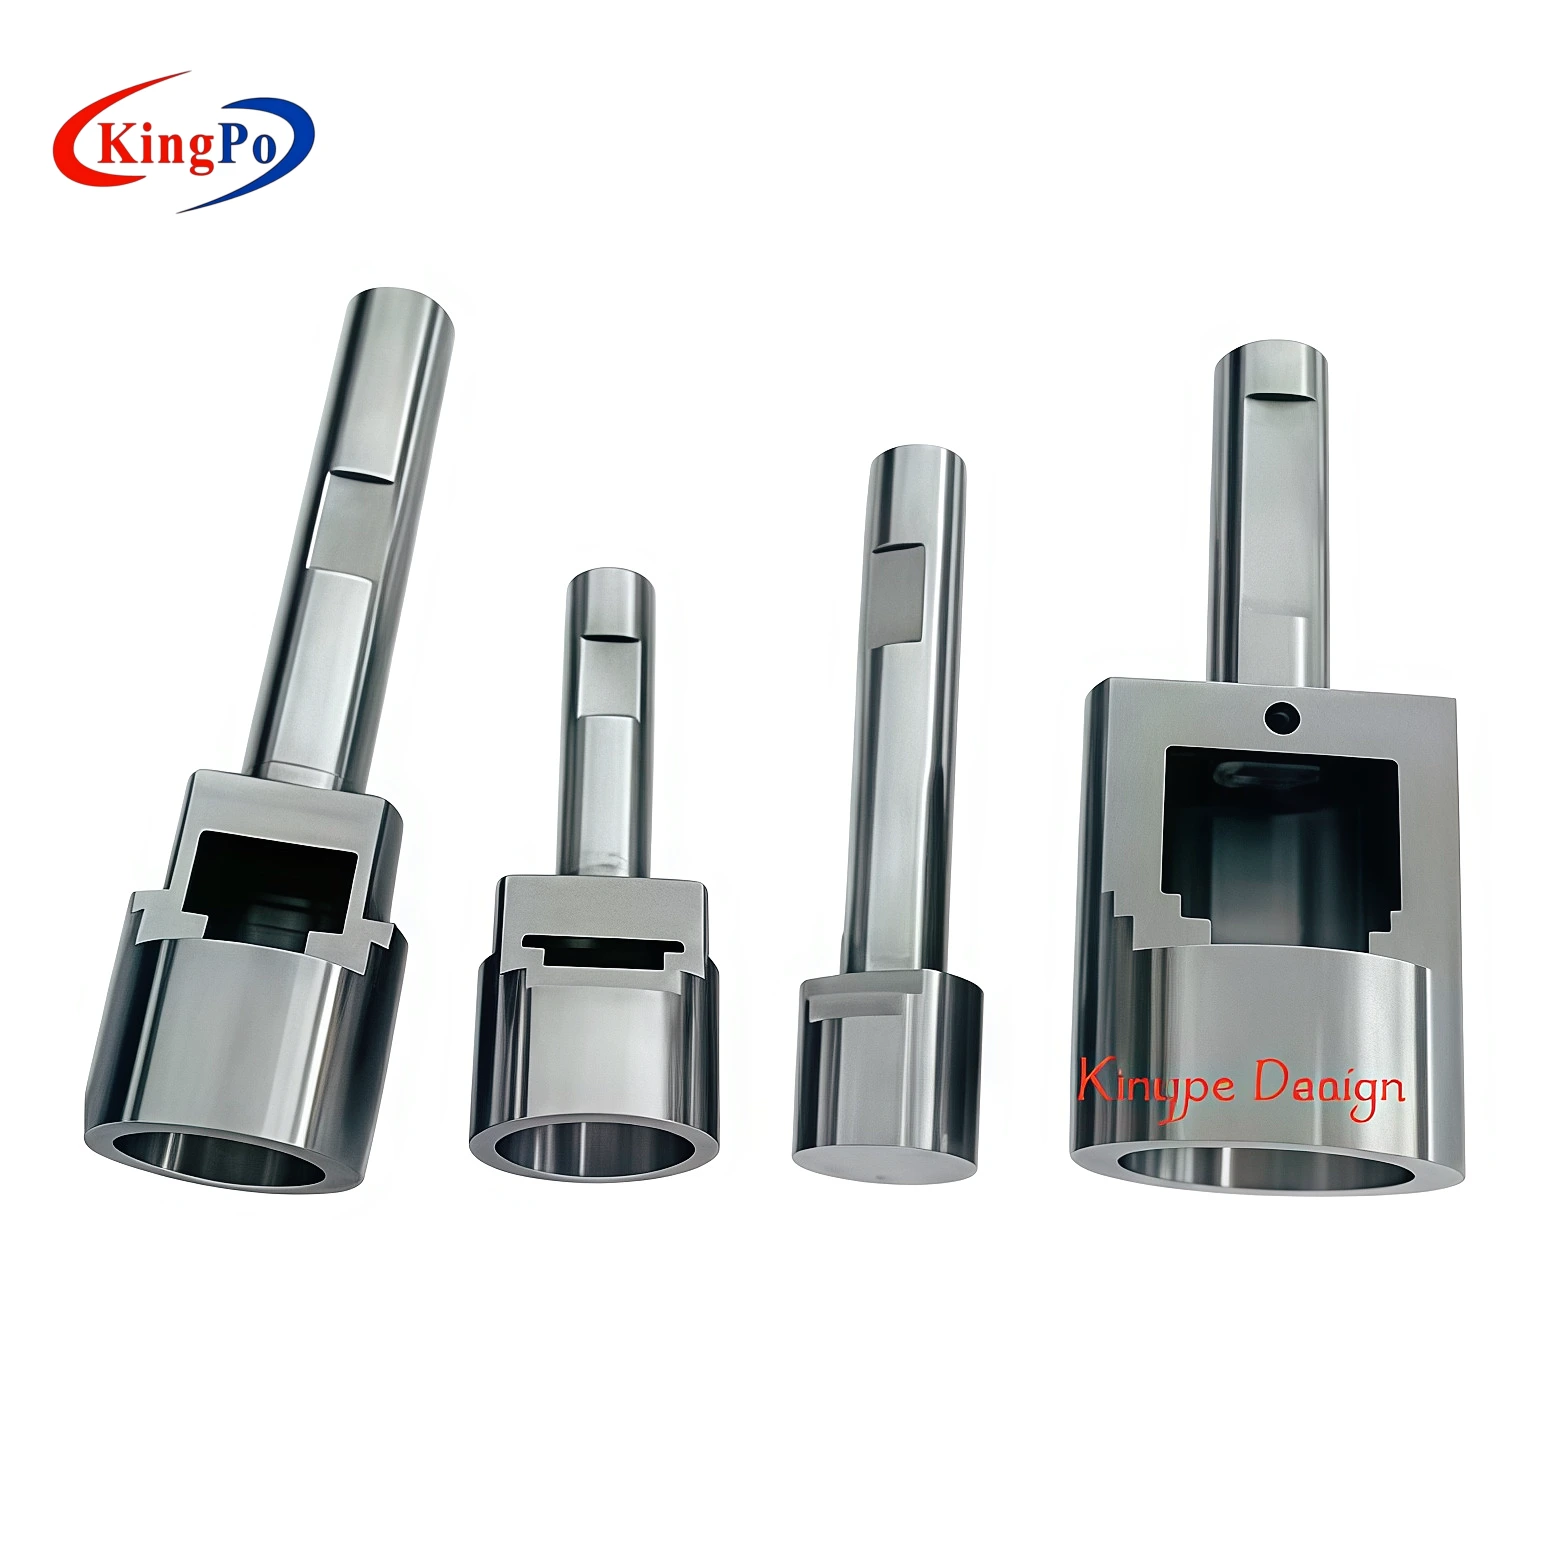
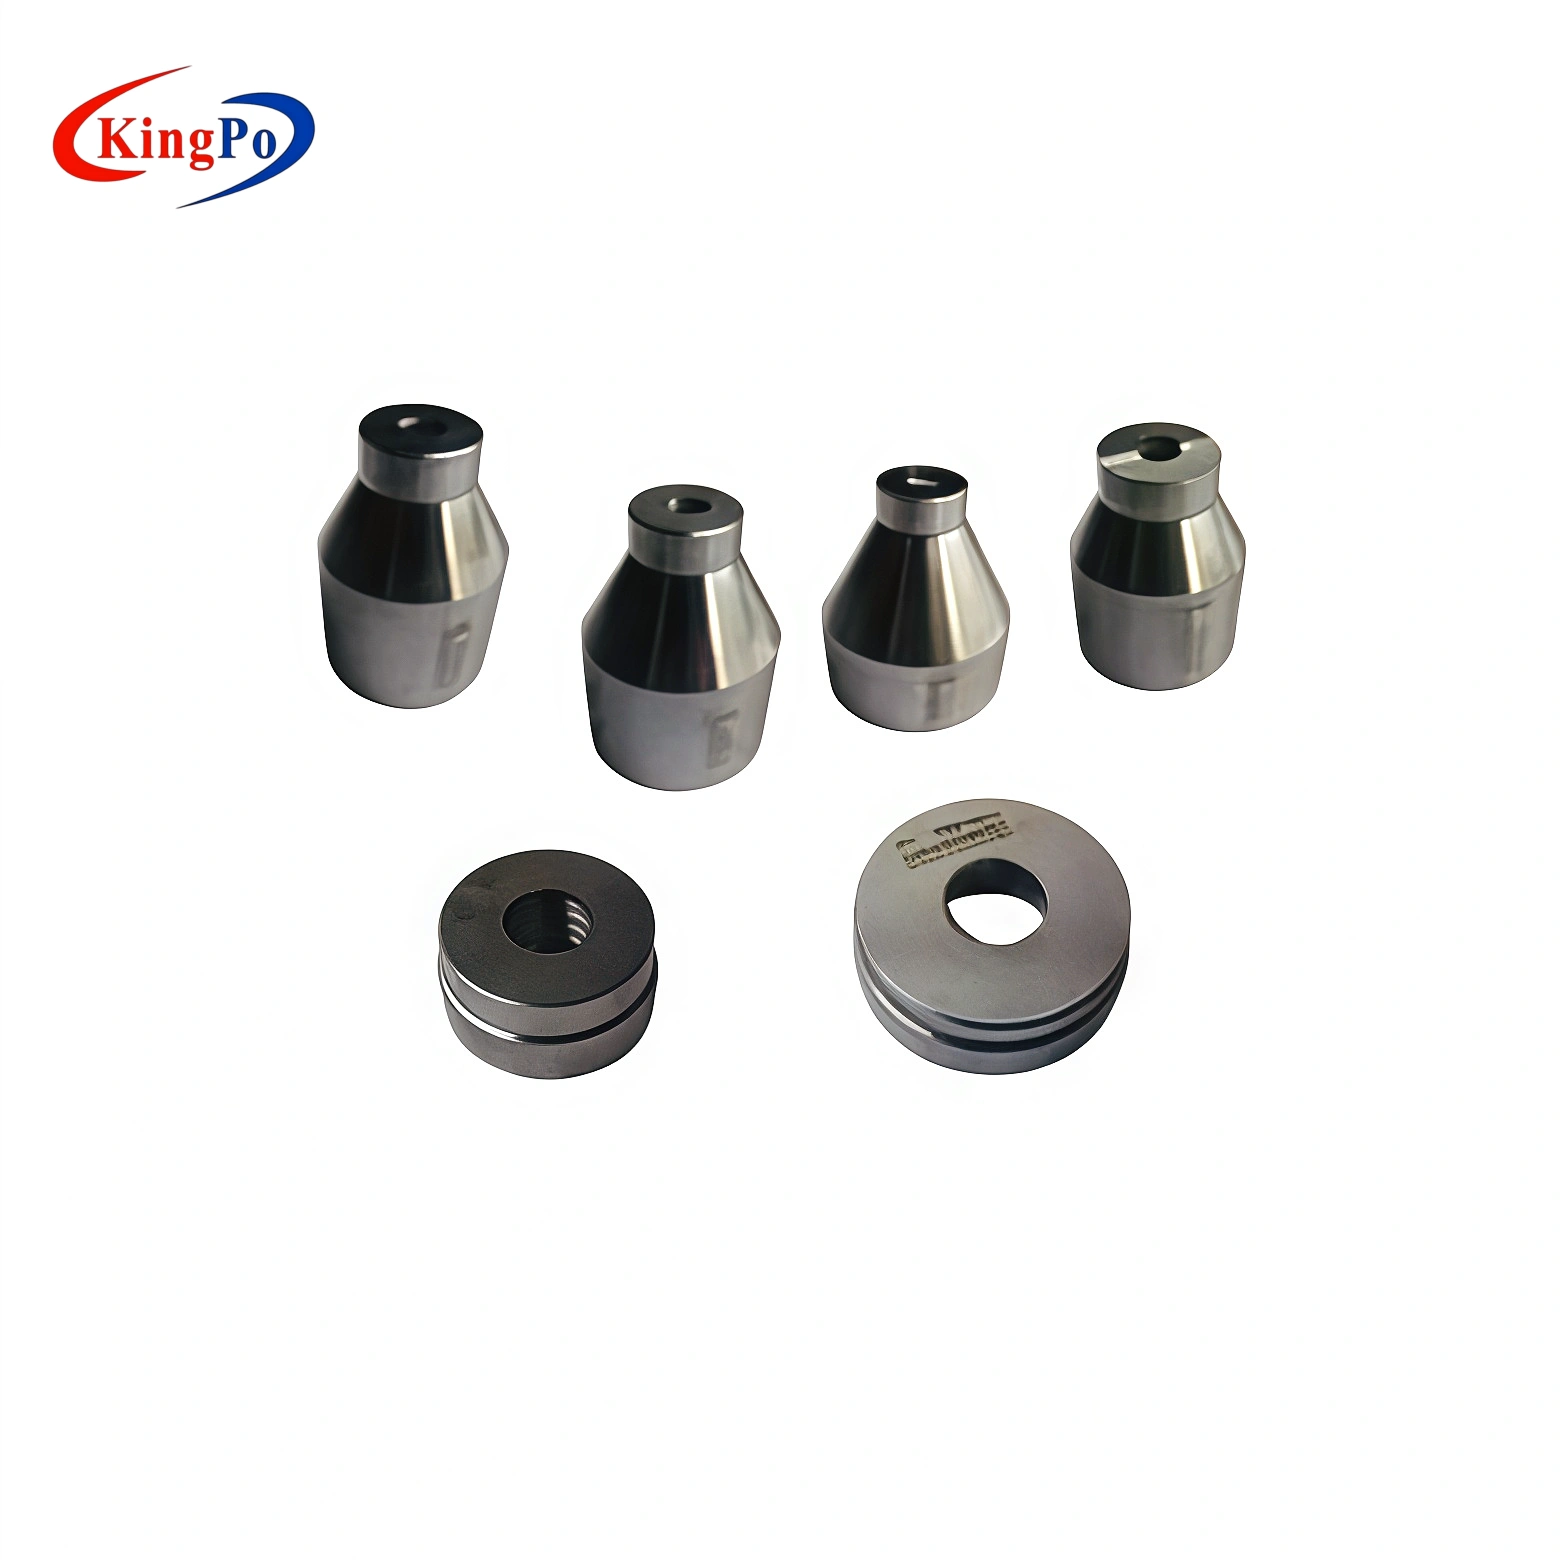
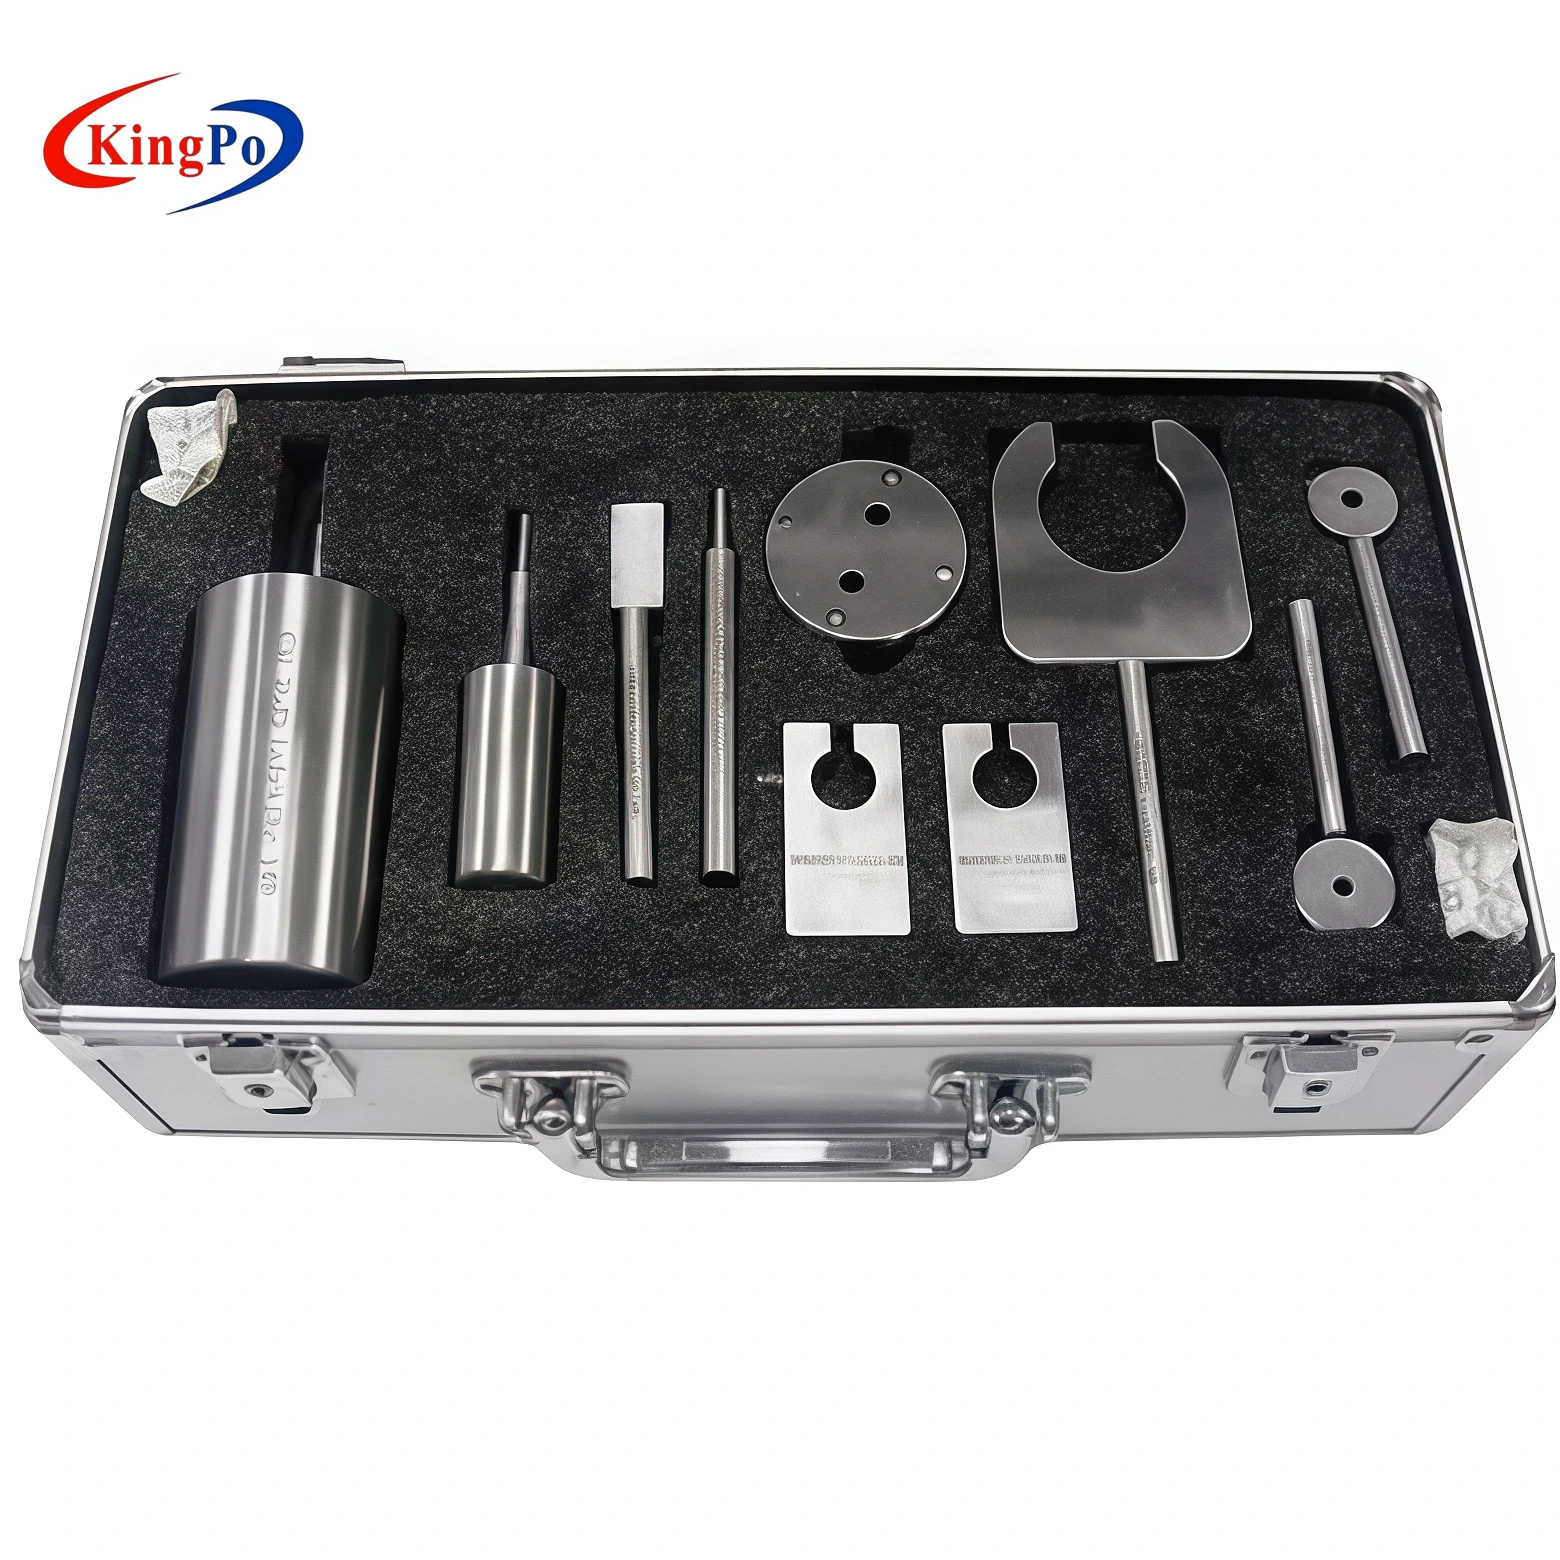
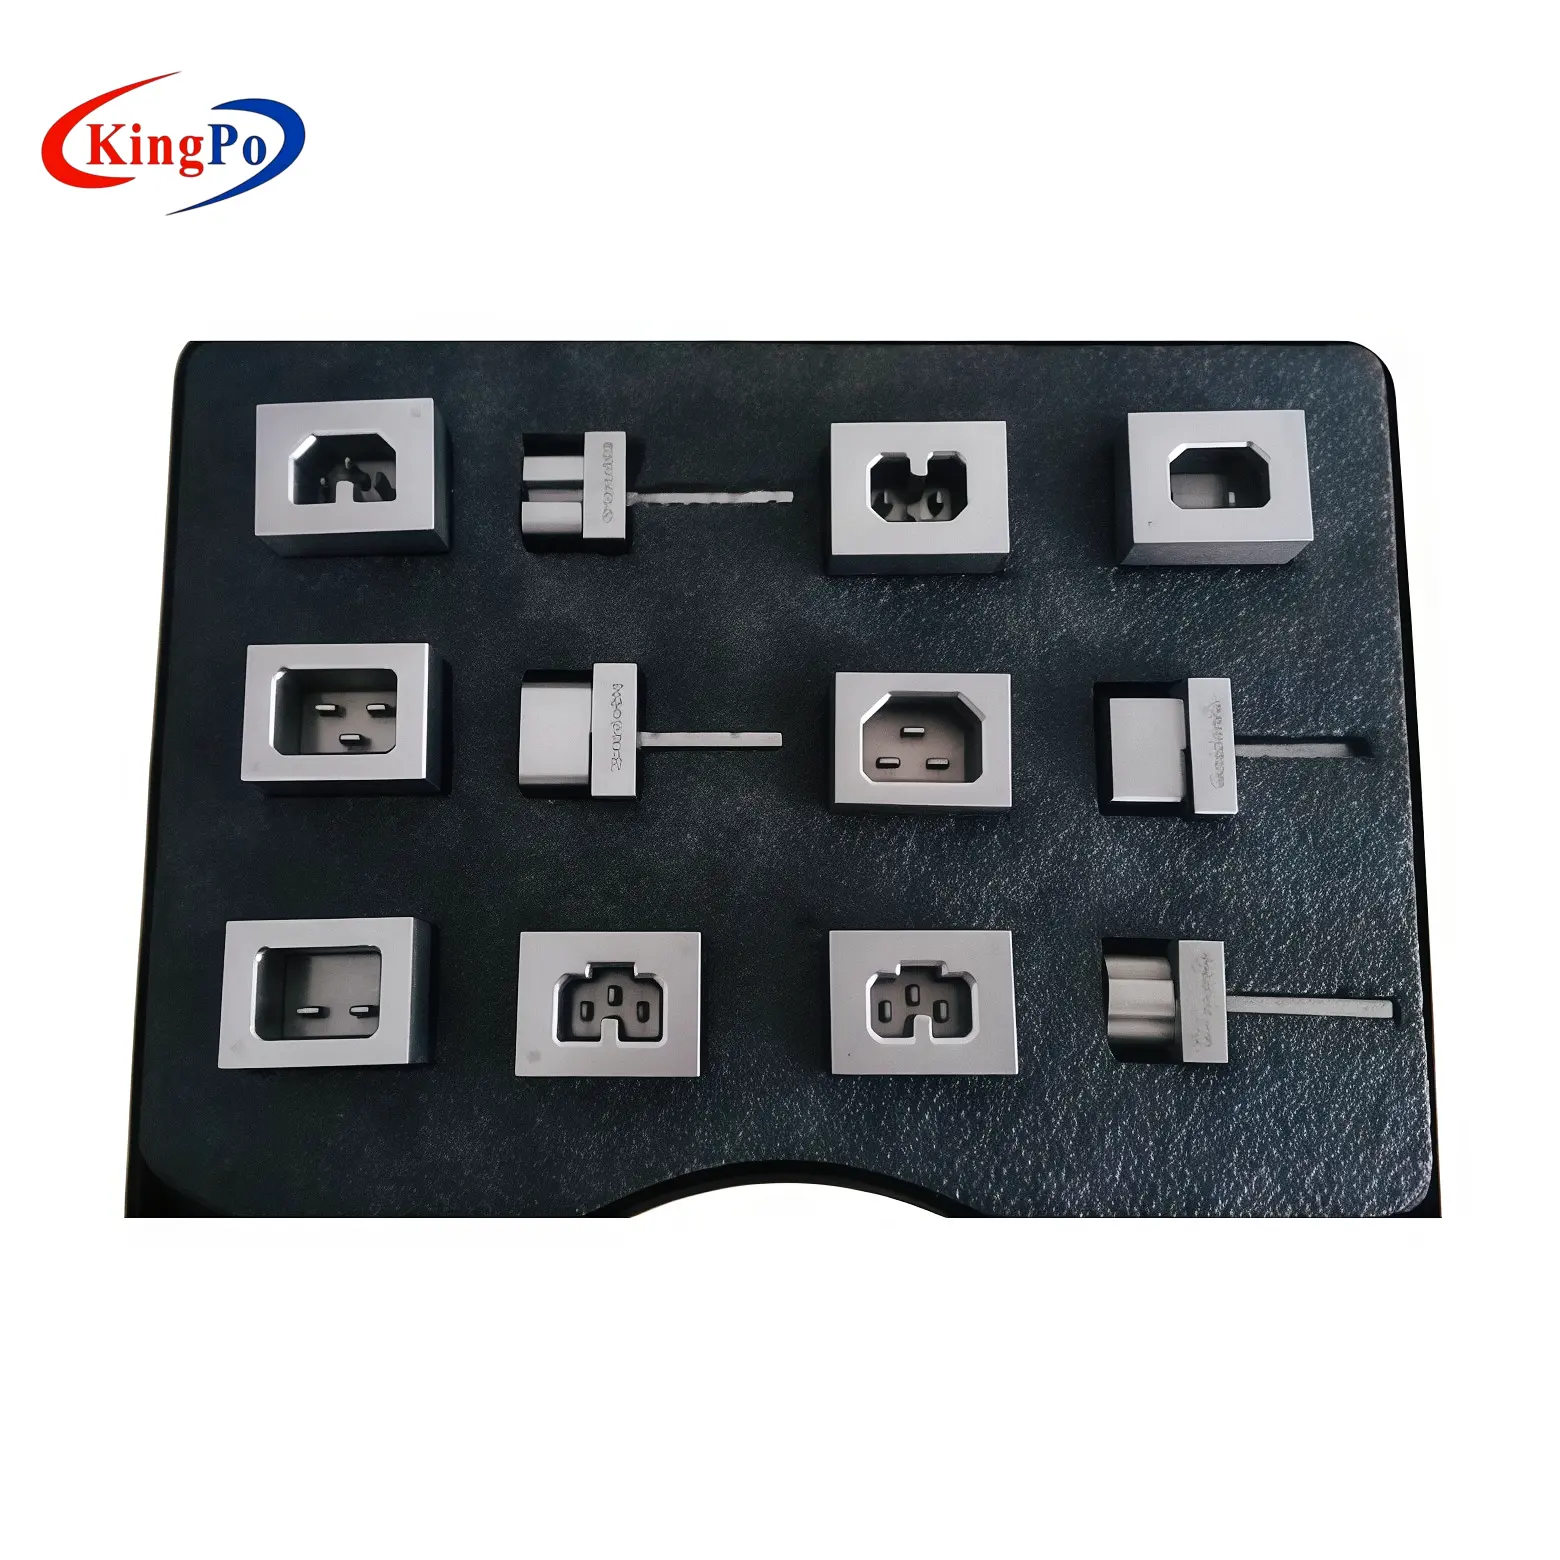
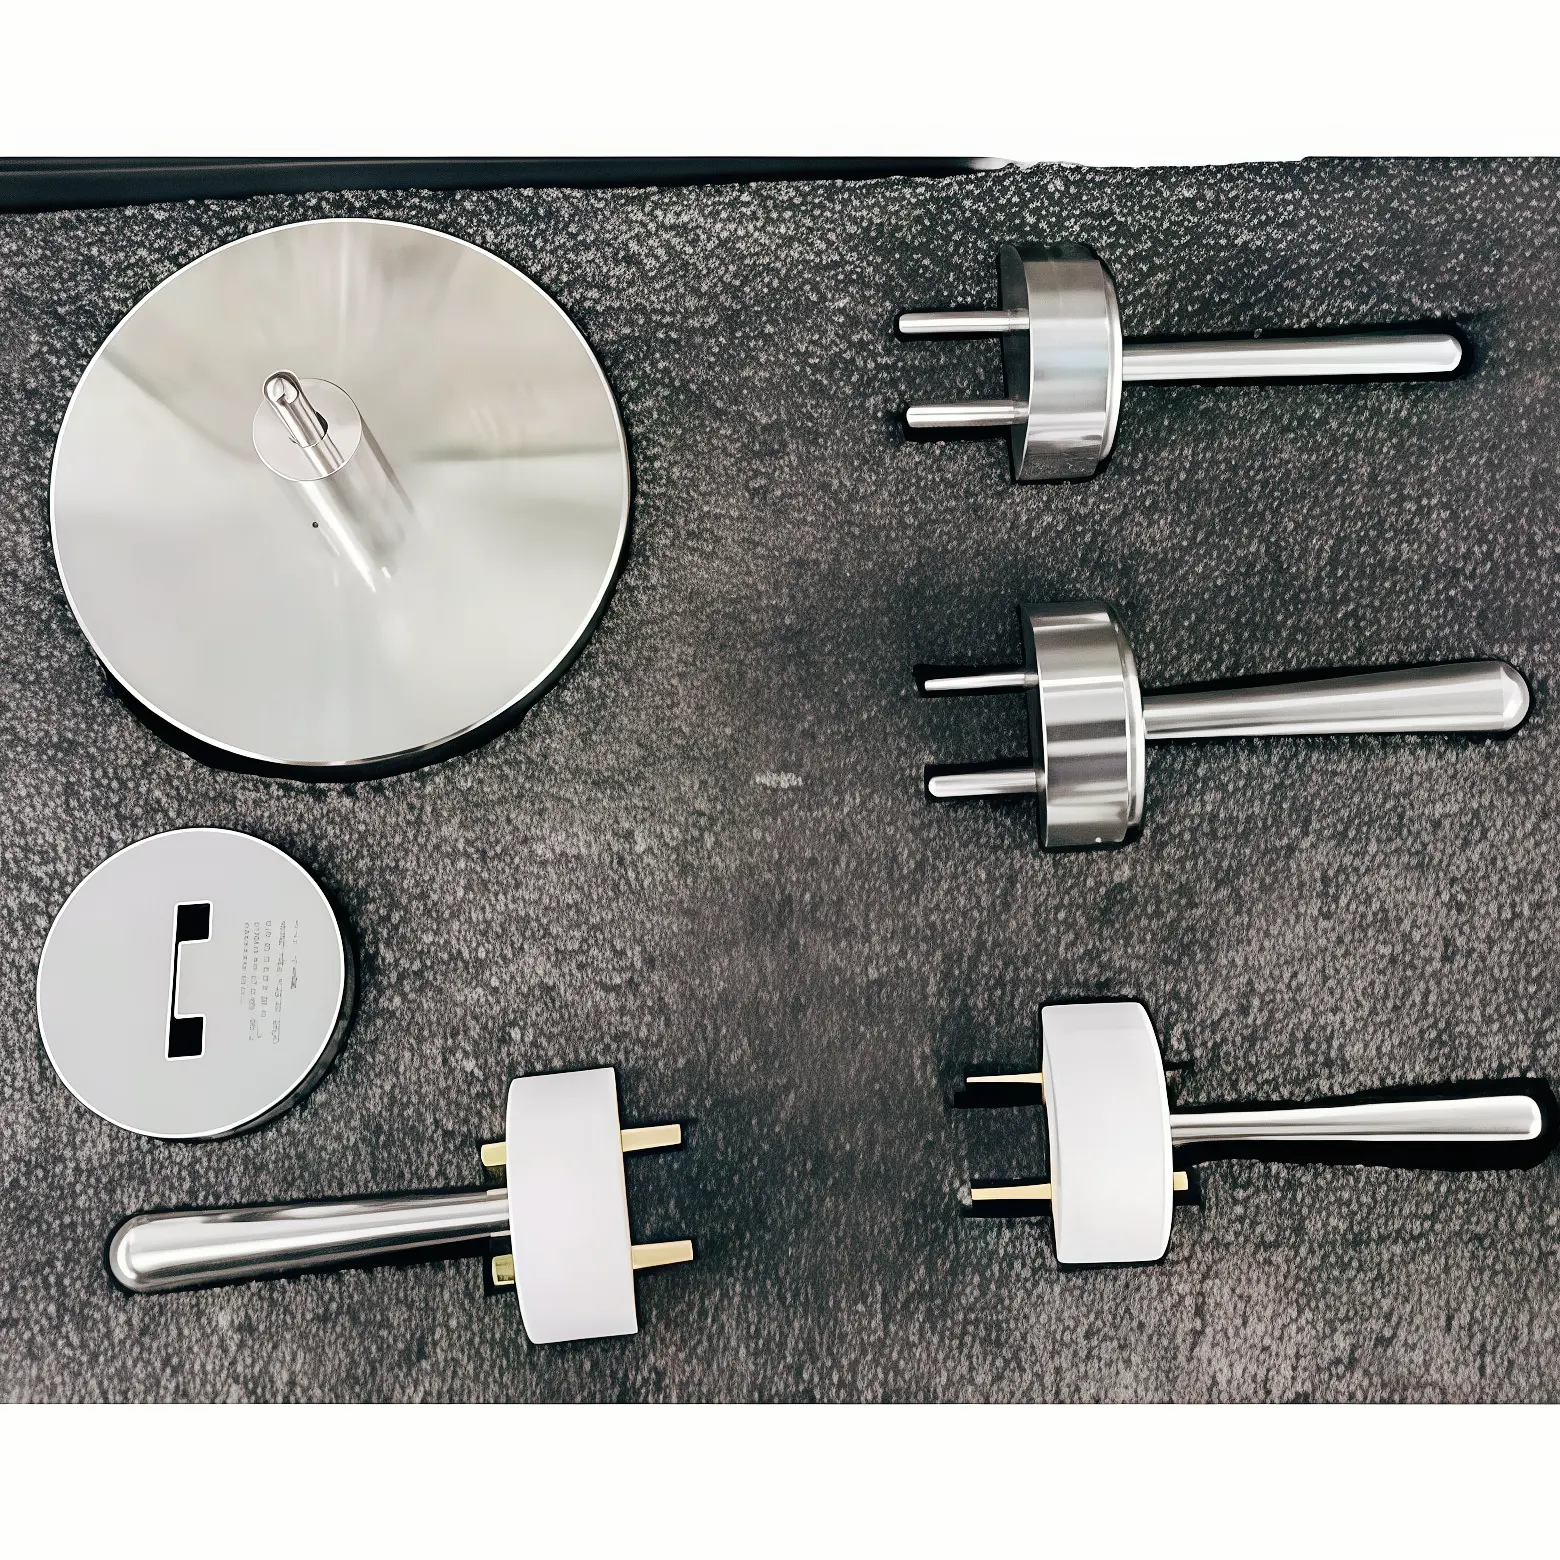
Для немецких вилок и розеток компания KingPo поставляет набор измерительных инструментов DIN VDE 0620-1 для проверки соответствия размерам и функциональным характеристикам.
В этой серии представлены различные калибры для конкретных целей, а не один универсальный калибр для всей системы вилок и розеток.
Не каждый манометр стандарта DIN VDE 0620-1 проверяет одно и то же.
Это еще один распространенный источник путаницы.
Полный комплект измерительных приборов не следует рассматривать как несколько вариантов одного и того же измерительного инструмента.
Различные измерительные приборы предназначены для различных условий соответствия.
Например, комплект KingPo DIN VDE 0620-1 включает в себя приборы, охватывающие такие функции, как:
- проверка открытия разъема;
- минимальная ширина проема;
- минимальная сила отвода;
- Проверки, связанные с подключением вилки;
- диаметр штифта;
- Расстояние между штифтами;
- максимальное раскрытие контакта;
- взаимозаменяемость;
- другие геометрические условия и условия безопасности, определяемые соответствующими калибровочными показателями.
Текущая конфигурация продукции KingPo включает Lehre 1–18, а также дополнительные соответствующие датчики Bild и IPX4.
Следовательно, перед проведением проверки лаборатория должна сначала определить:
Стандарт
→Требование
→Применимый измерительный прибор
→Критерий приемки
вместо того, чтобы просто выбрать калибр, который, как кажется, подходит к вилке.
Так стоит ли доверять манометру, а не штангенциркулю?
Это по-прежнему неправильная формулировка проблемы.
Что именно мы пытаемся проверить?
Измерительный прибор для определения размеров и концевой калибр могут дополнять друг друга.
- фактическое измеренное значение;
- насколько эта характеристика отличается от номинального значения;
- Какое измерение вызвало отклонение?
- не происходит ли отклонения в производственном процессе;
- Какая степень корректировки может потребоваться в инструменте?
- удовлетворяет ли деталь заданному предельному условию;
- остаются ли взаимодействующие измерения в пределах допустимой геометрии;
- достигнуто ли заданное условие интерфейса вилка/розетка;
- проходят ли повторные производственные образцы одинаковую проверку на соответствие.
Стратегия измерения должна соответствовать оцениваемому требованию.
Что если штангенциркуль показывает "ПРОЙДЕНО", а прибор показывает "НЕ ПРОЙДЕНО"?
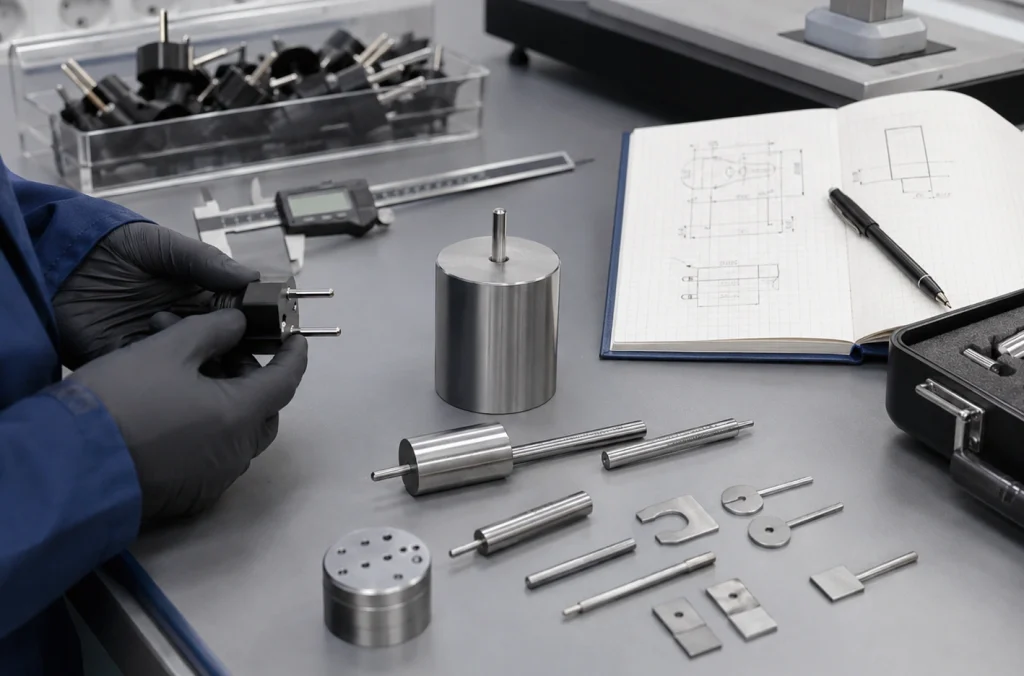
Не следует сразу же отбраковывать прибор.
И не следует сразу же делать вывод о том, что товар бракованный.
Более полезным будет систематическое исследование.
1
Подтвердите применимый стандарт и редакцию.
Сначала точно определите, какой стандарт и редакция применяются к данному продукту.
Вилки, внешне похожие на другие, могут оцениваться в соответствии с различными национальными или международными требованиями.
Измерительный прибор должен соответствовать правильному стандарту и применимому значению.
2
Убедитесь, что используется правильный калибр.
Определите назначение прибора.
- Диаметр штифта?
- Расстояние между штифтами?
- Отверстие для розетки?
- Силы для отступления?
- Взаимозаменяемость?
- Защита от доступа к токоведущим частям?
Измерительный прибор, разработанный для решения одной конкретной задачи, не следует рассматривать как универсальный инструмент для проверки размеров.
3
Осмотрите манометр
Сами по себе эталонные измерительные приборы являются прецизионными инструментами контроля.
- повреждение поверхности;
- коррозия;
- загрязнение;
- носить;
- механическая деформация;
- статус калибровки.
Поврежденный или изношенный датчик может стать еще одним источником неопределенности.
4
Повторно проверьте тестируемое устройство с помощью соответствующего измерительного прибора.
Цифровой штангенциркуль удобен, но он не подходит для измерения всех размерных характеристик.
В зависимости от характеристик и допусков может потребоваться дополнительное исследование:
- внешний микрометр;
- калибры штифтов;
- измерение роста;
- оптические измерения;
- измерение профиля;
- Контроль качества работы координатно-измерительной машины.
Выбор измерительного прибора должен зависеть от геометрии и требуемой погрешности измерения.
5
Обратите внимание на суммарную геометрическую ошибку.
Именно здесь часто разрешается кажущееся противоречие.
Вместо проверки только того, выполняется ли следующее:
ПАСС
ПАСС
Оценить, создают ли A, B и соответствующие геометрические соотношения вместе необходимый интерфейс.
Деталь может содержать несколько допустимых отдельных параметров и при этом не соответствовать комбинированному предельному условию.
Почему бы не заменить все измерительные приборы координатно-измерительной машиной (КИМ)?
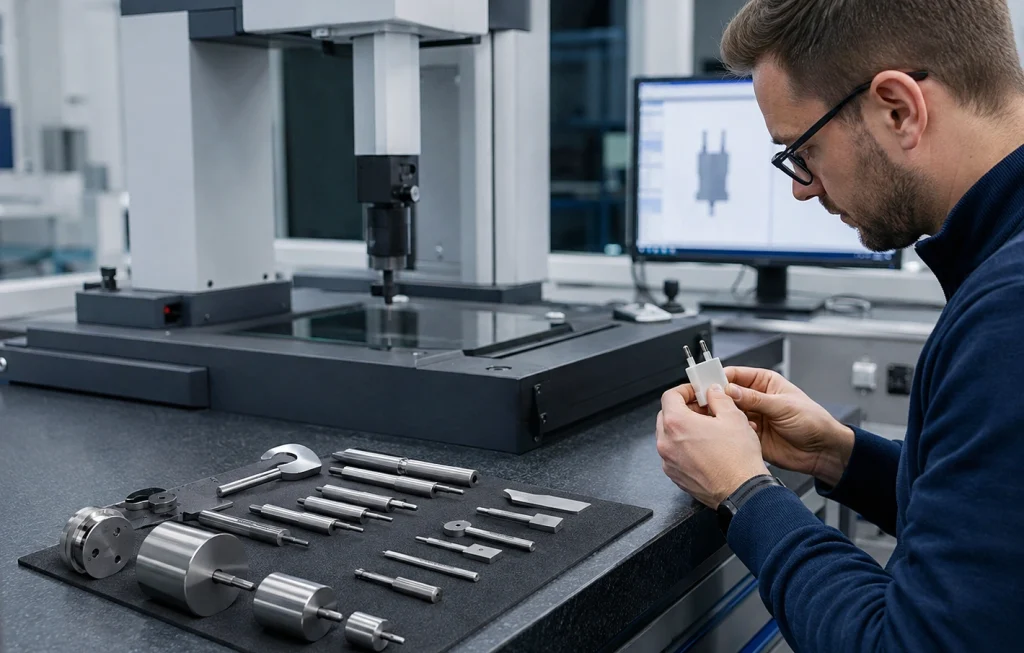
Этот вопрос становится еще интереснее, когда лаборатория уже располагает координатно-измерительной машиной.
Координатно-измерительная машина (КИМ) способна измерять значительно больше размерной информации, чем простой контрольный прибор типа «прошел/не прошел».
Так зачем же продолжать использовать измерительные приборы?
Потому что они служат разным целям.
- Исследование размеров;
- Первичная проверка образца;
- анализ отказов;
- Коррекция инструмента;
- отображение размерностей;
- Проверка и калибровка измерительных приборов.
- экспресс-проверка соответствия;
- повторная проверка продукции;
- прямая проверка заданного предельного условия;
- Последовательная проверка «пройдено/не пройдено»;
- Воспроизведение заданной геометрии интерфейса.
Координатно-измерительная машина помогает объяснить, какова на самом деле геометрическая форма.
Специальный измерительный прибор помогает определить, соответствует ли деталь заданному условию соответствия.
Одно не делает другое автоматически ненужным.
Почему качество и калибровка измерительных приборов по-прежнему важны
Использование специального измерительного прибора не отменяет необходимости в метрологических измерениях.
Сам измерительный прибор должен быть изготовлен с достаточной точностью, чтобы соответствовать предельным размерам, которые он призван проверять.
Поэтому стабильность материала, точность обработки, износостойкость, состояние поверхности и калибровка остаются важными факторами.
Калибровочный инструмент KingPo DIN VDE 0620-1 для штекерных гнезд изготовлен из инструментальной стали DC53 с заявленной твердостью HRC58, а в комплект поставки входит калибровочная документация для лабораторных и производственных проверок.
Для лабораторий, стремящихся к расширению возможностей проверки соответствия вилок и розеток стандартам, компания KingPo также предлагает более широкий ассортимент оборудования для тестирования вилок и розеток, а также прецизионных измерительных приборов, охватывающих измерения размеров, механические свойства, повышение температуры, усилие вытягивания, износостойкость и другие аспекты, связанные с безопасностью.
Более эффективный способ обработки противоречивых результатов проверок.
Когда числовое измерение показывает «ПРОЙДЕНО», а соответствующий прибор показывает «ПРОЙДЕНО», наиболее полезный вопрос не в следующем:
Вместо этого спросите:
Затем проверьте всю цепочку измерений:
Применимый стандарт
→
Применимые требования
→
Правильный калибр
→
Калибровка измерительного прибора
→
DUT Geometr
→
Измерение размеров
→
Совместное условие интерфейса
Такой подход превращает кажущееся противоречие в прослеживаемое инженерное исследование.
Инженерные выводы
Пробка, прошедшая несколько измерений штангенциркулем, не гарантирует автоматического соответствия всем размерным или функциональным требованиям, предъявляемым стандартом DIN VDE 0620-1.
Штангенциркуль предоставляет числовую информацию о размерах.
Специальный измерительный прибор проверяет заданный предел или состояние интерфейса.
Оба варианта могут быть верны одновременно.
Понимание этого различия особенно важно для производителей вилок и розеток, групп контроля качества и испытательных лабораторий, расследующих спорные или противоречивые результаты проверок.
Поэтому при выборе манометра DIN VDE 0620-1 отправной точкой не должен быть только тип заглушки.
Перед началом проверки необходимо подтвердить применимый стандарт, редакцию, обозначение измерительного прибора, цель испытания и требуемый объем калибровки.
Эта информация определяет, какой именно прибор необходим, и что на самом деле означает его результат «ПРОЙДЕНО» или «ПРОЙДЕНО».