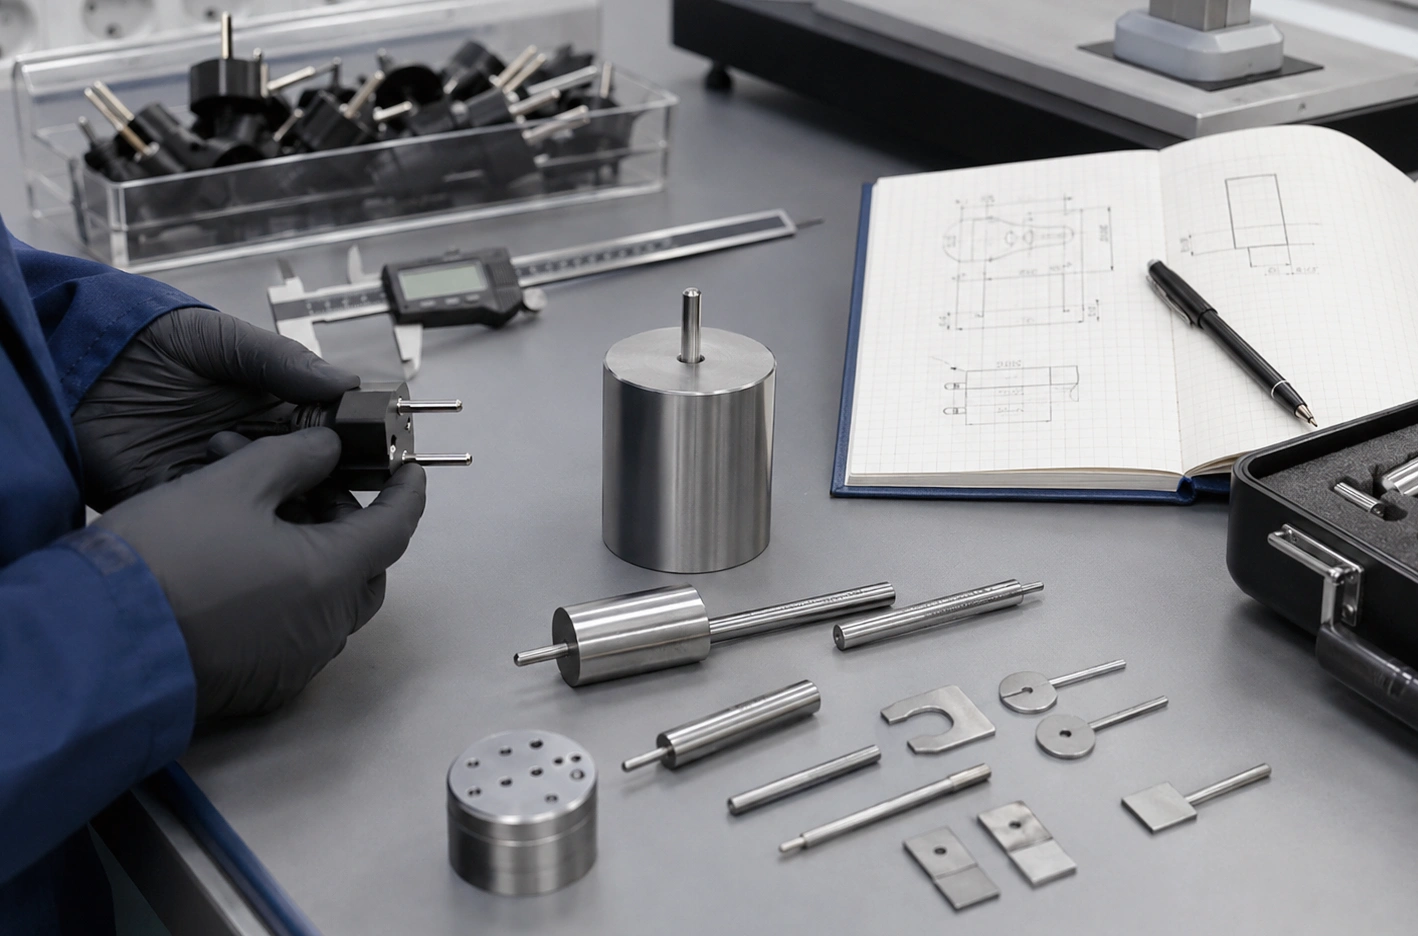
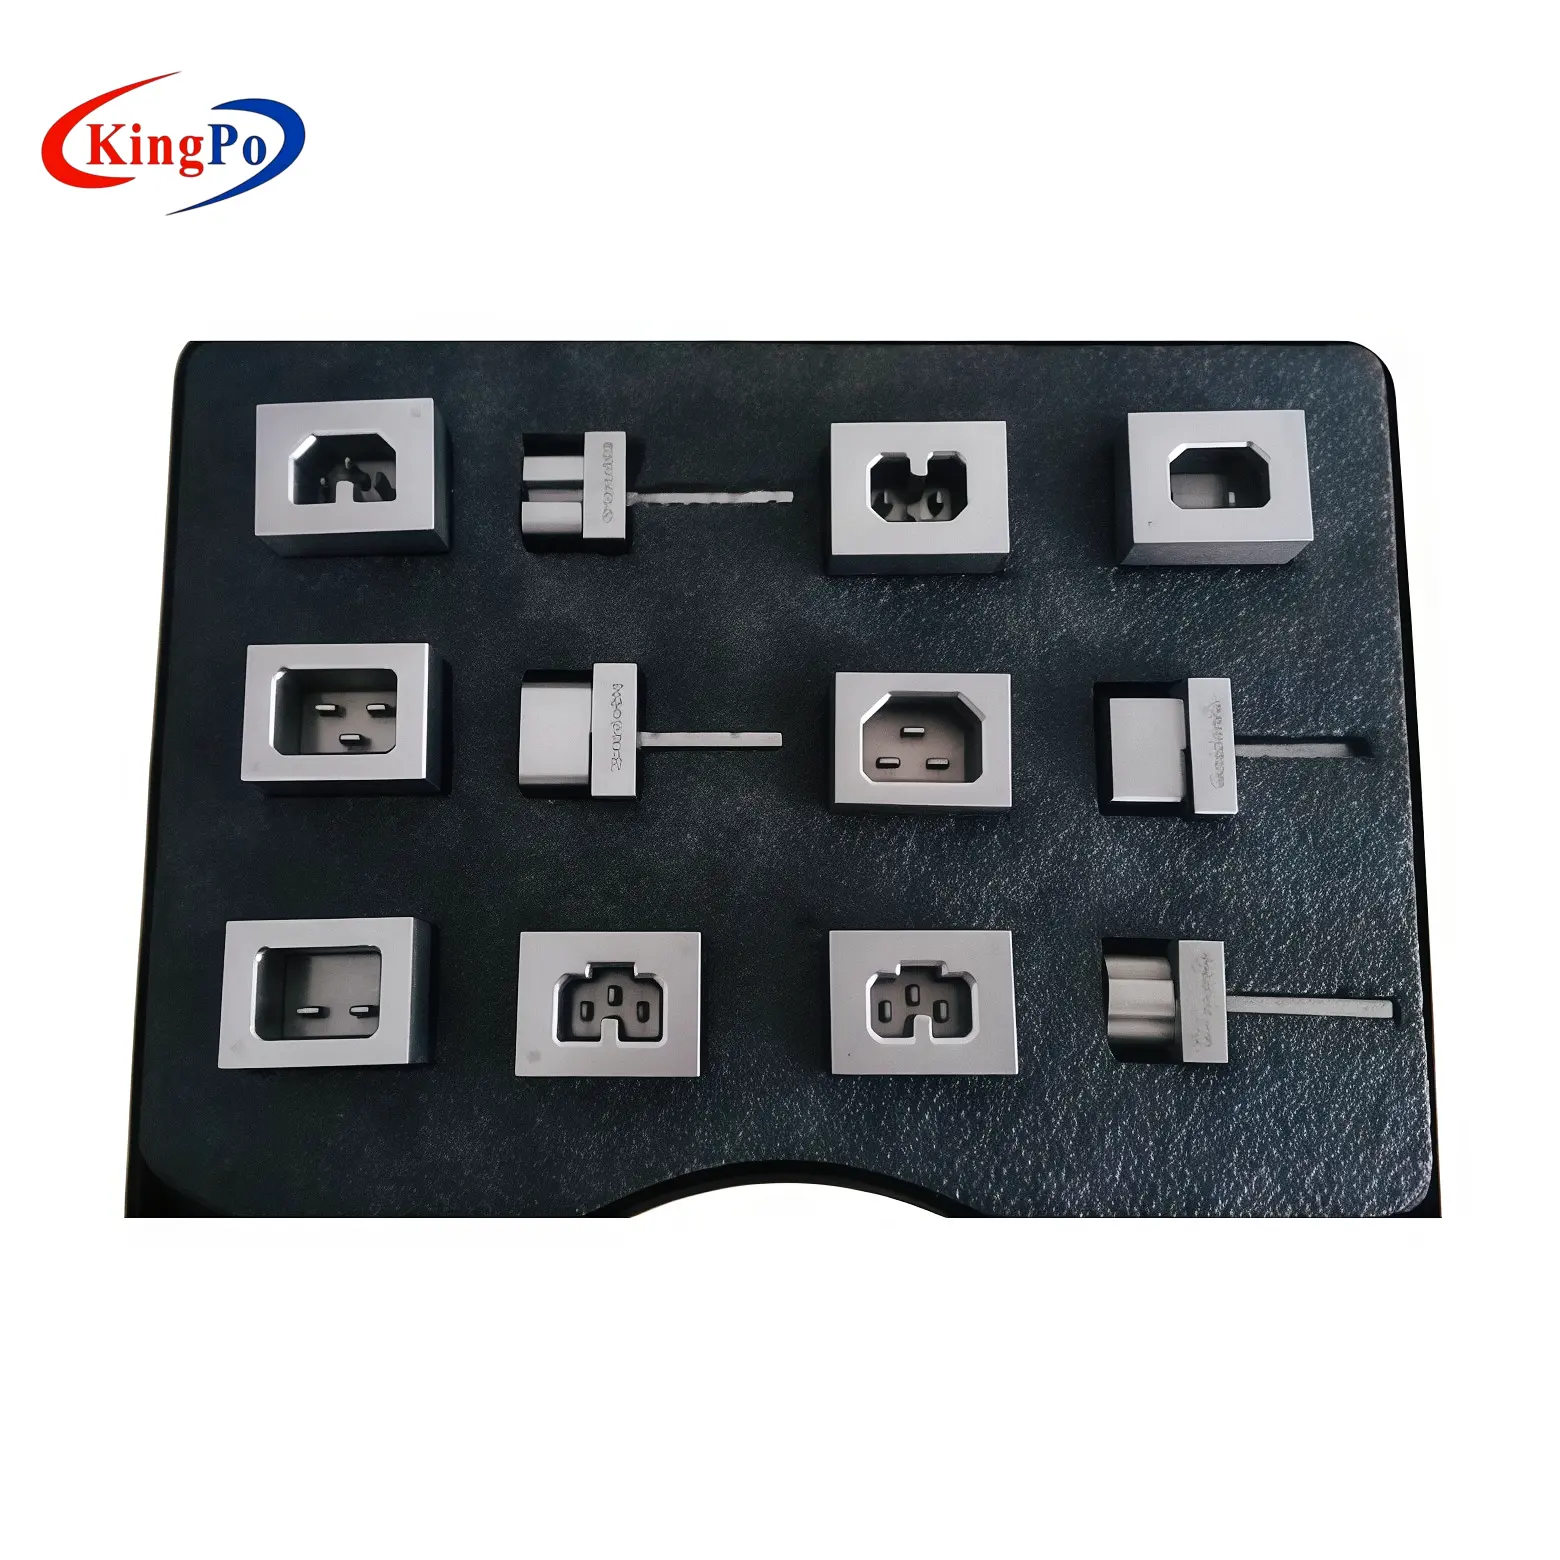
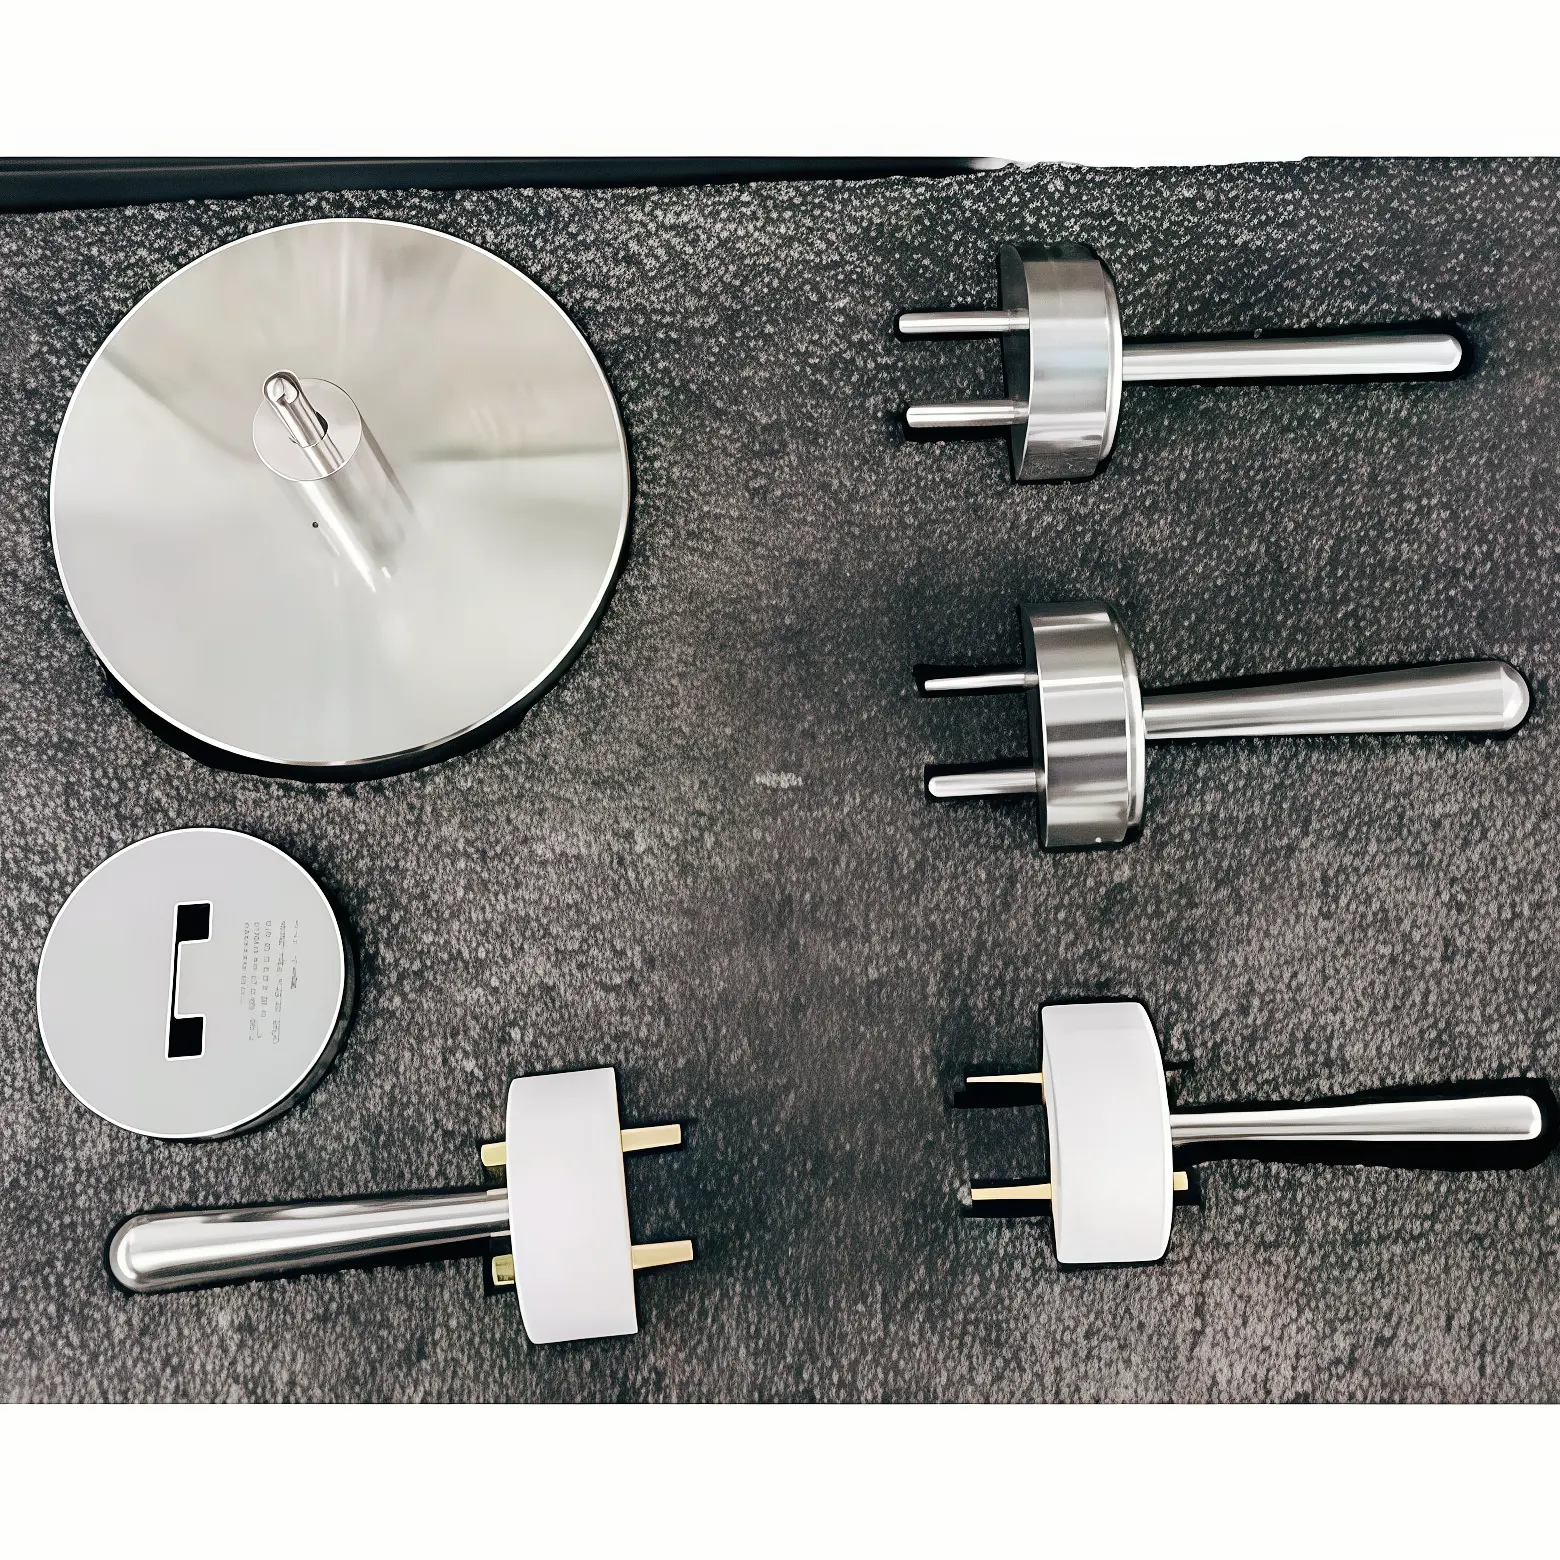
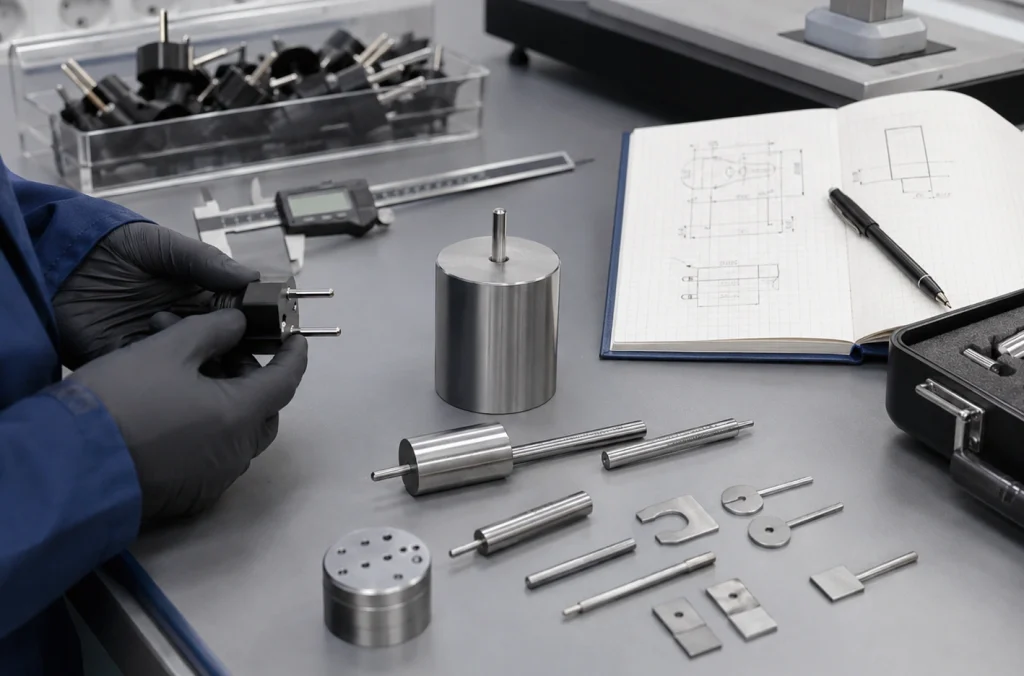
Um pino de um plugue é verificado com um paquímetro digital calibrado. O diâmetro medido parece estar dentro da tolerância. A distância entre os pinos também parece correta. Mas quando o mesmo plugue é verificado com o calibrador DIN VDE 0620-1 especificado, ele não passa na verificação.
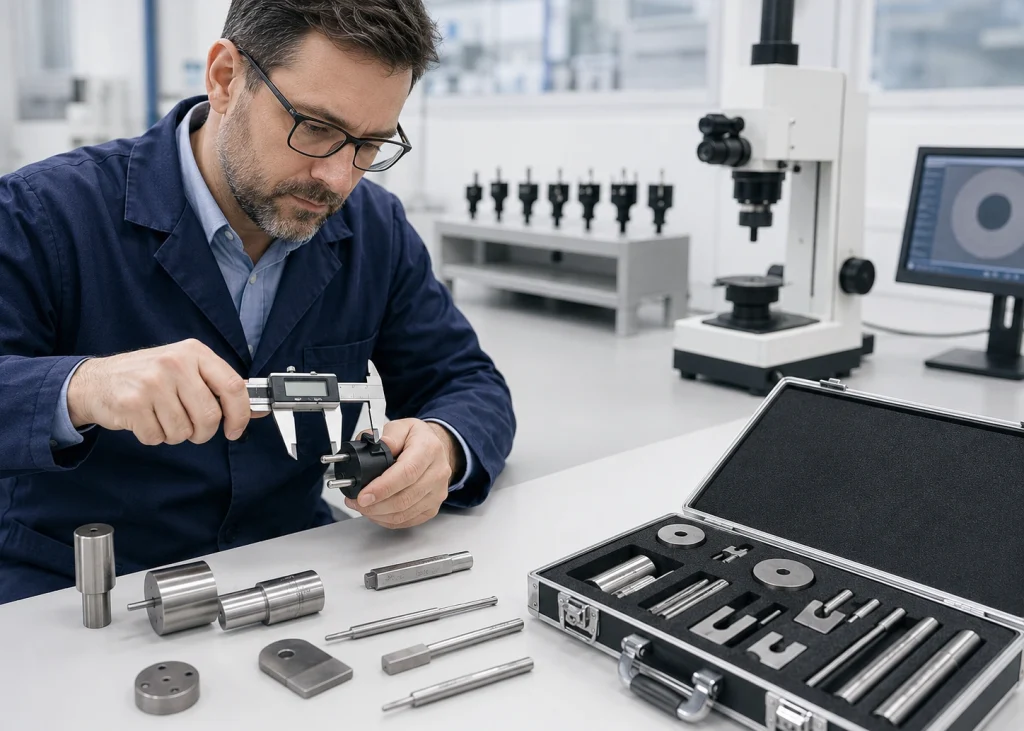
A resposta geralmente não é que um instrumento está certo e o outro está errado.
Na maioria das vezes, o paquímetro e o medidor avaliam aspectos diferentes da peça.
Um paquímetro mede uma dimensão. Um medidor verifica uma condição limite.
Um paquímetro digital fornece ao operador um valor numérico.
Para uma tomada ou plugue, pode ser usado para verificar dimensões como:
- diâmetro do pino;
- espaçamento entre pinos;
- comprimento do pino;
- dimensões da abertura do soquete;
- dimensões externas.
Essas medições são úteis, mas cada leitura normalmente representa apenas uma dimensão específica em uma posição de medição específica.
Uma interface de plugue, no entanto, não é feita de uma única dimensão.
É uma combinação de diversas características geométricas que devem funcionar em conjunto.
Dois pinos podem ter diâmetros aceitáveis individualmente, mas sua posição relativa, paralelismo ou geometria combinada impedem que o plugue completo satisfaça a condição de interface exigida.
É aí que um medidor específico se torna importante.
Por que dimensões individuais podem ser aprovadas enquanto o plugue inteiro falha?
Considere um exemplo simplificado.
PASSAR
PASSAR
PASSAR
À primeira vista, não parece haver nenhum problema dimensional.
Mas diversas outras condições ainda podem afetar a conformidade:
- desvio angular entre os pinos;
- paralelismo de pinos;
- tolerâncias dimensionais acumuladas;
- deformação do corpo do plugue moldado;
- relação incorreta entre múltiplas características;
- rebarbas ou deformação superficial localizada;
- Desvios de perfil que são difíceis de detectar com medição em dois pontos.
Um paquímetro pode indicar que várias dimensões individuais são aceitáveis.
Isso não prova automaticamente que a geometria completa do plugue satisfaz o envelope funcional exigido.
O que nos indica um indicador "PASSA/NÃO PASSA"?
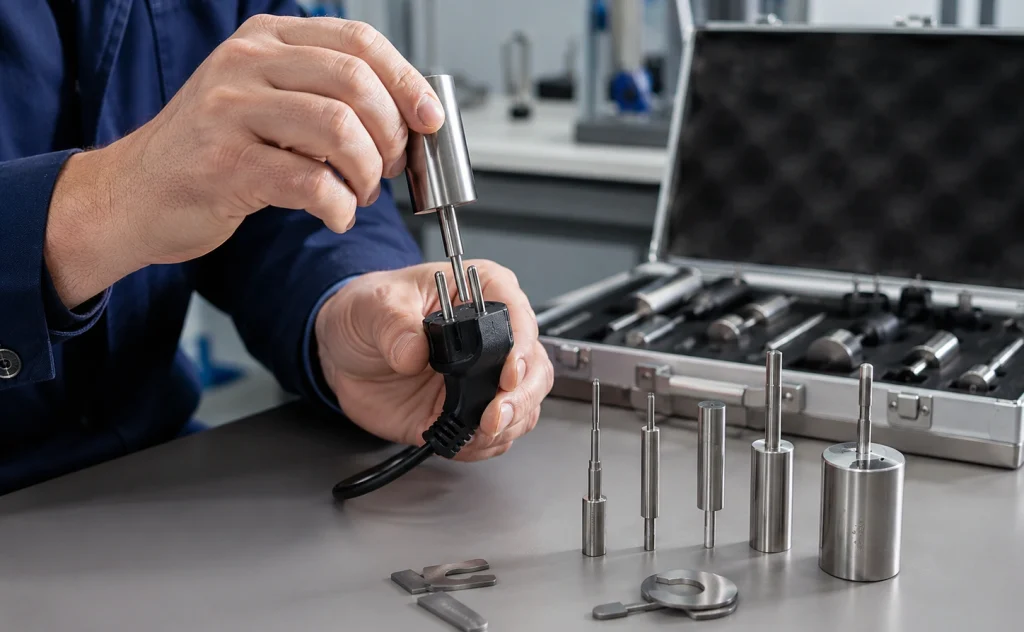
Um medidor de aprovação/reprovação adota uma abordagem diferente.
Medição Dimensional
“Qual é a dimensão exata?”
Medidor de limite
“Esta parte permanece dentro do limite permitido representado por este medidor?”
Essa distinção é importante na inspeção de produção e nos testes de conformidade.
Um dispositivo de medição fabricado corretamente pode representar um limite geométrico definido e avaliar se o corpo de prova satisfaz essa condição sem exigir que o operador meça e calcule separadamente cada dimensão envolvida.
É por isso que os testes padronizados de plugues e tomadas continuam a usar medidores específicos, mesmo que os laboratórios modernos já possuam paquímetros digitais, micrômetros, sistemas ópticos e máquinas de medição por coordenadas.
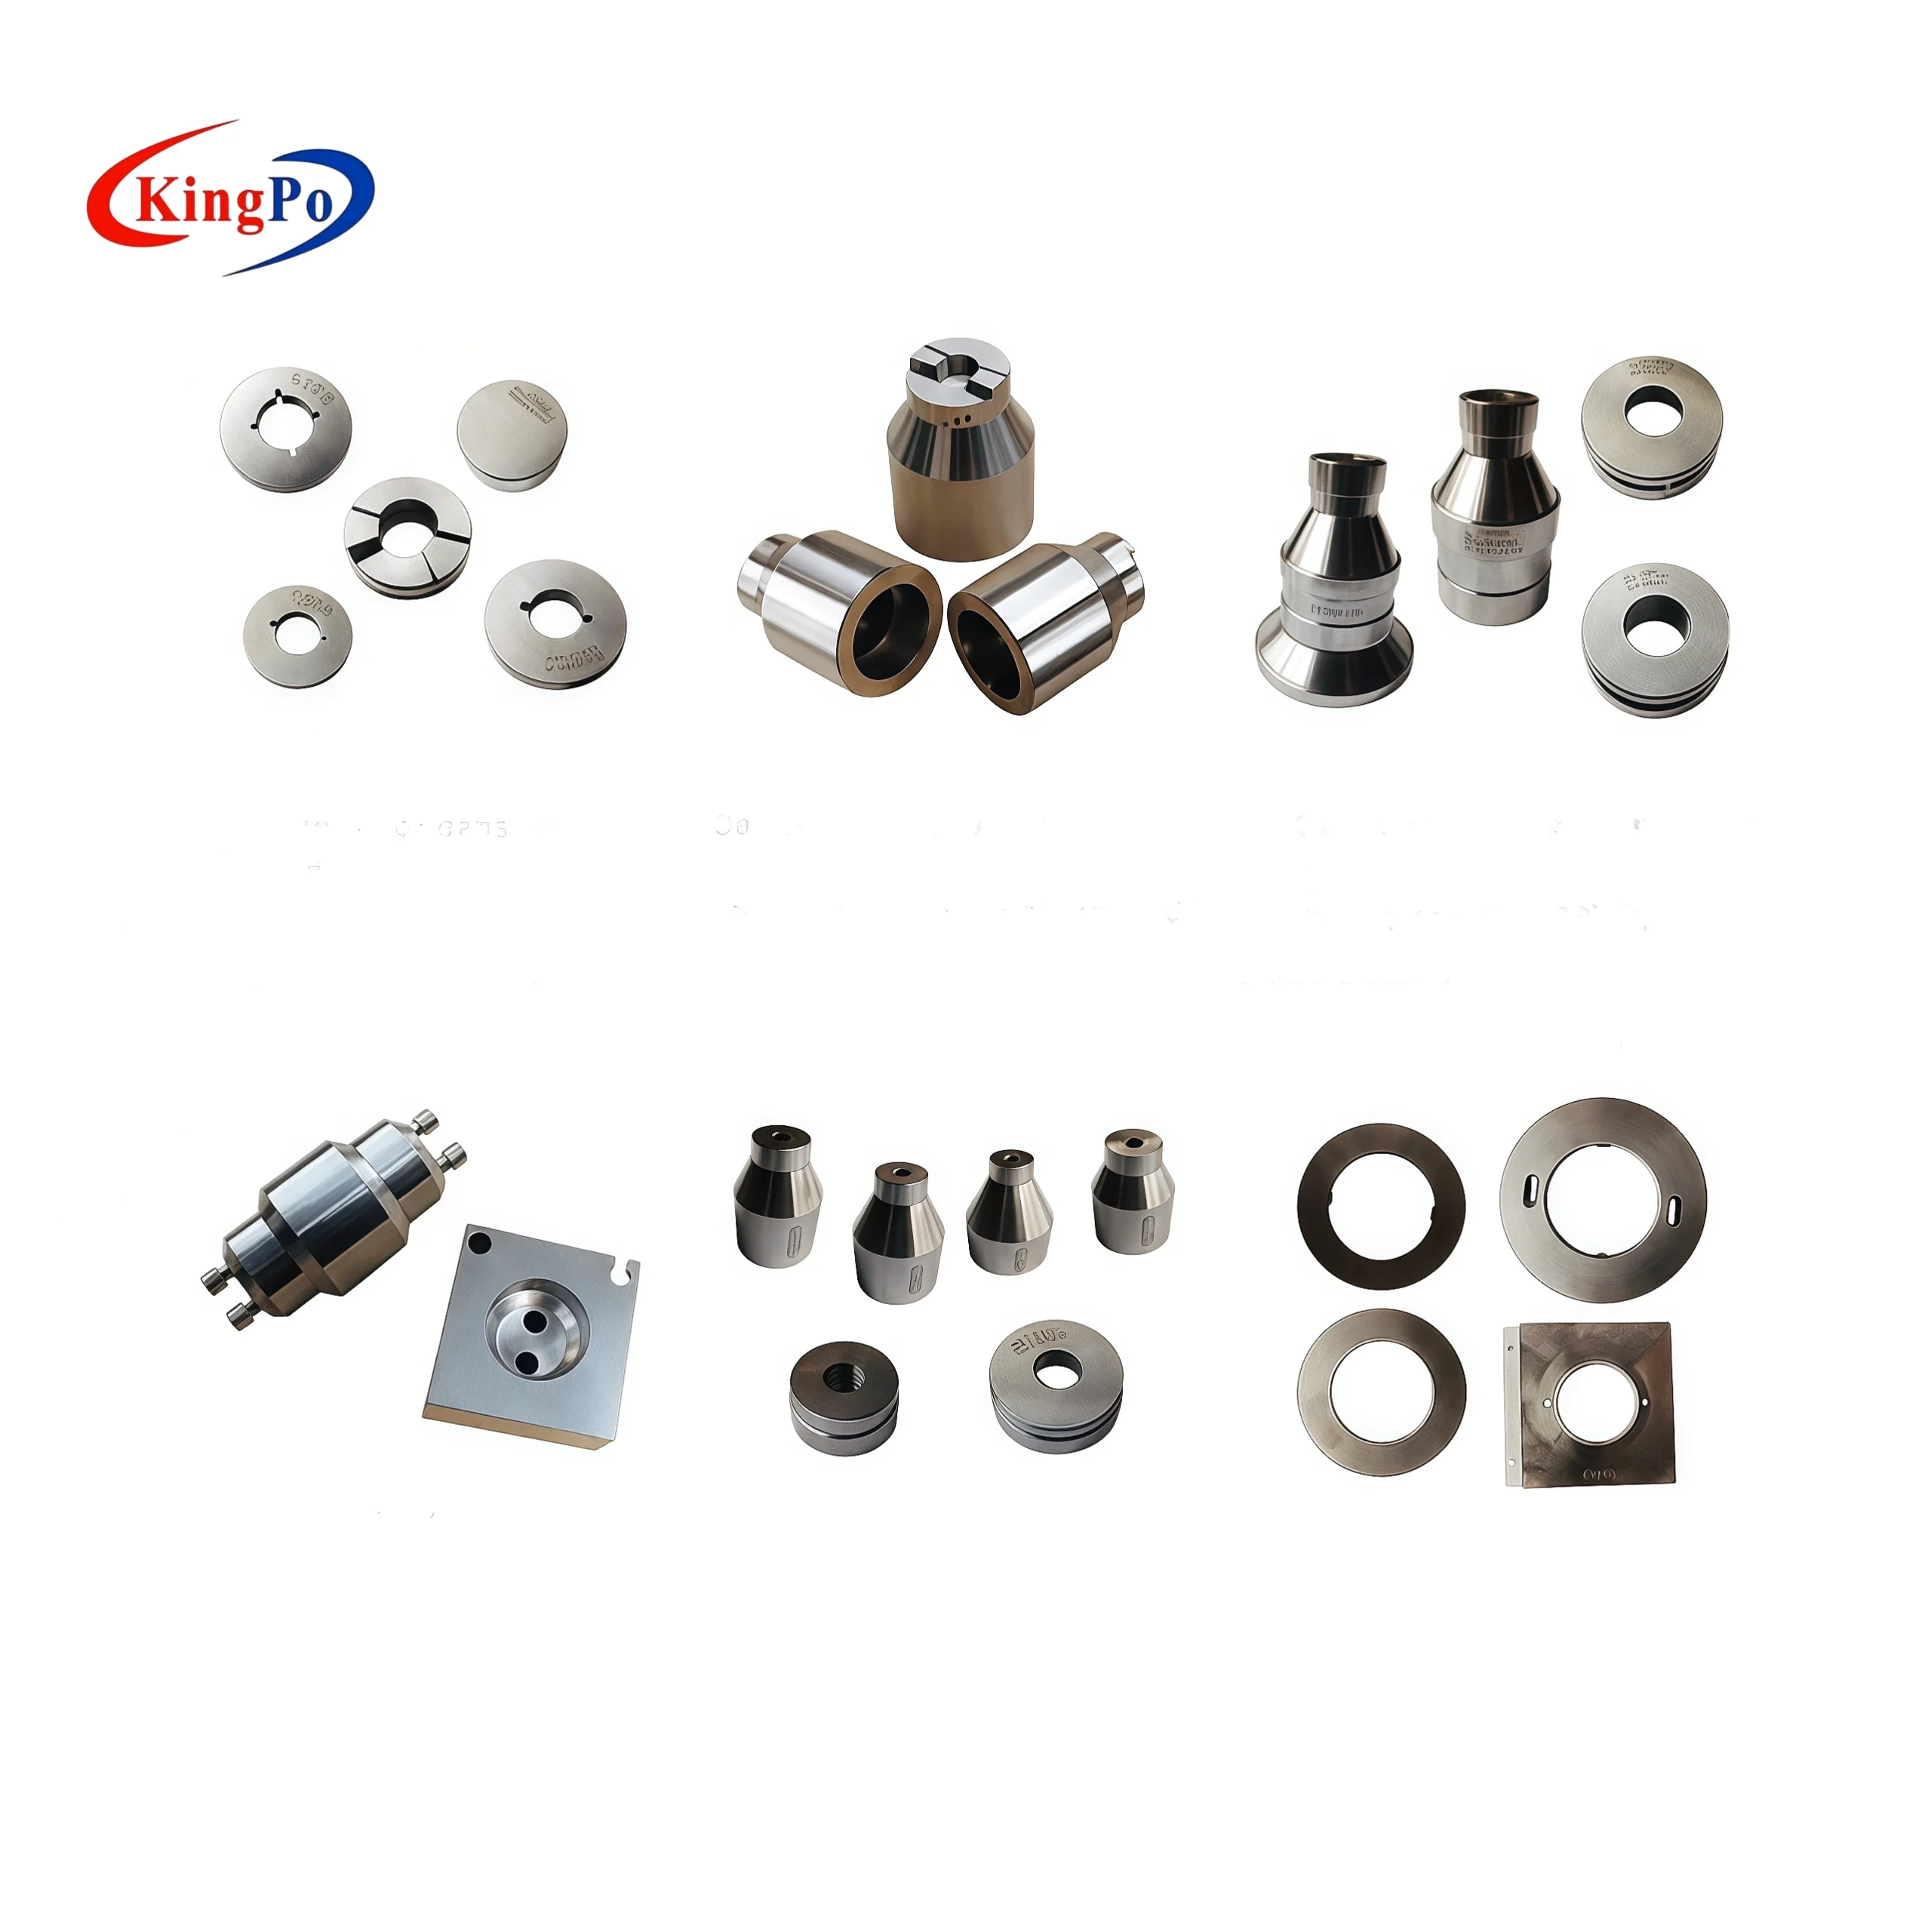
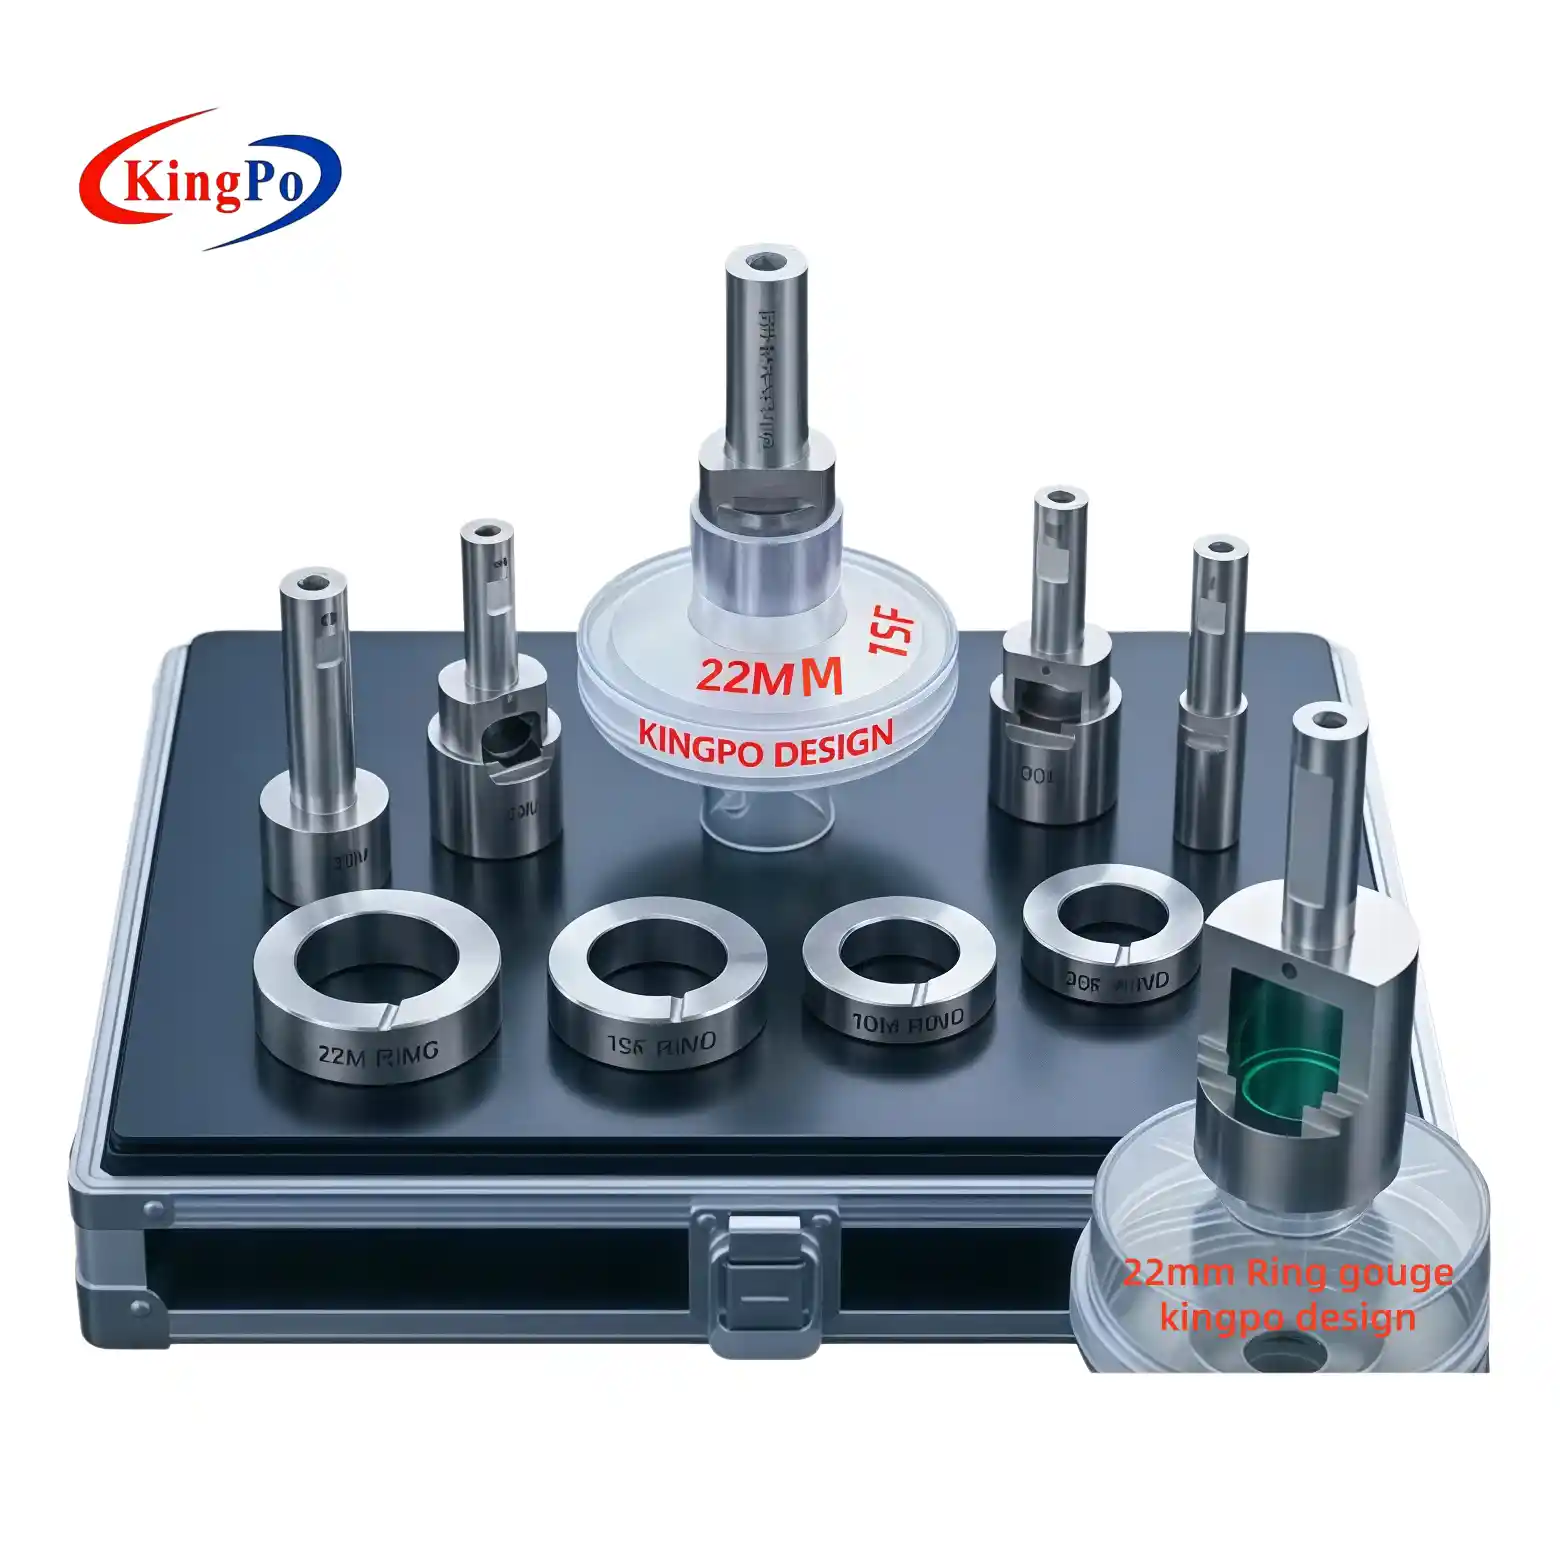
Para tomadas e plugues alemães, a KingPo fornece o conjunto de medidores de plugue e tomada DIN VDE 0620-1 para esses tipos de verificações de conformidade dimensional e funcional.
A série inclui diferentes medidores para fins específicos, em vez de depender de um único medidor universal para todo o sistema de plugues e tomadas.
Nem todos os medidores DIN VDE 0620-1 verificam a mesma coisa.
Essa é outra fonte comum de confusão.
Um conjunto completo de instrumentos de medição não deve ser tratado como várias versões da mesma ferramenta de medição.
Diferentes tipos de medidores são projetados para diferentes condições de conformidade.
Por exemplo, o conjunto KingPo DIN VDE 0620-1 inclui medidores que abrangem funções como:
- Verificação de abertura do soquete;
- largura mínima de abertura;
- força mínima de retirada;
- verificações relacionadas à inserção do plugue;
- diâmetro do pino;
- distância do pino;
- abertura máxima de contato;
- intercambiabilidade;
- Outras condições geométricas e de segurança definidas pelos valores de referência aplicáveis.
A configuração atual do produto KingPo inclui os modelos Lehre 1–18, juntamente com outros medidores aplicáveis relacionados às normas Bild e IPX4.
Portanto, antes de realizar a inspeção, o laboratório deve primeiro determinar:
Padrão
→Exigência
→Calibre aplicável
→Critério de Aceitação
em vez de simplesmente selecionar um calibre que pareça se encaixar na vela.
Então, devemos confiar no medidor em vez do paquímetro?
Essa ainda é a maneira errada de enquadrar o problema.
O que exatamente estamos tentando verificar?
Um instrumento de medição dimensional e um calibrador de limites podem se complementar.
- o valor real medido;
- Quão distante a característica está do valor nominal;
- Qual dimensão causou o desvio?
- se o processo de fabricação está se desviando do caminho;
- Quanta correção pode ser necessária nas ferramentas.
- se a peça satisfaz a condição limite especificada;
- se as dimensões que interagem permanecem dentro da geometria permitida;
- se uma condição de interface de plugue/tomada definida for atingida;
- se as amostras de produção repetidas passam na mesma verificação de conformidade.
A estratégia de medição deve seguir o requisito que está sendo avaliado.
O que acontece se o paquímetro indicar APROVADO, mas o medidor indicar REPROVADO?
Não rejeite o medidor imediatamente.
E não conclua imediatamente que o produto está com defeito.
Uma investigação sistemática é mais útil.
1
Confirme a norma e a edição aplicáveis.
Primeiro, determine exatamente qual norma e edição se aplicam ao produto.
Plugues com aparência semelhante podem ser avaliados sob diferentes requisitos nacionais ou internacionais.
O medidor deve corresponder à norma correta e ao valor aplicável.
2
Confirme se está sendo utilizado o medidor correto.
Identifique a finalidade do medidor.
- diâmetro do pino?
- Distância entre pinos?
- abertura de soquete?
- força de retirada?
- Intercambiabilidade?
- Proteção contra o acesso a partes energizadas?
Um instrumento de medição projetado para uma determinada necessidade não deve ser interpretado como um verificador dimensional universal.
3
Inspecione o medidor.
Os medidores de referência são, em si, ferramentas de inspeção de precisão.
- danos superficiais;
- corrosão;
- contaminação;
- vestem;
- deformação mecânica;
- Estado da calibração.
Um medidor danificado ou desgastado pode introduzir outra fonte de incerteza.
4
Verifique novamente o dispositivo sob teste (DUT) com o instrumento de medição apropriado.
Um paquímetro digital é conveniente, mas não é adequado para todas as dimensões.
Dependendo da característica e da tolerância, uma investigação mais aprofundada poderá ser necessária:
- um micrômetro externo;
- medidores de pino;
- medição de altura;
- medição óptica;
- medição de perfil;
- Inspeção por máquina de medição por coordenadas.
A escolha do instrumento de medição deve depender da geometria e da incerteza de medição necessária.
5
Procure por erros geométricos combinados.
É aqui que, muitas vezes, a aparente contradição é resolvida.
Em vez de verificar apenas se:
PASSAR
PASSAR
Avaliar se A, B e as relações geométricas relevantes, em conjunto, criam a interface necessária.
Uma peça pode conter diversas medidas individuais aceitáveis e ainda assim não atender a uma condição limite combinada.
Por que não substituir todos os medidores por uma CMM?
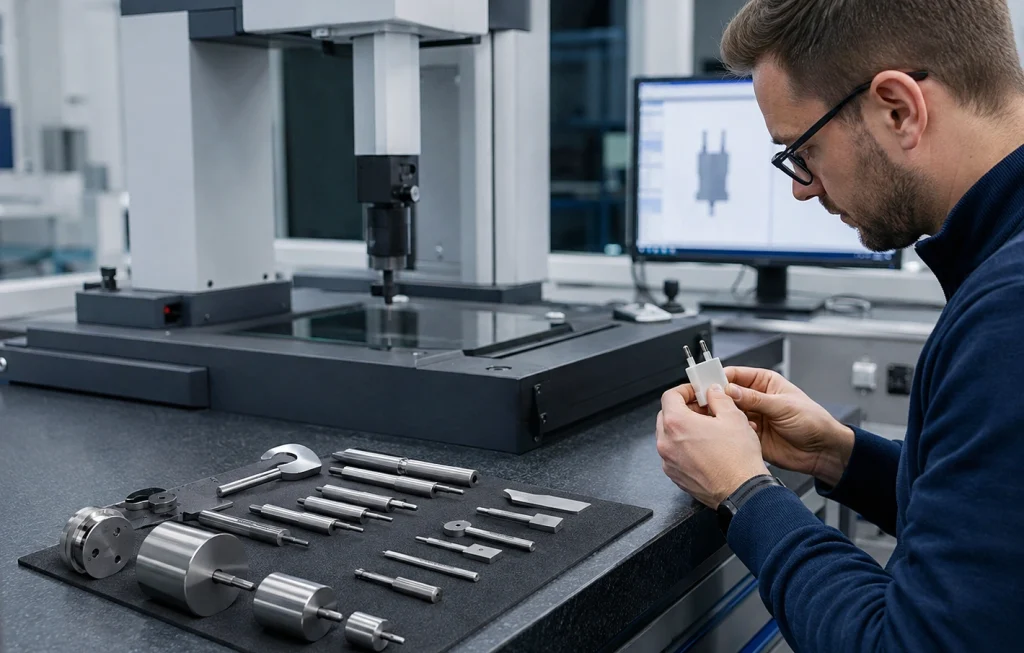
Essa questão se torna ainda mais interessante quando um laboratório já possui uma máquina de medição por coordenadas.
Uma máquina de medição por coordenadas (CMM) pode medir muito mais informações dimensionais do que um simples calibrador passa/não passa.
Então, por que continuar usando medidores?
Porque servem a propósitos diferentes.
- investigação dimensional;
- inspeção do primeiro artigo;
- análise de falhas;
- correção de ferramentas;
- mapeamento dimensional;
- Verificação e calibração de medidores.
- verificação rápida de conformidade;
- Inspeção de produção repetida;
- verificação direta de uma condição limite específica;
- Inspeção consistente de APROVADO/REPROVADO;
- Reproduzindo uma geometria de interface definida.
Uma CMM ajuda a explicar qual é a geometria de fato.
Um dispositivo de medição específico ajuda a determinar se a peça atende a uma condição de conformidade definida.
Uma coisa não torna automaticamente a outra desnecessária.
Por que a qualidade e a calibração dos instrumentos de medição ainda são importantes?
O uso de um instrumento de medição específico não elimina os requisitos de metrologia.
O próprio instrumento de medição deve ser fabricado com precisão suficiente para representar os limites dimensionais que se destina a verificar.
A estabilidade do material, a precisão da usinagem, a resistência ao desgaste, a condição da superfície e a calibração continuam sendo, portanto, importantes.
O calibrador de soquete KingPo DIN VDE 0620-1 é fabricado em aço ferramenta DC53 com dureza HRC58 e acompanha documentação de calibração para aplicações de inspeção em laboratório e na produção.
Para laboratórios que buscam ampliar sua capacidade de conformidade em plugues e tomadas, a KingPo também oferece uma gama mais ampla de equipamentos de teste e medidores de precisão para plugues e tomadas, abrangendo avaliações dimensionais, mecânicas, de elevação de temperatura, força de extração, resistência e outras avaliações relacionadas à segurança.
Uma maneira melhor de lidar com resultados de inspeção conflitantes
Quando uma medição numérica indica APROVADO, mas o medidor aplicável indica REPROVADO, a pergunta mais útil não é:
Em vez disso, pergunte:
Em seguida, verifique toda a cadeia de medição:
Padrão aplicável
→
Requisitos aplicáveis
→
Calibre correto
→
Calibração do medidor
→
Geometria DUT
→
Medição Dimensional
→
Condição de interface combinada
Essa abordagem transforma uma aparente contradição em uma investigação de engenharia rastreável.
Engenharia em foco
Um plugue que passa por diversas medições com paquímetro não comprova automaticamente que ele atende a todos os requisitos dimensionais ou funcionais representados por um gabarito DIN VDE 0620-1.
Um paquímetro fornece informações dimensionais numéricas.
Um medidor específico verifica um limite definido ou uma condição de interface.
Ambas podem estar corretas ao mesmo tempo.
Compreender essa distinção é particularmente importante para fabricantes de plugues e tomadas, equipes de controle de qualidade e laboratórios de testes que investigam resultados de inspeção limítrofes ou conflitantes.
Ao selecionar um manômetro DIN VDE 0620-1, o ponto de partida não deve ser simplesmente o tipo de plugue.
Primeiramente, confirme a norma aplicável, a edição, a designação do instrumento de medição, a finalidade do teste e o escopo de calibração necessário.
Essa informação determina qual medidor é realmente necessário — e o que seu resultado de APROVADO ou REPROVADO realmente significa.