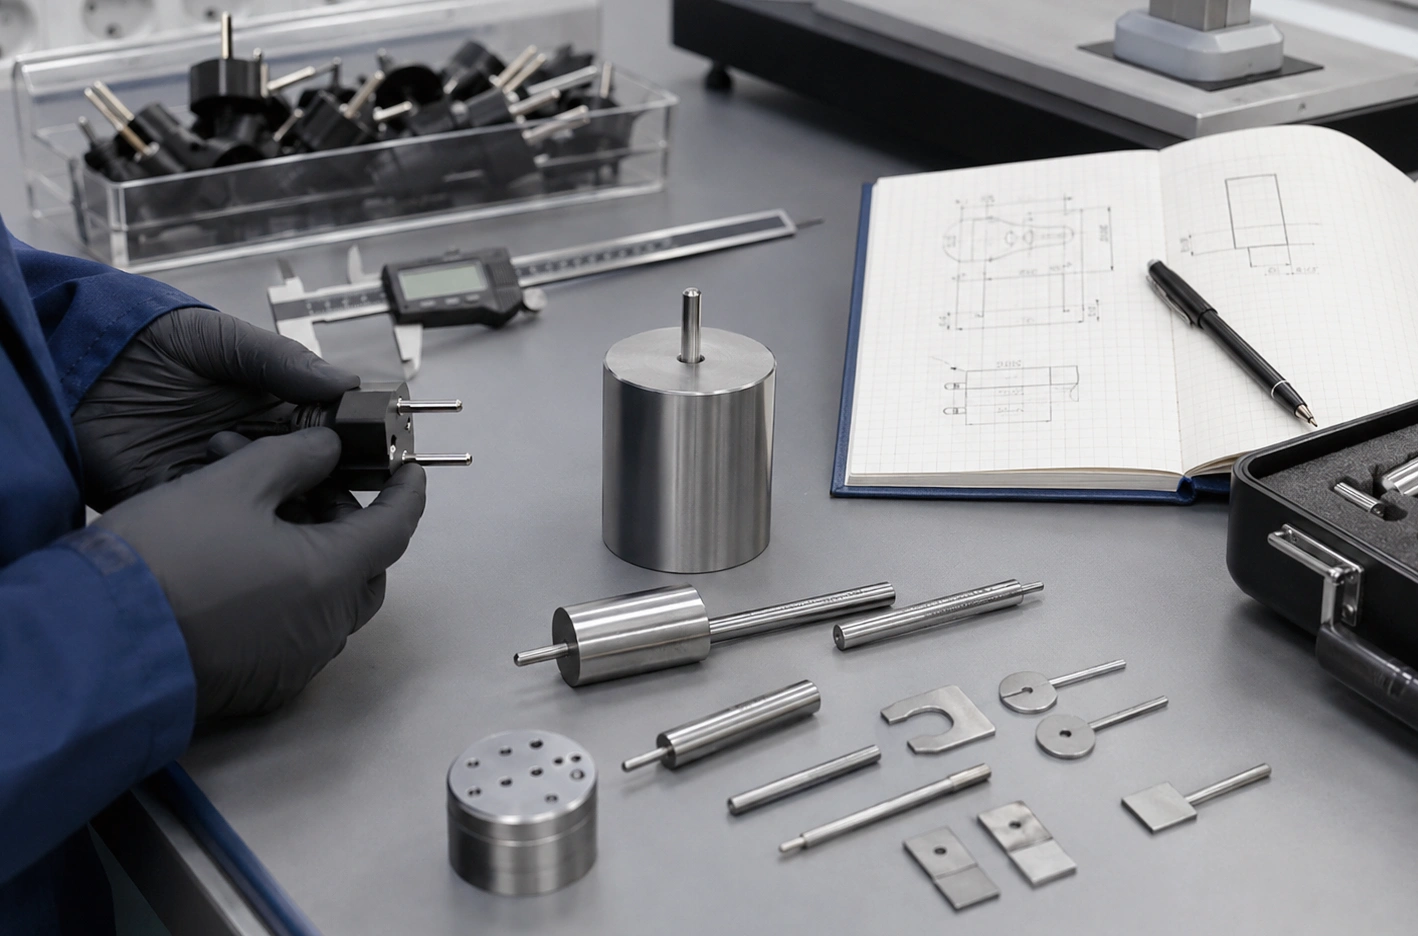
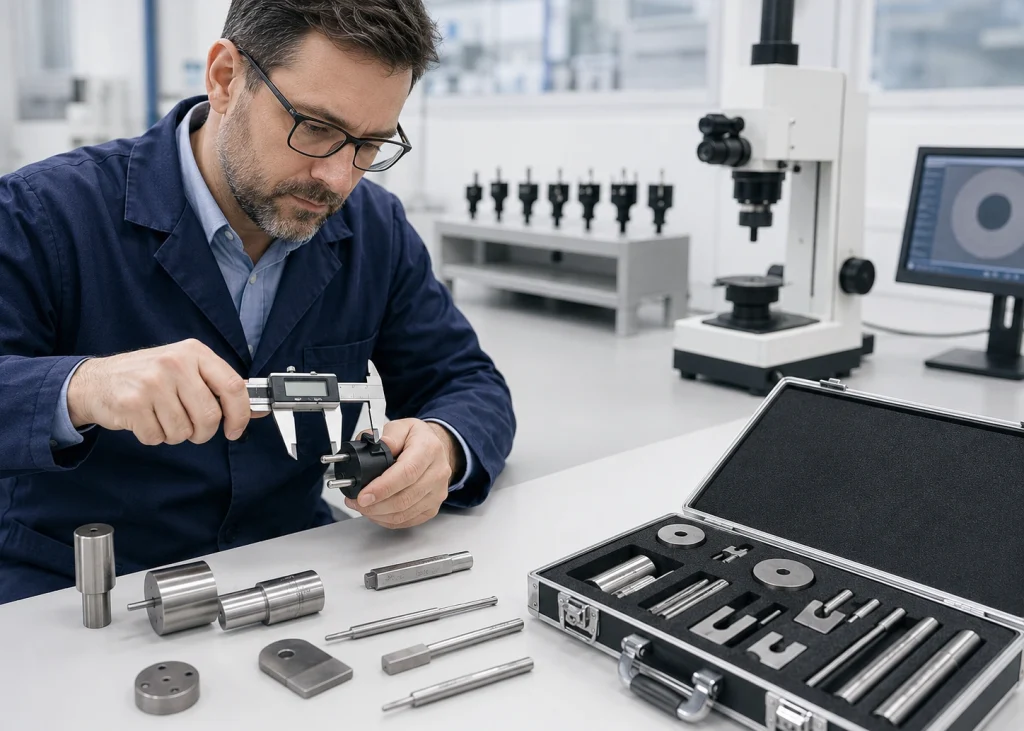
プラグピンを校正済みのデジタルノギスで検査します。測定された直径は許容範囲内に見えます。ピン間の距離も正しく見えます。しかし、同じプラグを規定のDIN VDE 0620-1ゲージで検査すると、不合格となります。
答えは通常、一方の楽器が正しく、もう一方が間違っているというものではありません。
多くの場合、ノギスとゲージは部品の異なる側面を評価している。
ノギスは寸法を測定する。ゲージは限界状態を確認する。
デジタルノギスは、作業者に数値データを提供する。
プラグやソケットの場合、次のような寸法を確認するために使用できます。
- ピンの直径
- ピン間隔;
- ピンの長さ;
- ソケット開口部の寸法;
- 外形寸法。
これらの測定値は有用ですが、各測定値は通常、特定の測定位置における特定の寸法のみを表します。
しかし、プラグインターフェースは単一の次元で構成されているわけではない。
それは、複数の幾何学的特徴が組み合わさって機能する必要があるものです。
2本のピンは個々には許容範囲内の直径であっても、それらの相対的な位置、平行性、または複合的な形状によって、プラグ全体が要求されるインターフェース条件を満たさない場合がある。
そこで、専用のゲージが重要になってくるのです。
個々の寸法は合格するのに、プラグ全体が不合格になる理由
単純化した例を考えてみましょう。
パス
パス
パス
一見したところ、寸法上の問題はなさそうだ。
しかし、他にも適合性に影響を与える可能性のある条件がいくつかあります。
- ピン間の角度偏差。
- ピンの平行性
- 累積寸法公差。
- 成形プラグ本体の変形。
- 複数の特徴間の関係が不正確である。
- バリや局所的な表面変形。
- 2点測定では検出が困難な形状偏差。
ノギスを使えば、個々の寸法が許容範囲内であることがわかるかもしれません。
それは、プラグ全体の形状が要求される機能範囲を満たしていることを自動的に証明するものではありません。
GO/NO-GOゲージは何を示しているのか?
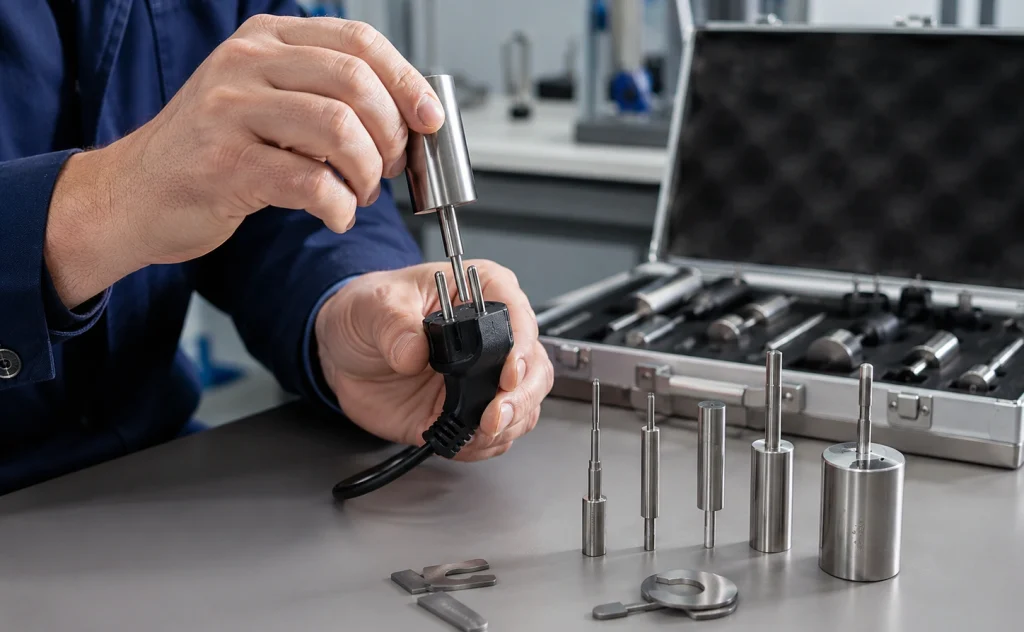
GO/NO-GOゲージは、異なるアプローチを採用しています。
寸法測定
「正確な寸法はどれくらいですか?」
リミットゲージ
「この部分は、このゲージで示される許容範囲内に収まっていますか?」
その区別は、生産検査や適合性試験において重要である。
適切に製造されたゲージは、定義された幾何学的限界を表し、オペレーターが相互作用するすべての寸法を個別に測定および計算する必要なく、試験片がその条件を満たしているかどうかを評価することができる。
そのため、現代の研究所にはデジタルノギス、マイクロメーター、光学システム、三次元測定機などが既に備わっているにもかかわらず、標準化されたプラグとソケットのテストでは、専用のゲージが引き続き使用されているのです。
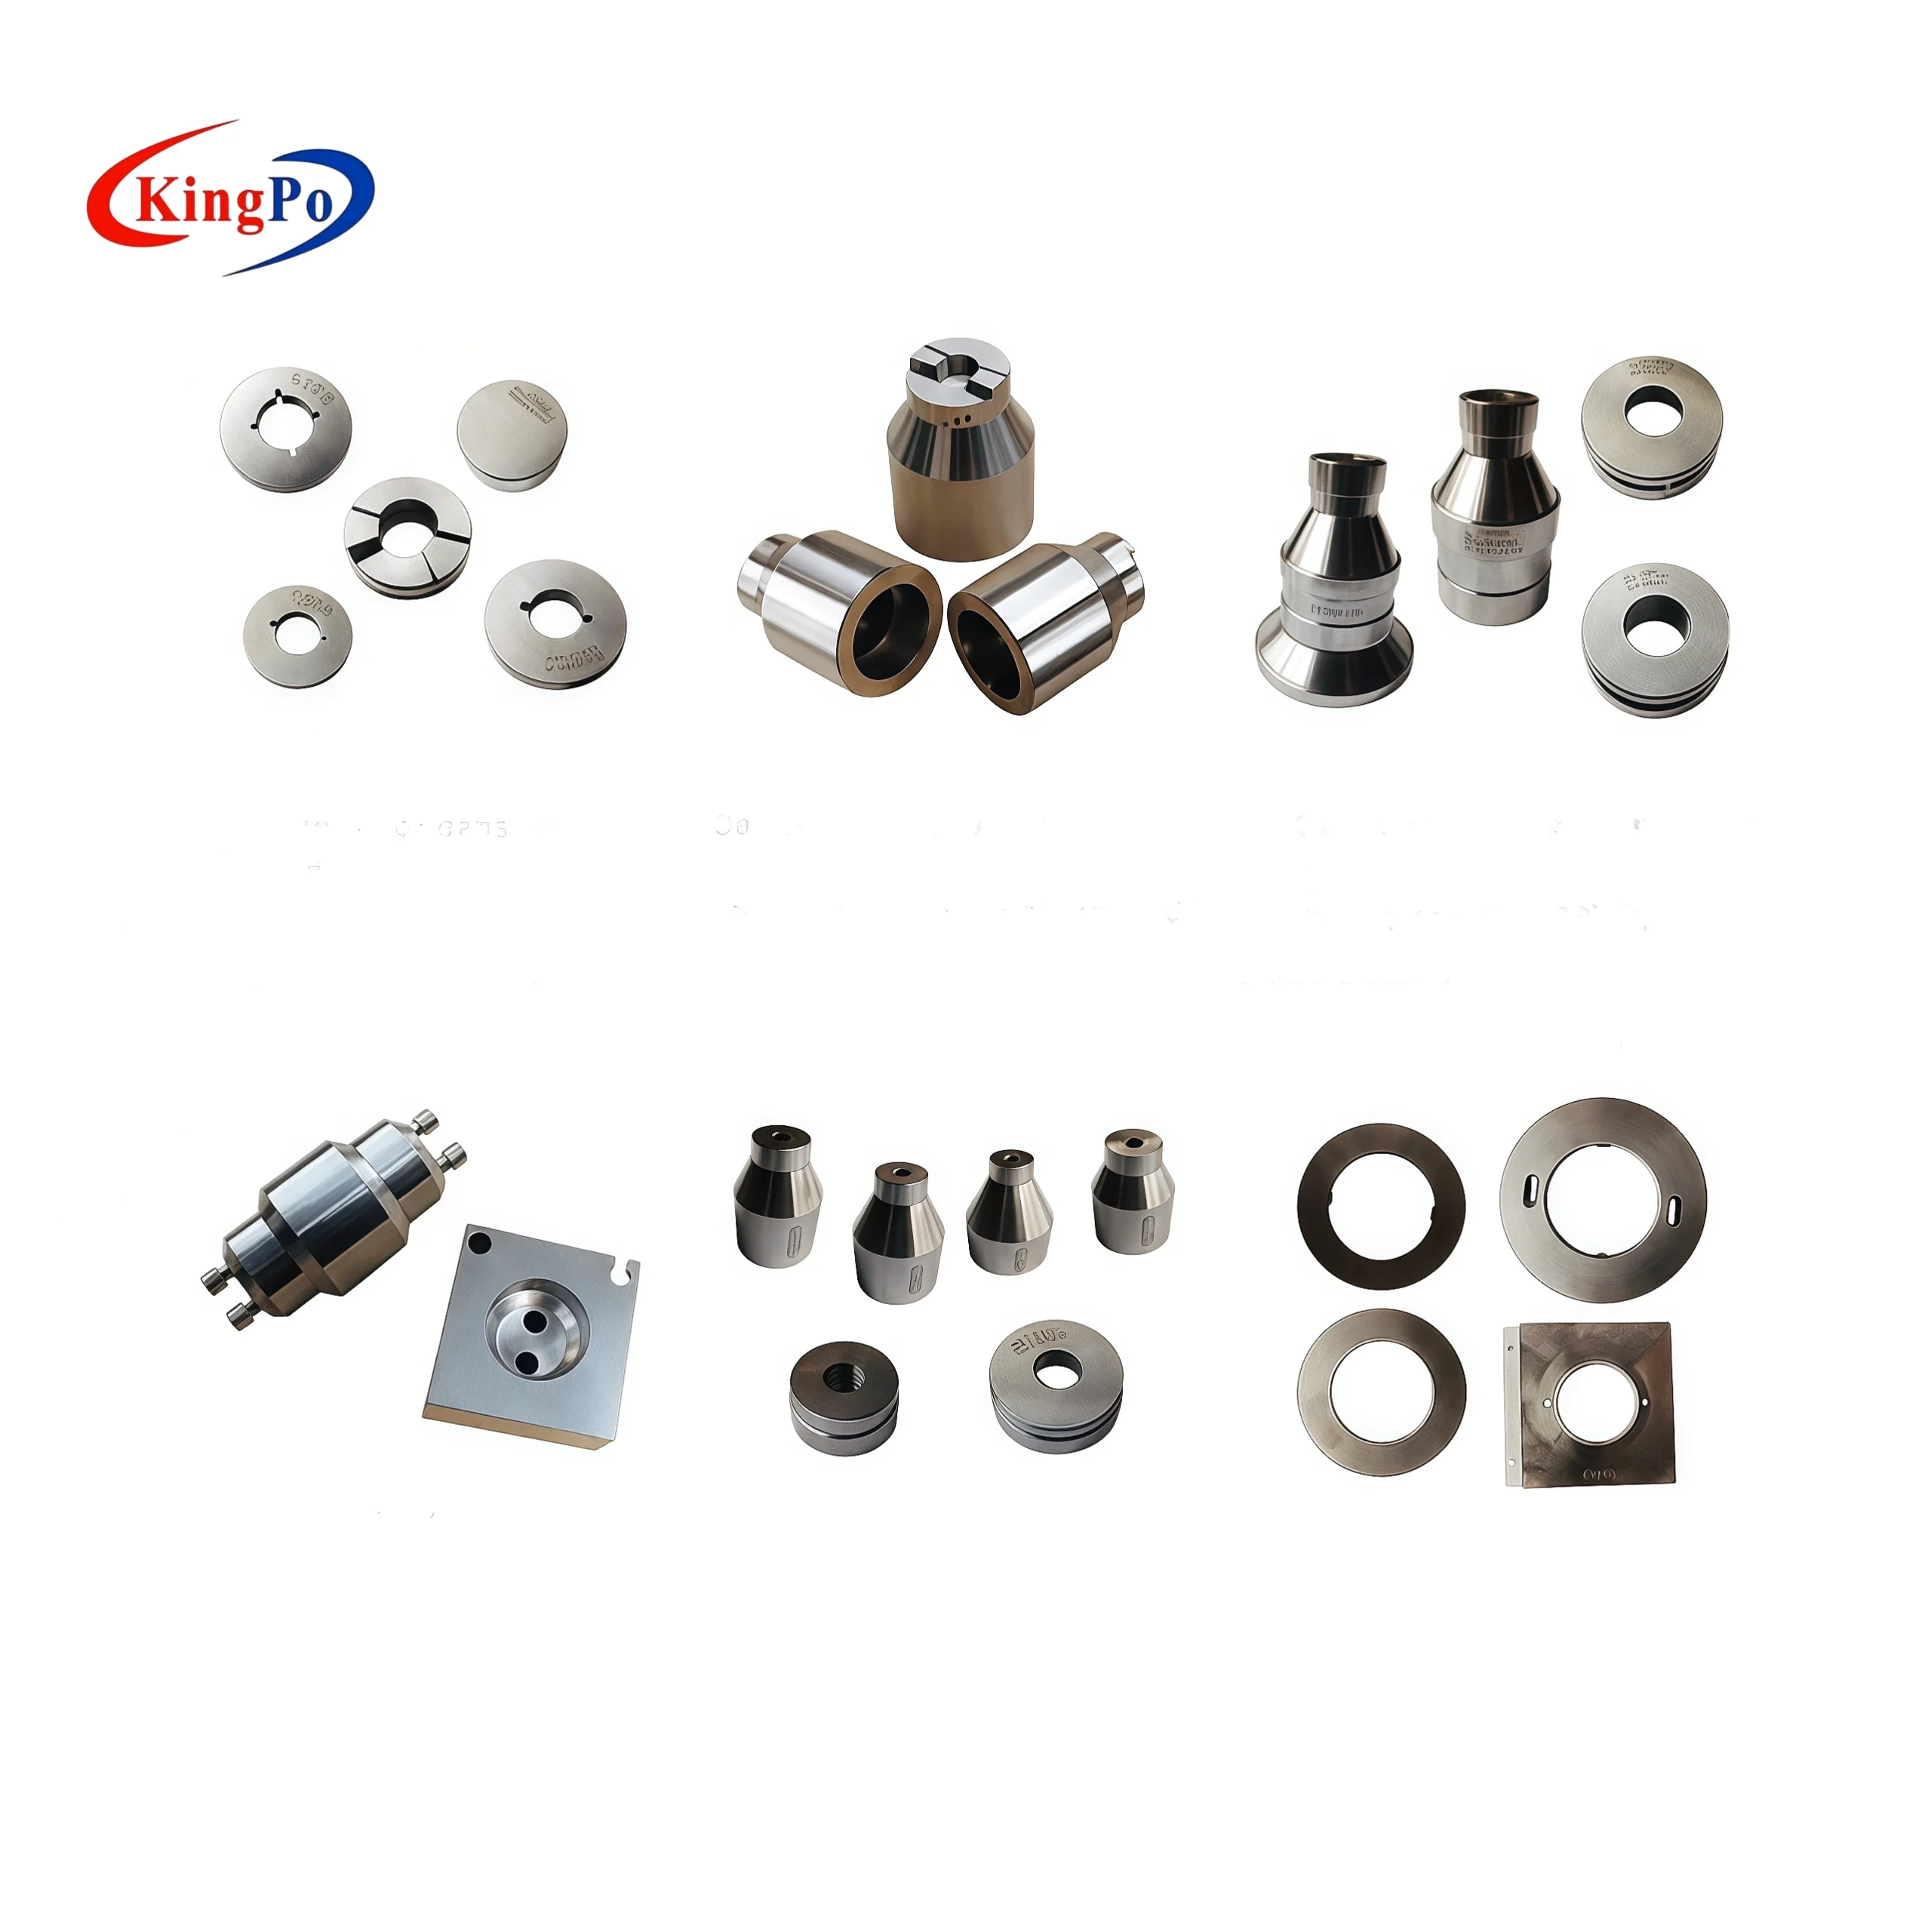
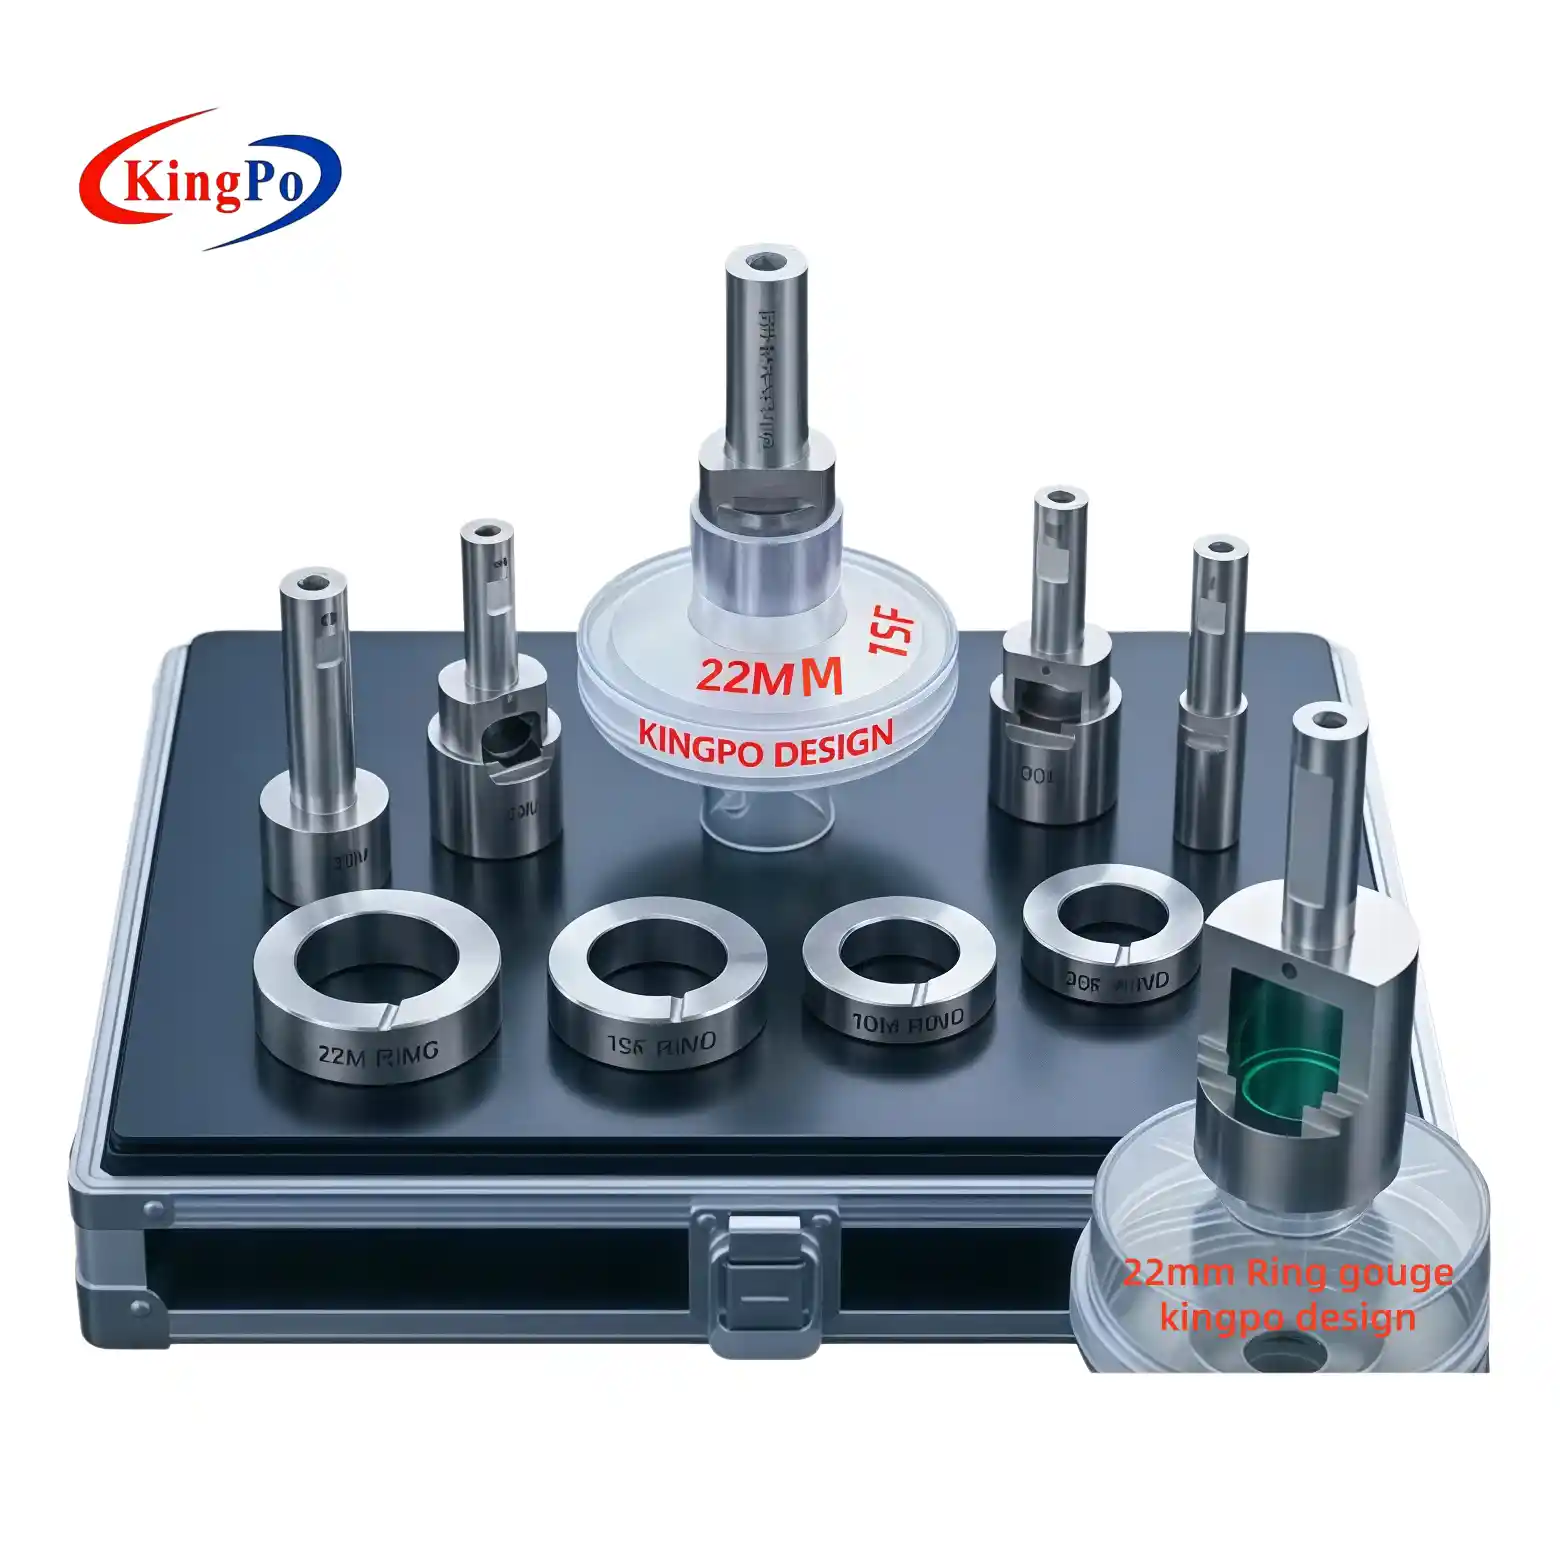
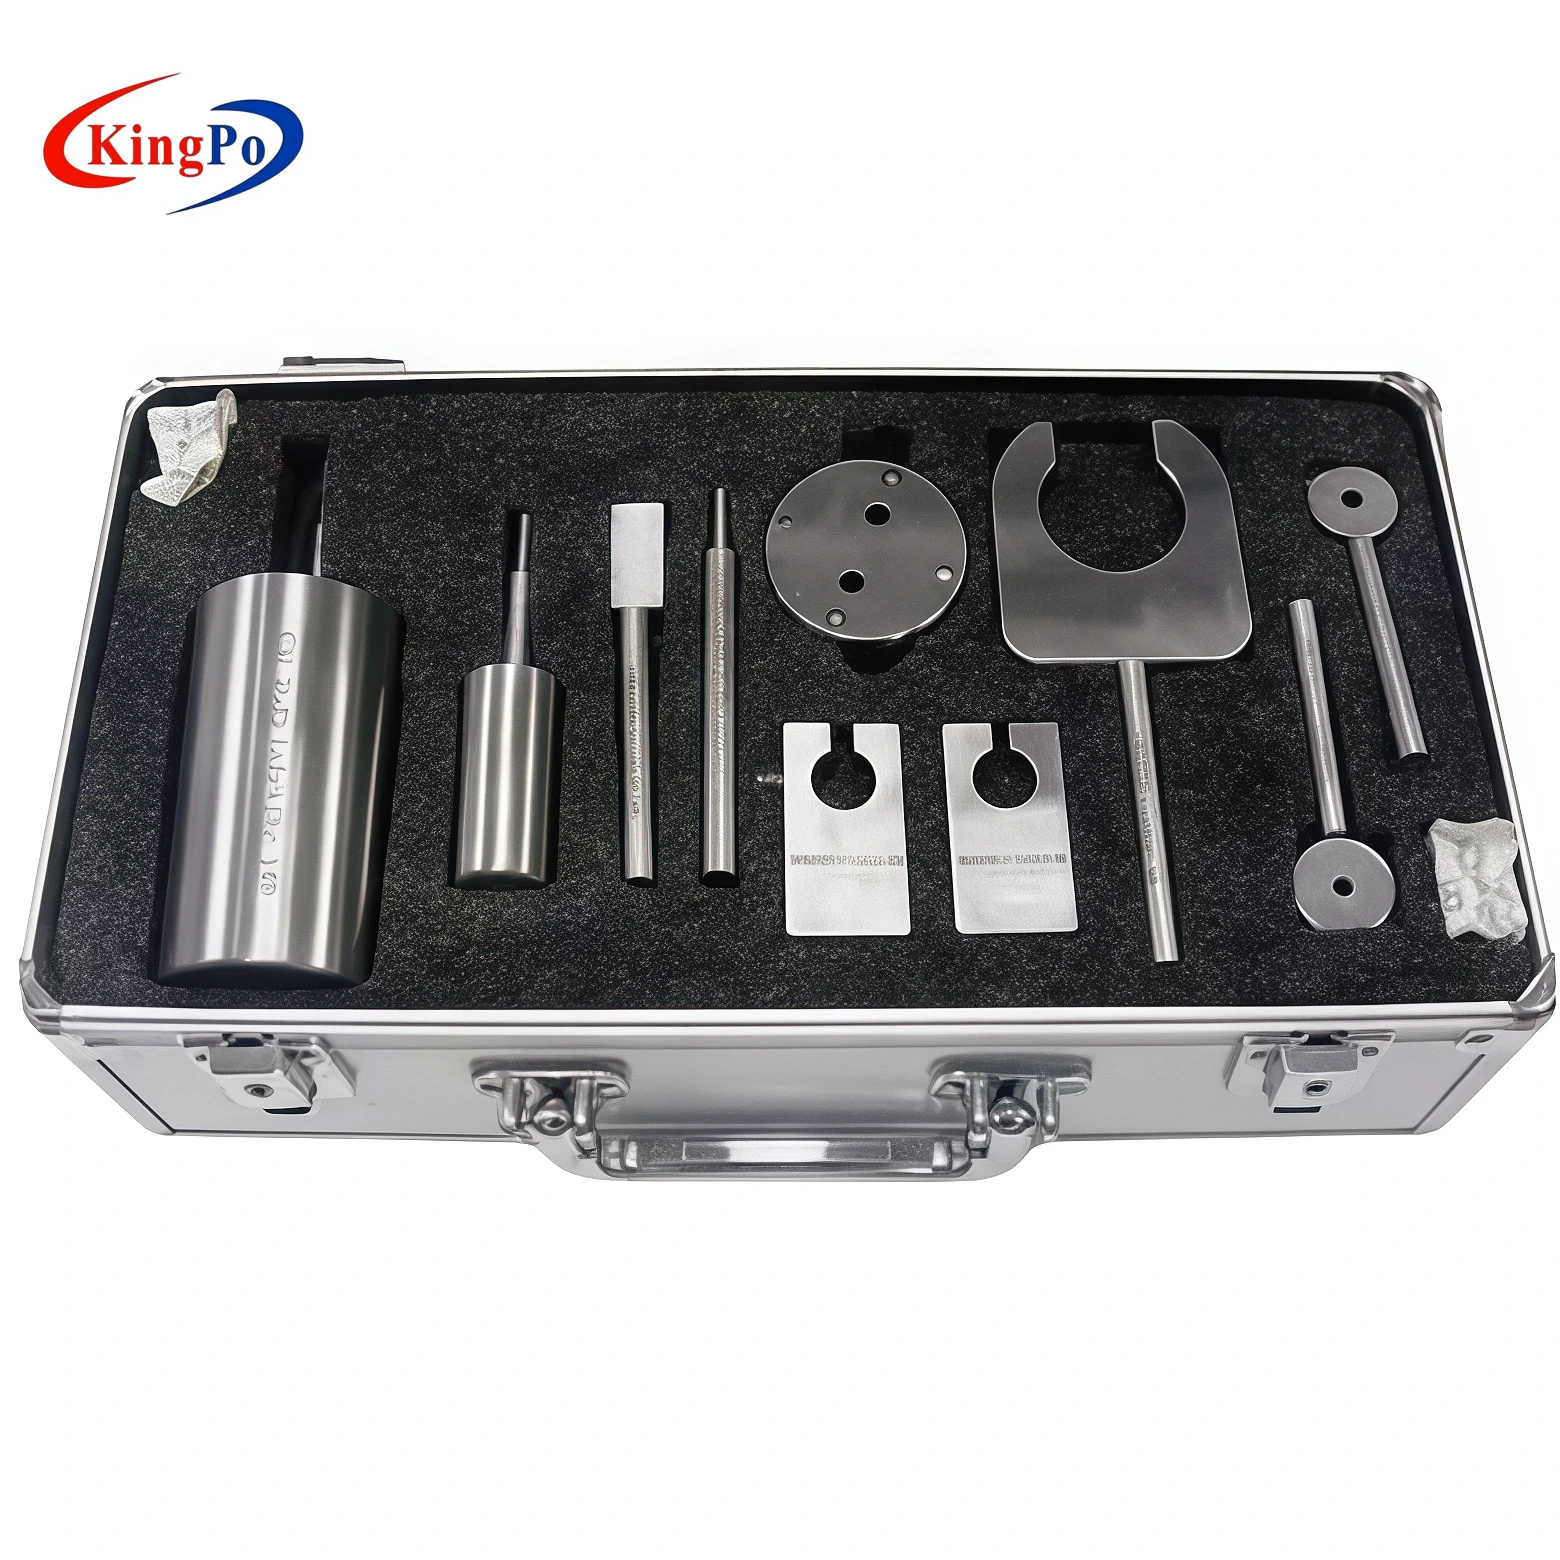
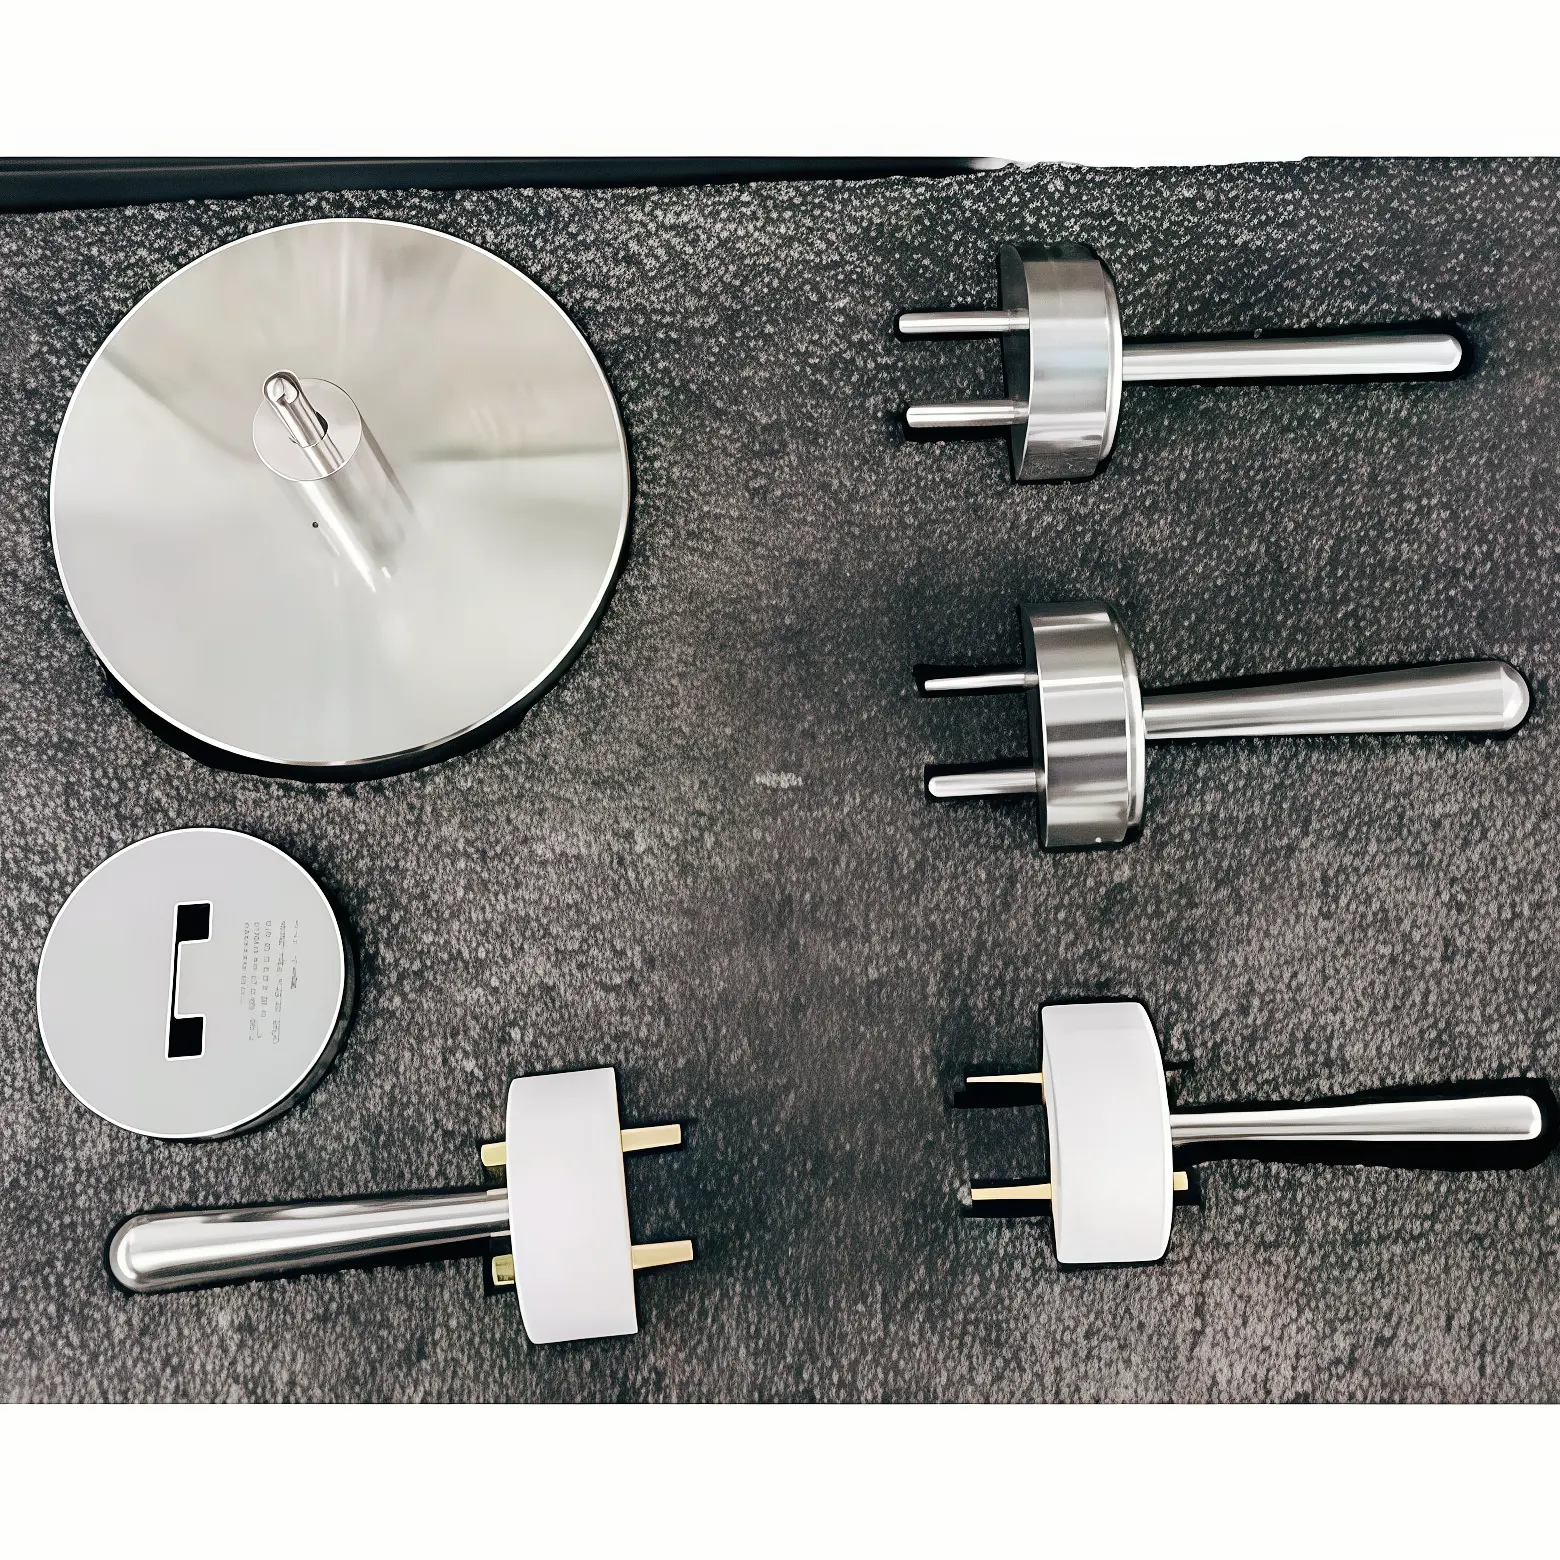
KingPo社は、ドイツ製のプラグとコンセント向けに、寸法および機能適合性チェック用のDIN VDE 0620-1プラグソケットゲージセットを提供しています。
このシリーズは、プラグとソケットシステム全体に共通の汎用ゲージを使用するのではなく、特定の用途に応じたさまざまなゲージを取り揃えています。
すべてのDIN VDE 0620-1ゲージが同じものを測定しているわけではない
これもまた、よくある混乱の原因の一つです。
完全なゲージセットは、同じ測定ツールの複数のバージョンとして扱うべきではありません。
異なるゲージは、異なる適合条件に合わせて設計されています。
例えば、KingPo DIN VDE 0620-1 セットには、次のような機能をカバーするゲージが含まれています。
- ソケットの開閉確認。
- 最小開口幅
- 最小引き抜き力
- プラグ挿入に関するチェック。
- ピンの直径
- ピン間隔;
- 最大接点開度
- 互換性;
- 適用されるゲージ図によって定義されるその他の形状および安全関連条件。
現在のKingPo製品構成には、Lehre 1~18に加え、適用可能なBildおよびIPX4関連のゲージが含まれています。
したがって、検査を実施する前に、検査機関はまず以下の点を確定する必要があります。
スタンダード
→要件
→適用ゲージ
→合格基準
単にプラグに合うように見えるゲージを選ぶのではなく。
では、キャリパーではなくゲージを信頼すべきでしょうか?
それは依然として問題の捉え方として間違っている。
私たちは一体何を検証しようとしているのでしょうか?
寸法測定器と限界ゲージは互いに補完し合うことができる。
- 実際の測定値。
- その機能が公称値からどれだけ離れているか。
- どの寸法が偏差の原因となったか。
- 製造工程が逸脱しているかどうか。
- 工具にどの程度の修正が必要になるか。
- 部品が規定の制限条件を満たしているかどうか。
- 相互作用する寸法が許容される形状の範囲内に収まっているかどうか。
- 定義されたプラグ/ソケットインターフェース条件が満たされているかどうか。
- 繰り返し生産されたサンプルが、同じ適合性検査に合格するかどうか。
測定戦略は、評価対象となる要件に従うべきである。
キャリパーが「合格」と表示されていても、ゲージが「不合格」と表示された場合はどうなりますか?
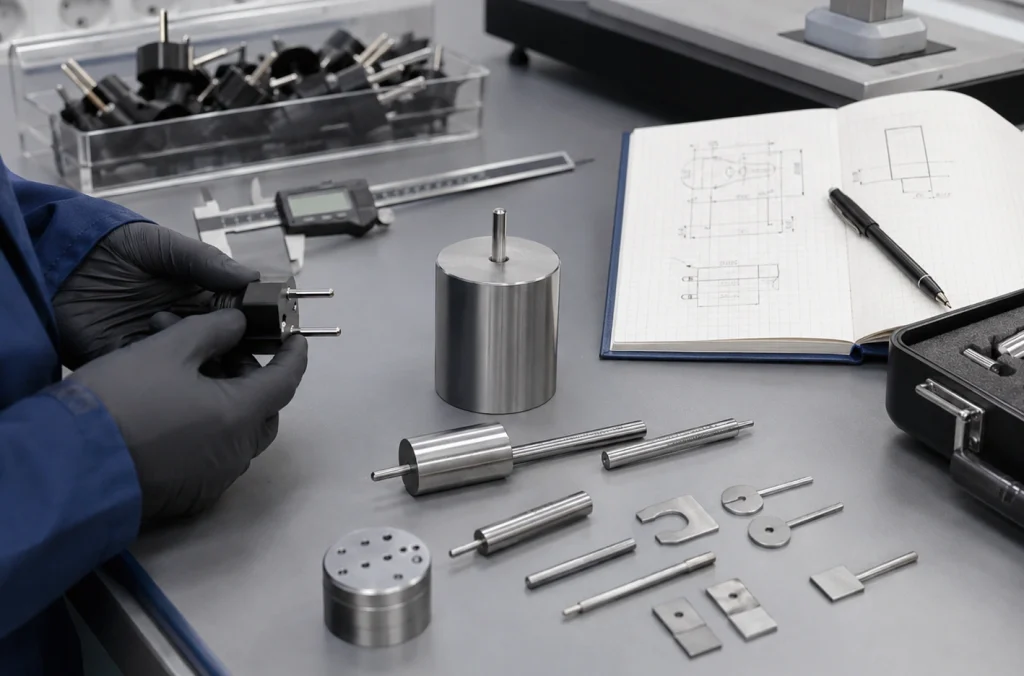
すぐにその測定器を却下しないでください。
そして、すぐに製品に欠陥があると決めつけないでください。
体系的な調査の方がより有益である。
1
適用規格と版を確認してください
まず、製品に適用される規格と版を正確に特定してください。
見た目が似ているプラグでも、国や国際基準によって評価内容が異なる場合がある。
ゲージは、正しい規格および適用可能な数値に対応していなければならない。
2
正しいゲージが使用されていることを確認してください
ゲージの目的を特定する。
- ピンの直径は?
- ピンの間隔は?
- ソケット開口部?
- 離脱力?
- 互換性?
- 活電部へのアクセスを防ぐための対策は?
ある特定の要件に合わせて設計されたゲージを、万能の寸法検査器として解釈すべきではない。
3
ゲージを点検する
基準ゲージ自体が精密検査ツールである。
- 表面損傷;
- 腐食;
- 汚染;
- 切る;
- 機械的変形;
- 校正状態。
損傷したり摩耗したゲージは、別の不確実性の原因となる可能性がある。
4
適切な測定機器を使用して被測定デバイスを再確認してください。
デジタルノギスは便利だが、あらゆる寸法特性に適しているわけではない。
機能や許容範囲によっては、さらなる調査が必要となる場合があります。
- 外側マイクロメーター
- ピンゲージ;
- 身長測定;
- 光学測定;
- プロファイル測定;
- 座標測定機の検査。
測定機器の選択は、形状と必要な測定不確かさによって決まるべきである。
5
複合幾何学的誤差を探す
こうした一見矛盾する点が解消されるのは、多くの場合、まさにこの部分である。
単に以下の点を確認するのではなく、
パス
パス
A、B、および関連する幾何学的関係が組み合わさって、必要なインターフェースを形成するかどうかを評価する。
部品は、個々の測定値が許容範囲内であっても、複合的な限界条件を満たさない場合がある。
すべてのゲージをCMMに置き換えてみてはどうでしょうか?
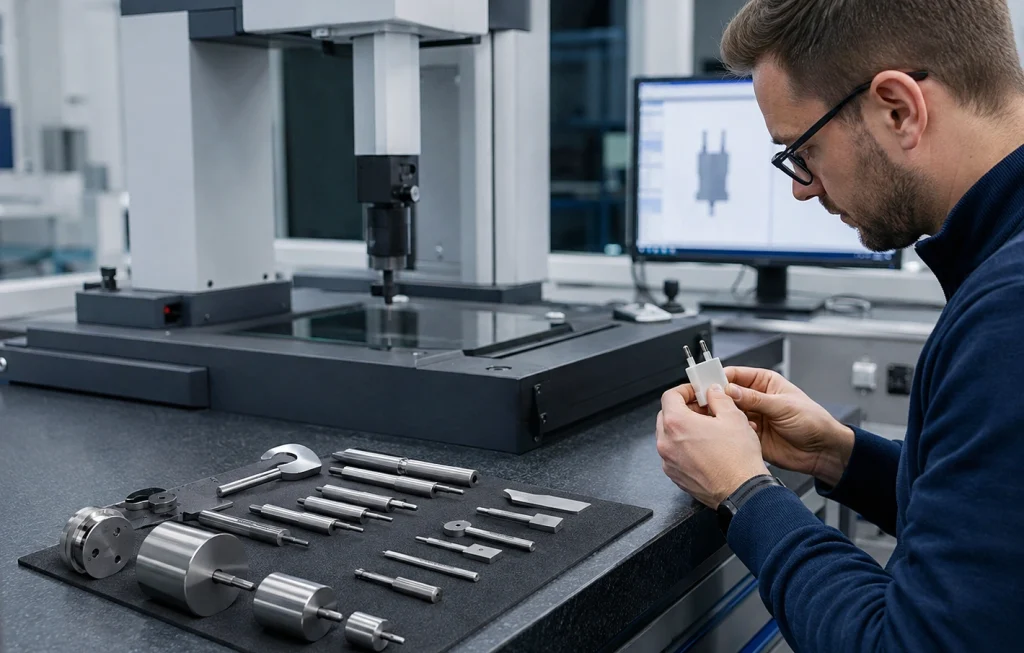
研究室が既に座標測定機を所有している場合、この問題はさらに興味深いものとなる。
CMM(三次元測定機)は、単純な合否判定ゲージよりもはるかに多くの寸法情報を測定できる。
では、なぜゲージを使い続ける必要があるのでしょうか?
なぜなら、それぞれ異なる目的を果たすからである。
- 次元調査;
- 初回製品検査
- 故障解析
- 工具の修正;
- 次元マッピング;
- ゲージの検証と校正。
- 迅速な適合性チェック。
- 繰り返し行われる生産検査。
- 指定された限界条件の直接検証。
- 一貫した合否判定検査。
- 定義されたインターフェース形状を再現する。
CMM(三次元測定機)は、実際の形状がどのようなものかを説明するのに役立ちます。
専用のゲージを使用することで、部品が定められた適合条件を満たしているかどうかを判断できます。
一方がなくても、もう一方が自動的に不要になるわけではない。
ゲージの品質と校正が依然として重要な理由
専用の測定器を使用しても、計測に関する要件がなくなるわけではありません。
ゲージ自体は、検査対象となる寸法限界を正確に表すのに十分な精度で製造されていなければならない。
したがって、材料の安定性、加工精度、耐摩耗性、表面状態、および校正は依然として重要である。
KingPo DIN VDE 0620-1プラグソケットゲージは、硬度HRC58のDC53工具鋼で製造されており、製品構成には、実験室および生産検査用途向けの校正文書が付属しています。
より広範なプラグおよびソケットの適合性評価能力を確立しようとする研究所向けに、KingPoは寸法、機械的特性、温度上昇、引き抜き力、耐久性、その他の安全関連評価を網羅する、より幅広いプラグおよびソケット試験装置と精密ゲージも提供しています。
矛盾する検査結果に対処するためのより良い方法
数値測定では合格と示されているのに、該当するゲージでは不合格と示されている場合、最も有用な質問は次のとおりではありません。
代わりにこう尋ねてください。
次に、測定チェーン全体を確認します。
適用規格
→
適用要件
→
正しいゲージ
→
ゲージ校正
→
DUTジオメトリ
→
寸法測定
→
複合界面条件
この手法は、一見矛盾しているように見える事柄を、追跡可能な工学的調査へと変える。
エンジニアリングのまとめ
複数のキャリパー測定に合格したプラグは、DIN VDE 0620-1ゲージで表されるすべての寸法または機能要件を満たしていると自動的に証明されるわけではありません。
ノギスは、数値的な寸法情報を提供する。
専用のゲージは、定義された限界値または界面状態を検証します。
どちらも同時に正しい可能性がある。
この違いを理解することは、プラグやソケットの製造業者、品質管理チーム、そして境界値や矛盾する検査結果を調査する試験機関にとって特に重要です。
したがって、DIN VDE 0620-1ゲージを選択する際には、単にプラグの種類から始めるべきではありません。
まず、適用される規格、版、ゲージの指定、試験目的、および必要な校正範囲を確認してください。
その情報によって、実際にどのゲージが必要なのか、そして合格または不合格という結果が実際に何を意味するのかが明らかになります。