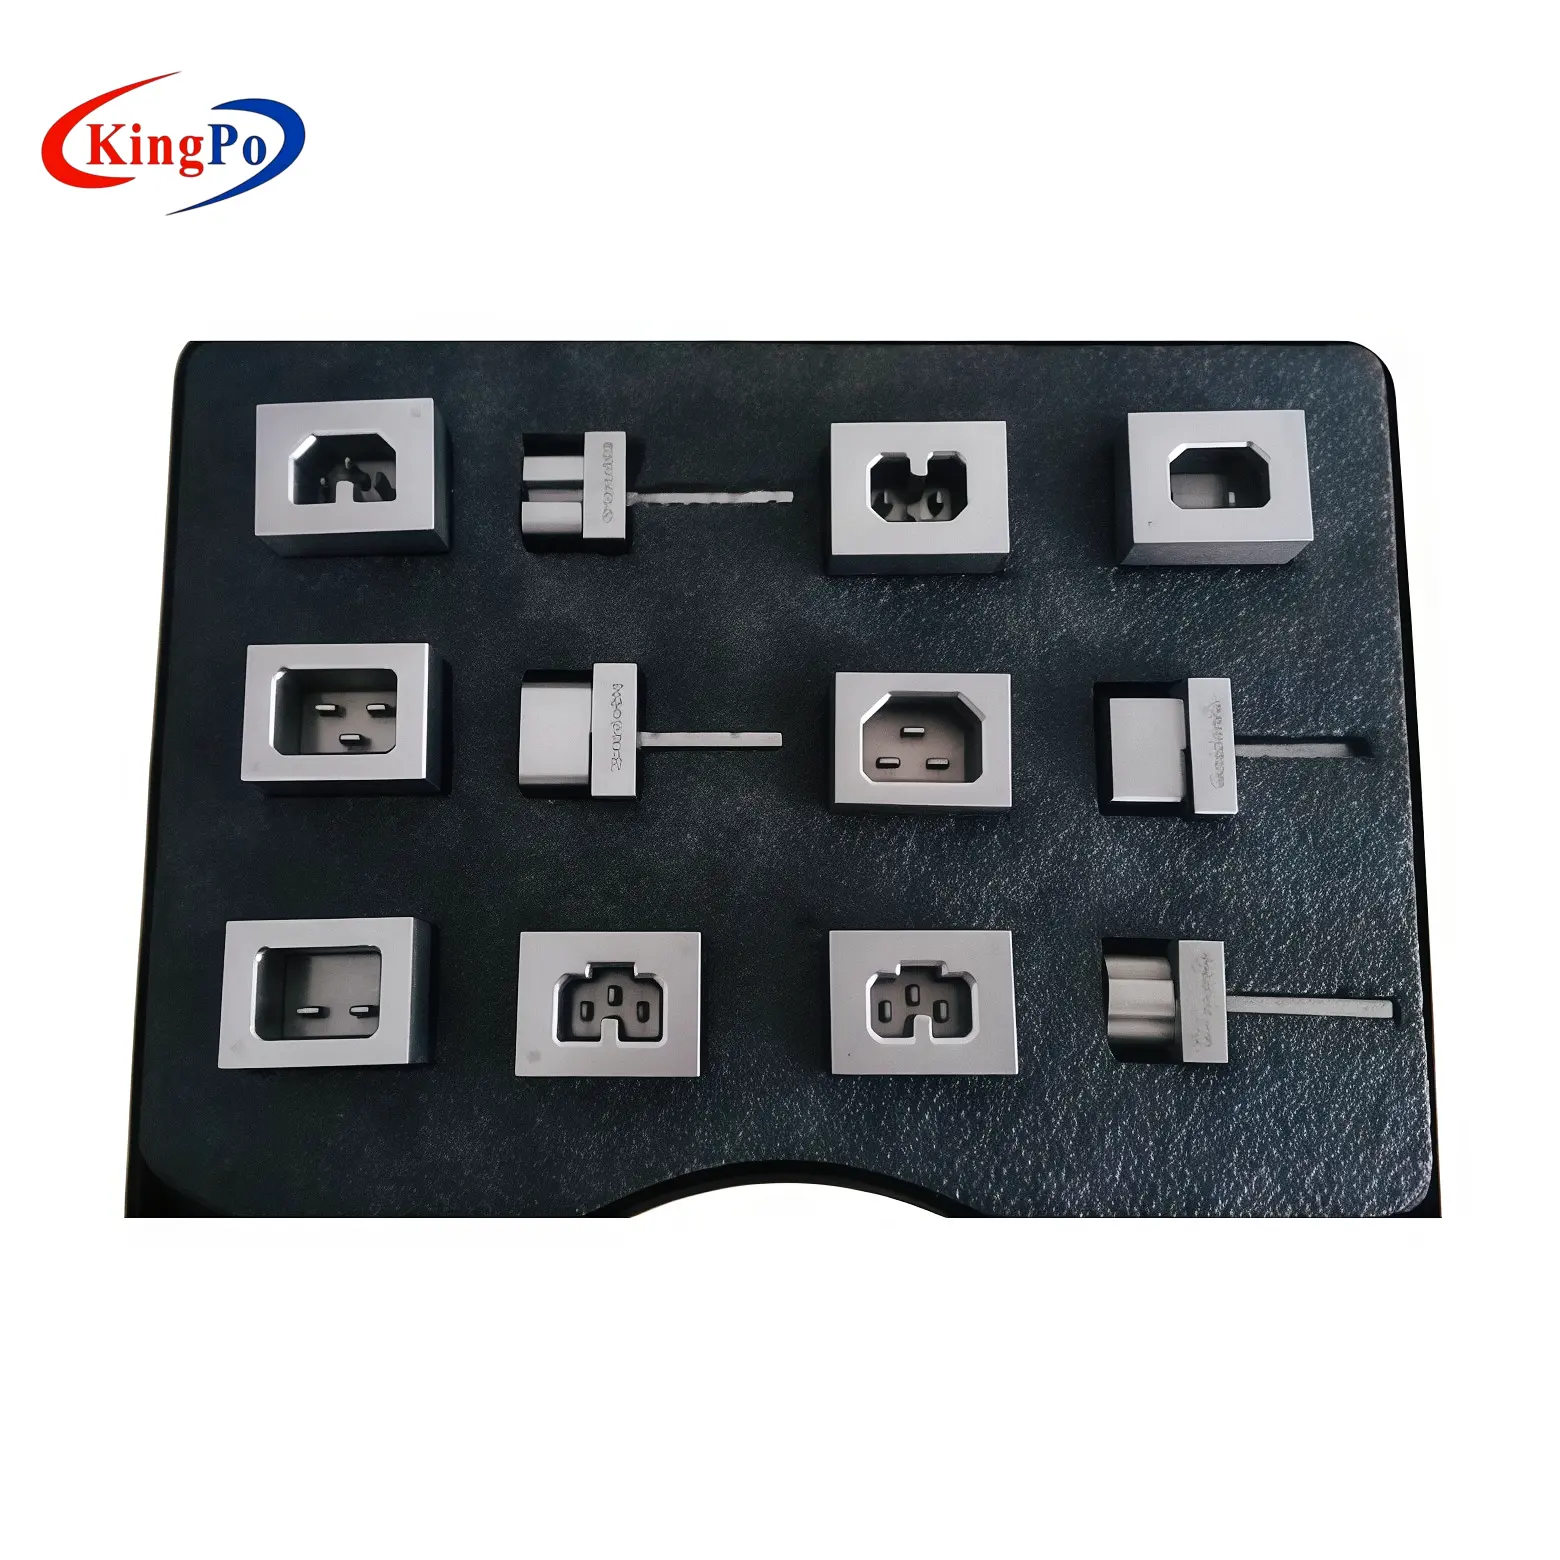
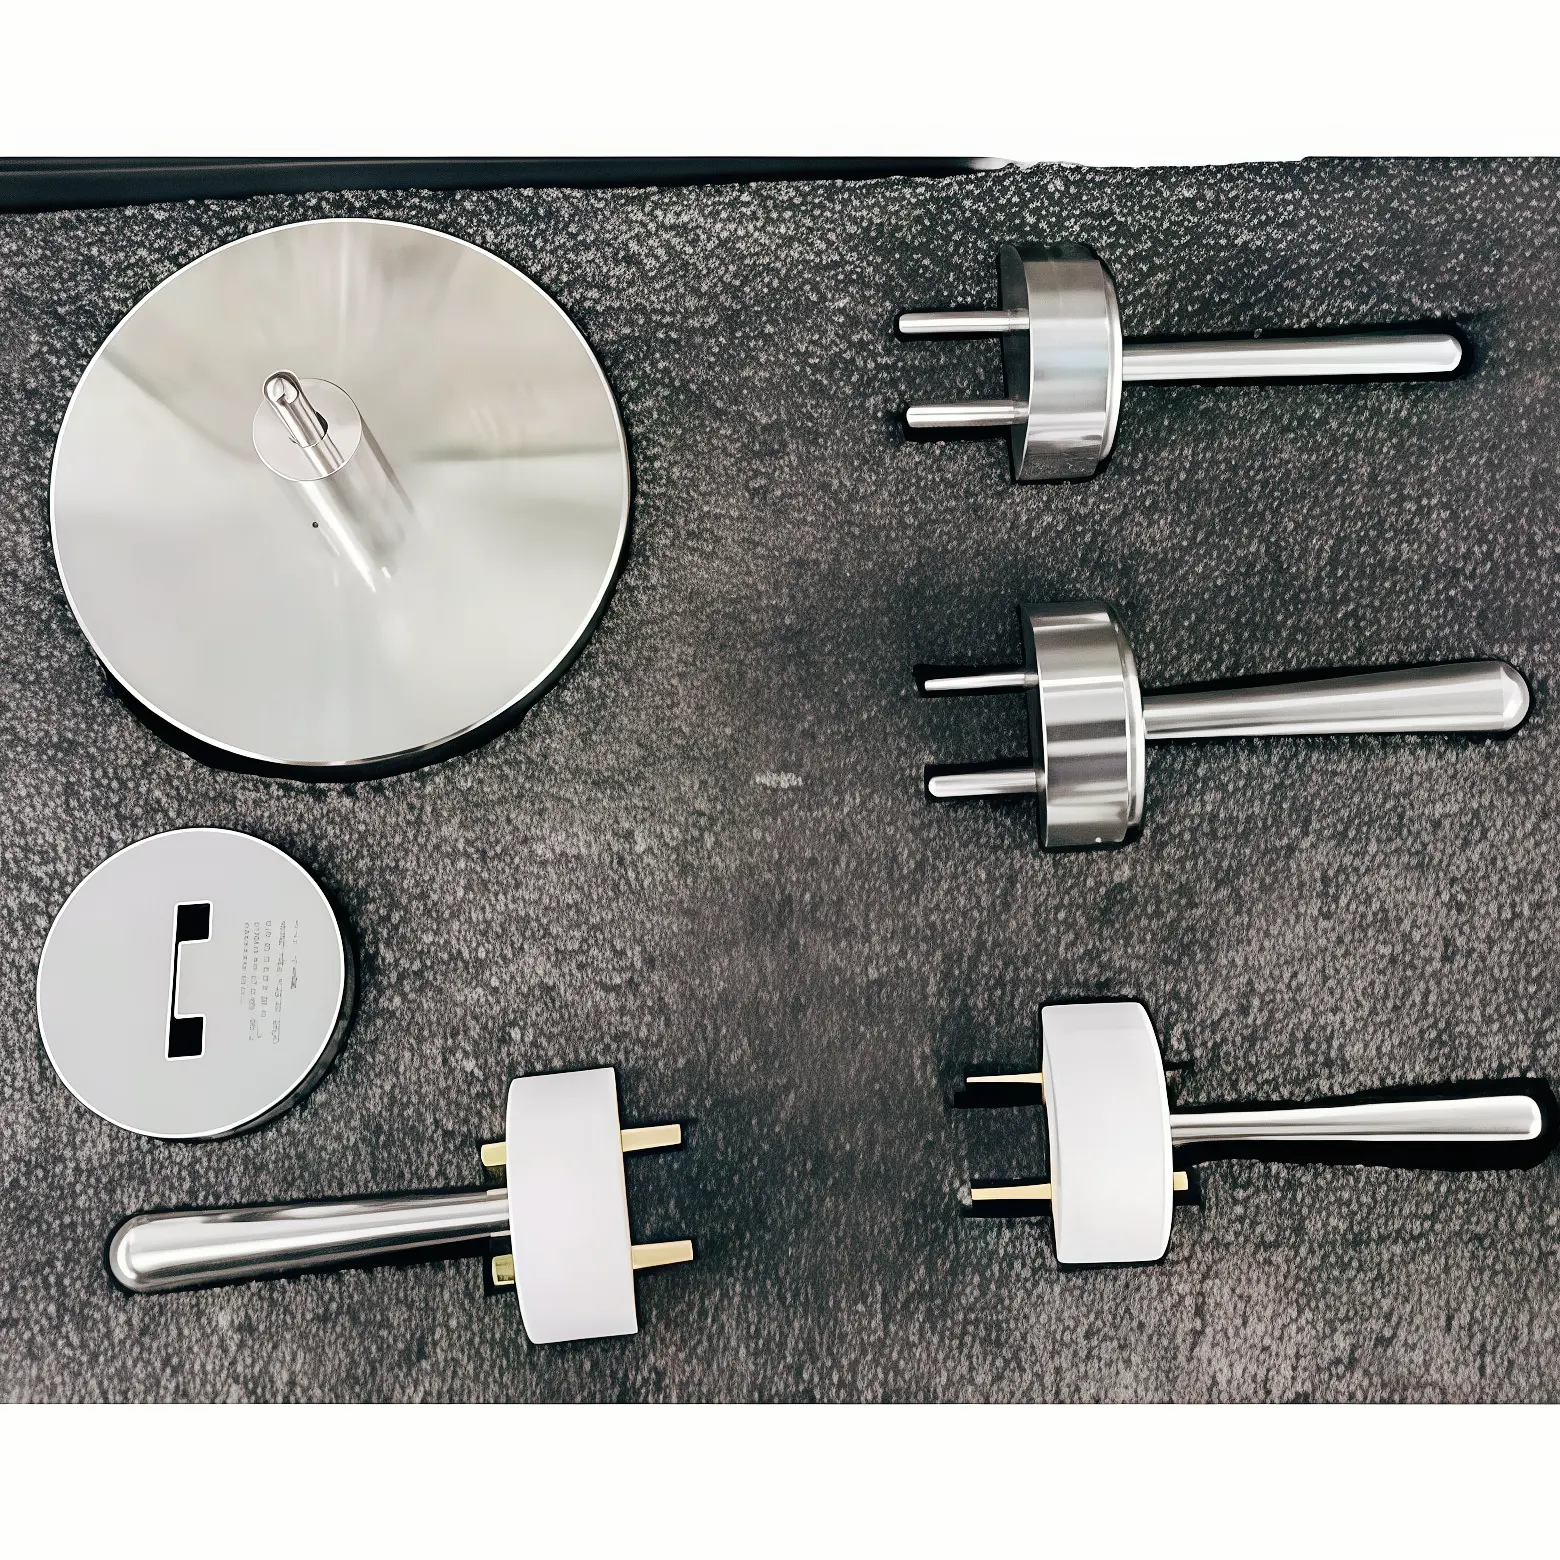
Se comprueba un pin del conector con un calibrador digital calibrado. El diámetro medido parece estar dentro de la tolerancia. La distancia entre los pines también parece correcta. Sin embargo, al comprobar el mismo conector con el calibre especificado según la norma DIN VDE 0620-1, no cumple con los requisitos.
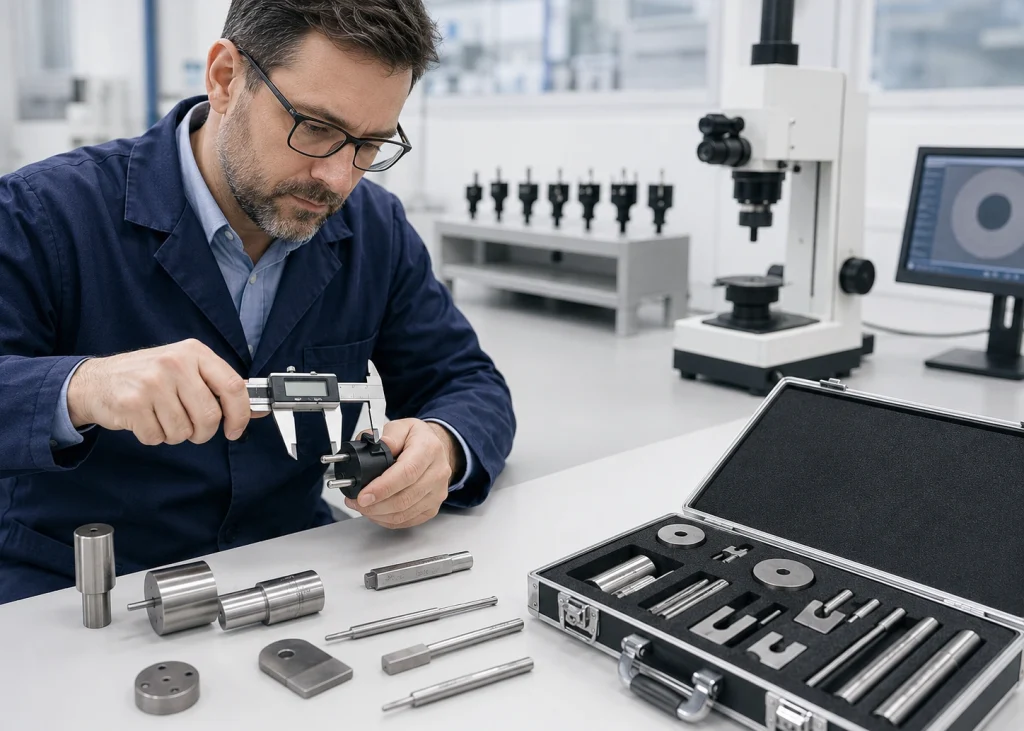
La respuesta no suele ser que un instrumento sea correcto y el otro incorrecto.
Con mayor frecuencia, el calibrador y el medidor evalúan diferentes aspectos de la pieza.
Un calibrador mide una dimensión. Un medidor comprueba una condición límite.
Un calibrador digital proporciona al operador un valor numérico.
Para un enchufe o toma de corriente, se puede utilizar para comprobar dimensiones como:
- diámetro del pasador;
- espaciado entre pines;
- longitud del pasador;
- dimensiones de la abertura del enchufe;
- dimensiones externas.
Estas mediciones son útiles, pero cada lectura normalmente representa solo una dimensión específica en una posición de medición específica.
Sin embargo, una interfaz de enchufe no está hecha de una sola dimensión.
Se trata de una combinación de varias características geométricas que deben funcionar conjuntamente.
Dos pines pueden tener individualmente diámetros aceptables, pero su posición relativa, paralelismo o geometría combinada impiden que el conector completo cumpla con la condición de interfaz requerida.
Ahí es donde un indicador específico cobra importancia.
¿Por qué algunas dimensiones individuales pueden pasar la prueba mientras que el conector completo falla?
Consideremos un ejemplo simplificado.
PASS
PASS
PASS
A primera vista, no parece haber ningún problema dimensional.
Pero otras condiciones aún pueden afectar la conformidad:
- desviación angular entre los pasadores;
- paralelismo de pines;
- tolerancias dimensionales acumuladas;
- deformación del cuerpo del tapón moldeado;
- relación incorrecta entre múltiples características;
- rebabas o deformación superficial localizada;
- desviaciones del perfil que son difíciles de detectar con la medición de dos puntos.
Un calibrador puede indicarle que varias dimensiones individuales son aceptables.
Esto no prueba automáticamente que la geometría completa del conector satisfaga la envolvente funcional requerida.
¿Qué nos indica un indicador de pasa/no pasa?
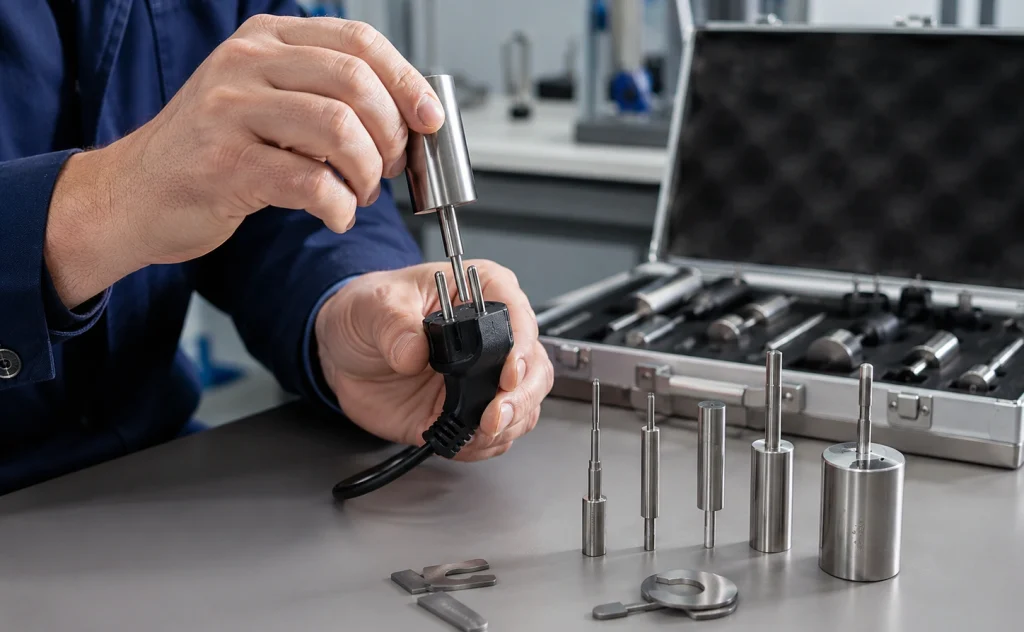
Un medidor de PASO/NO PASO adopta un enfoque diferente.
Medición dimensional
“¿Cuál es la dimensión exacta?”
Indicador de límite
“¿Esta pieza se mantiene dentro del límite permitido representado por este calibre?”
Esa distinción es importante en la inspección de producción y en las pruebas de conformidad.
Un calibre fabricado correctamente puede representar un límite geométrico definido y evaluar si la muestra de prueba cumple esa condición sin que el operador tenga que medir y calcular por separado cada dimensión que interactúa.
Por este motivo, las pruebas estandarizadas de enchufes y tomas de corriente siguen utilizando calibres específicos, aunque los laboratorios modernos ya dispongan de calibradores digitales, micrómetros, sistemas ópticos y máquinas de medición por coordenadas.
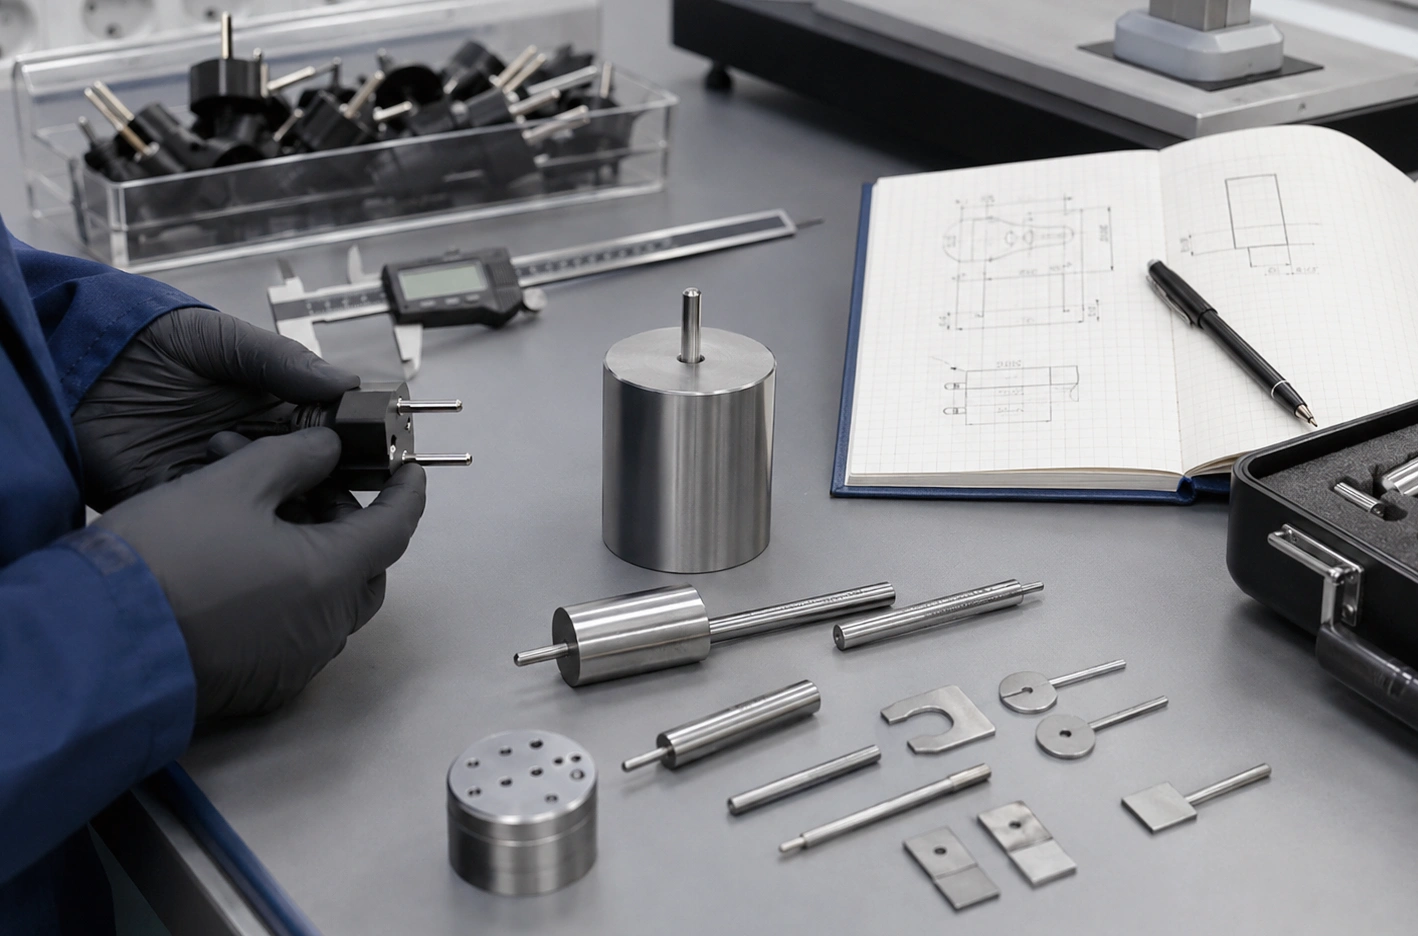
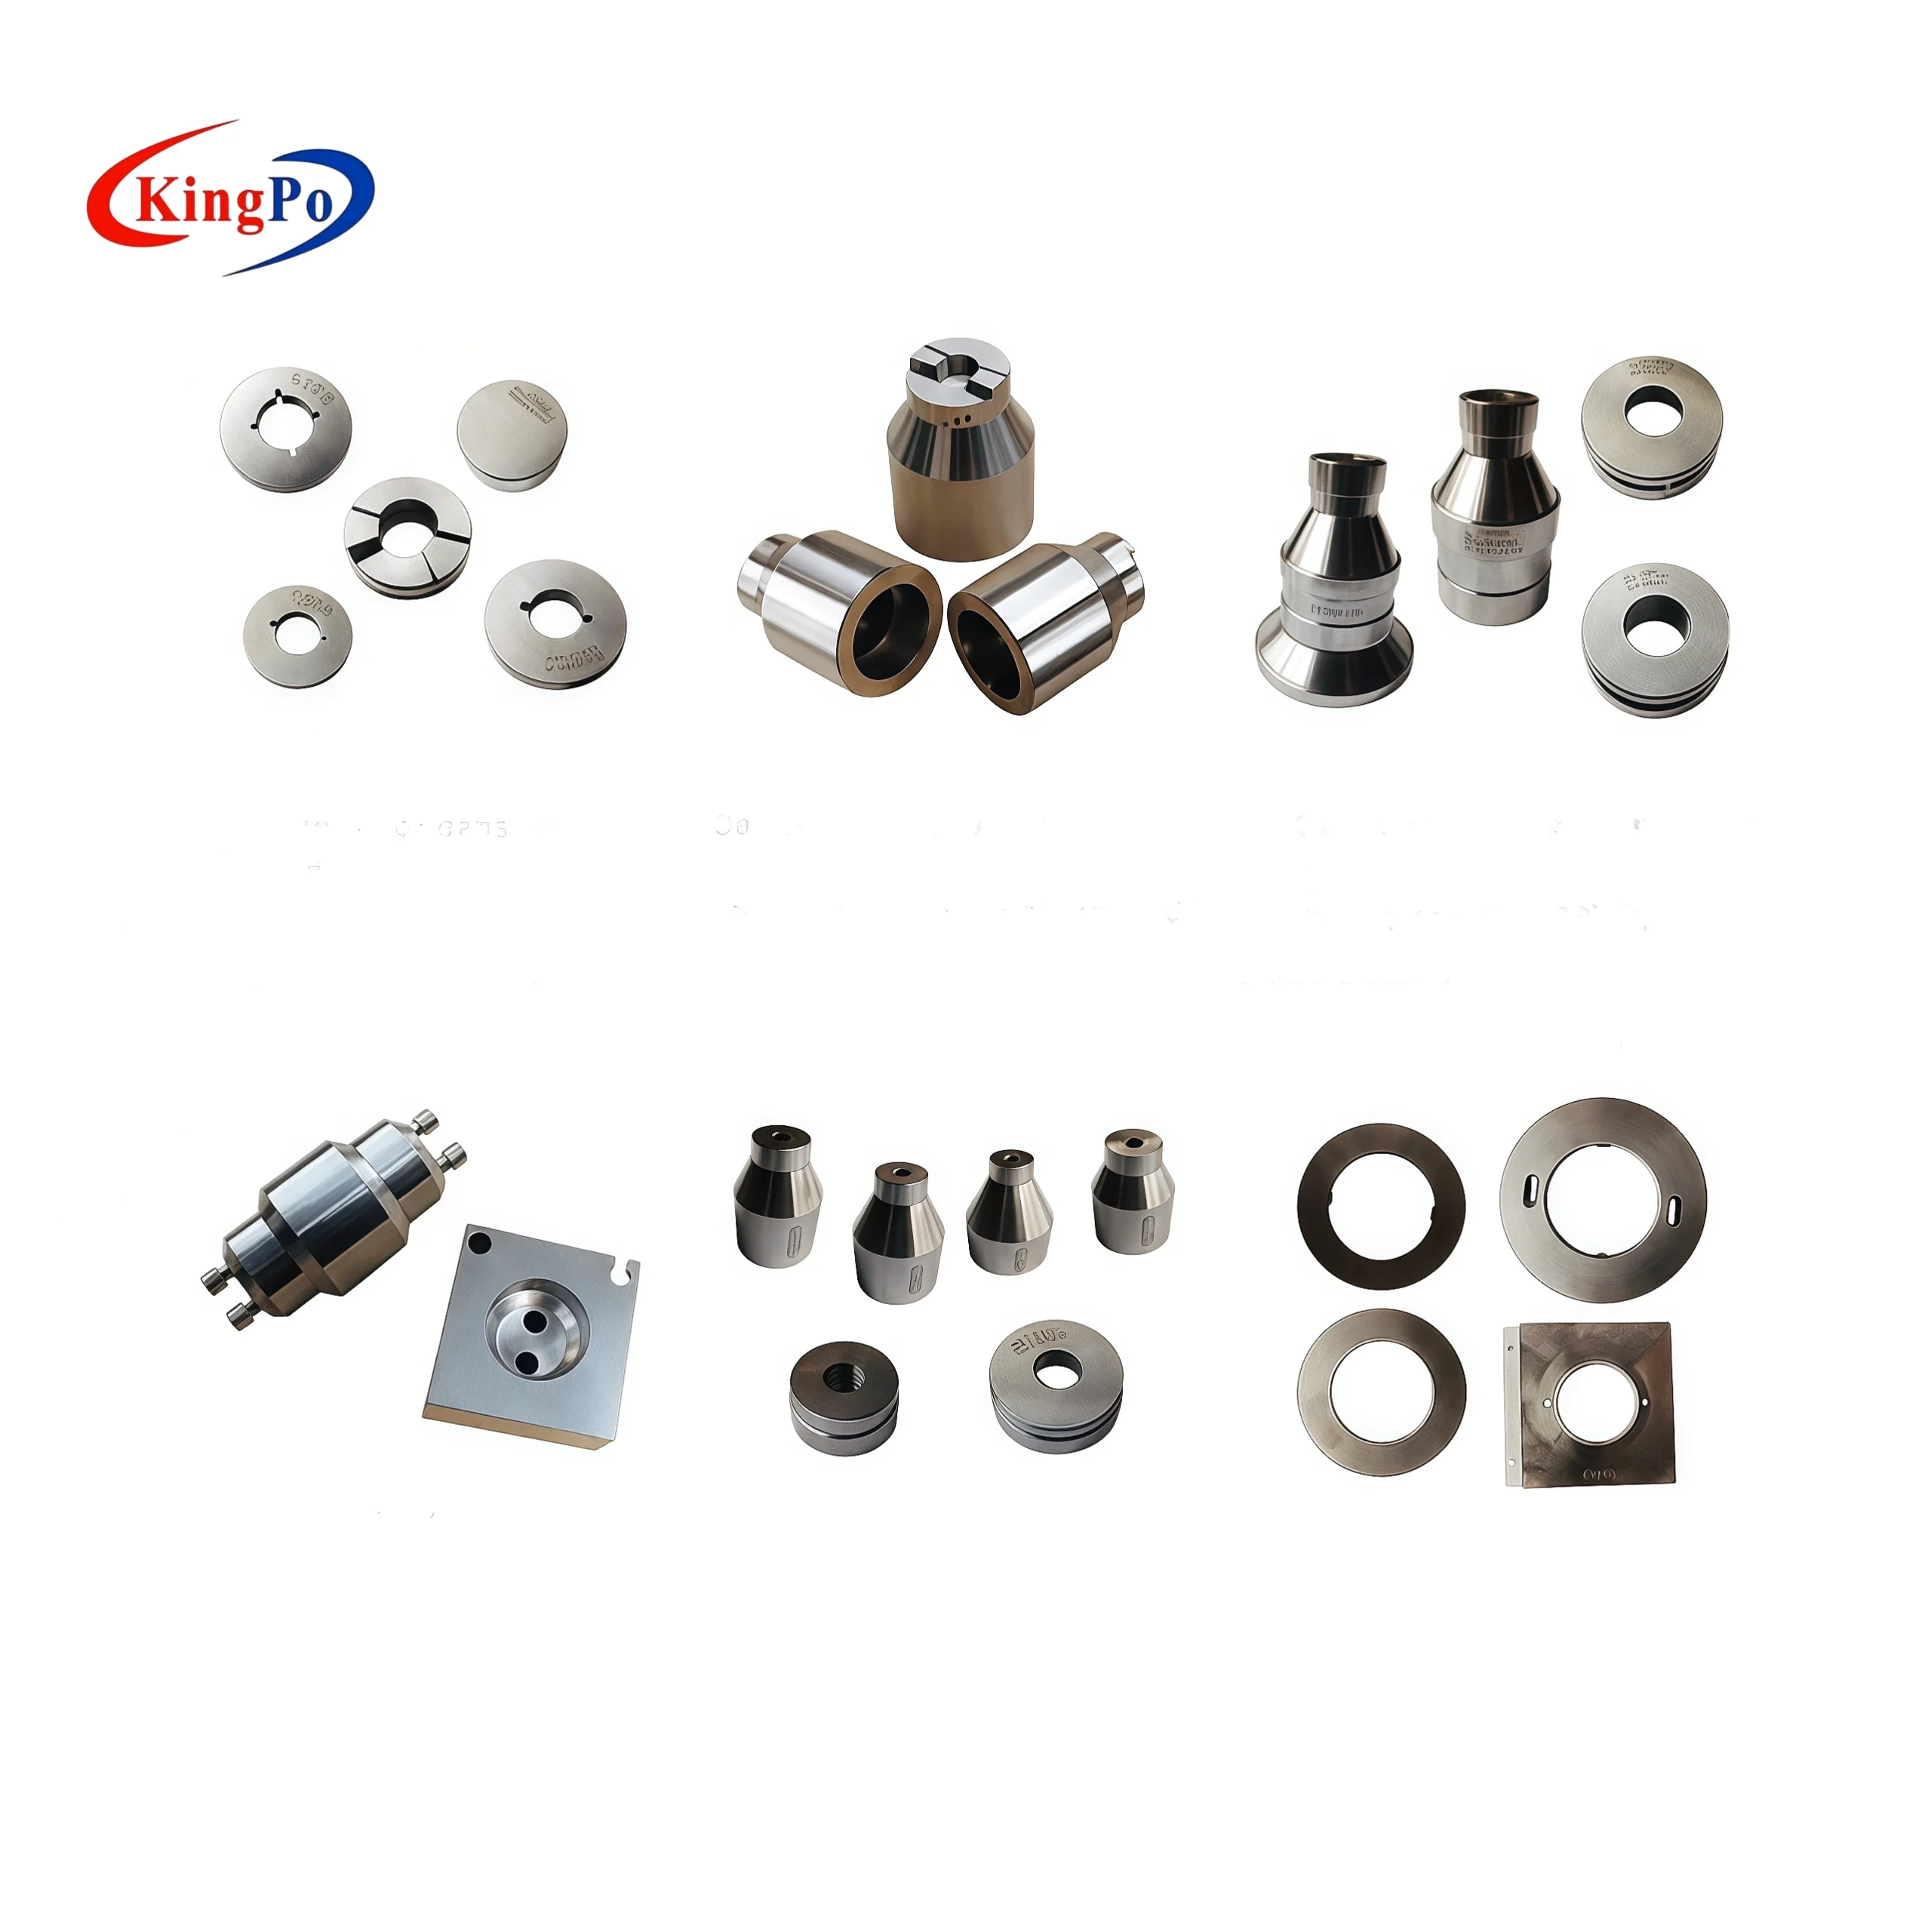
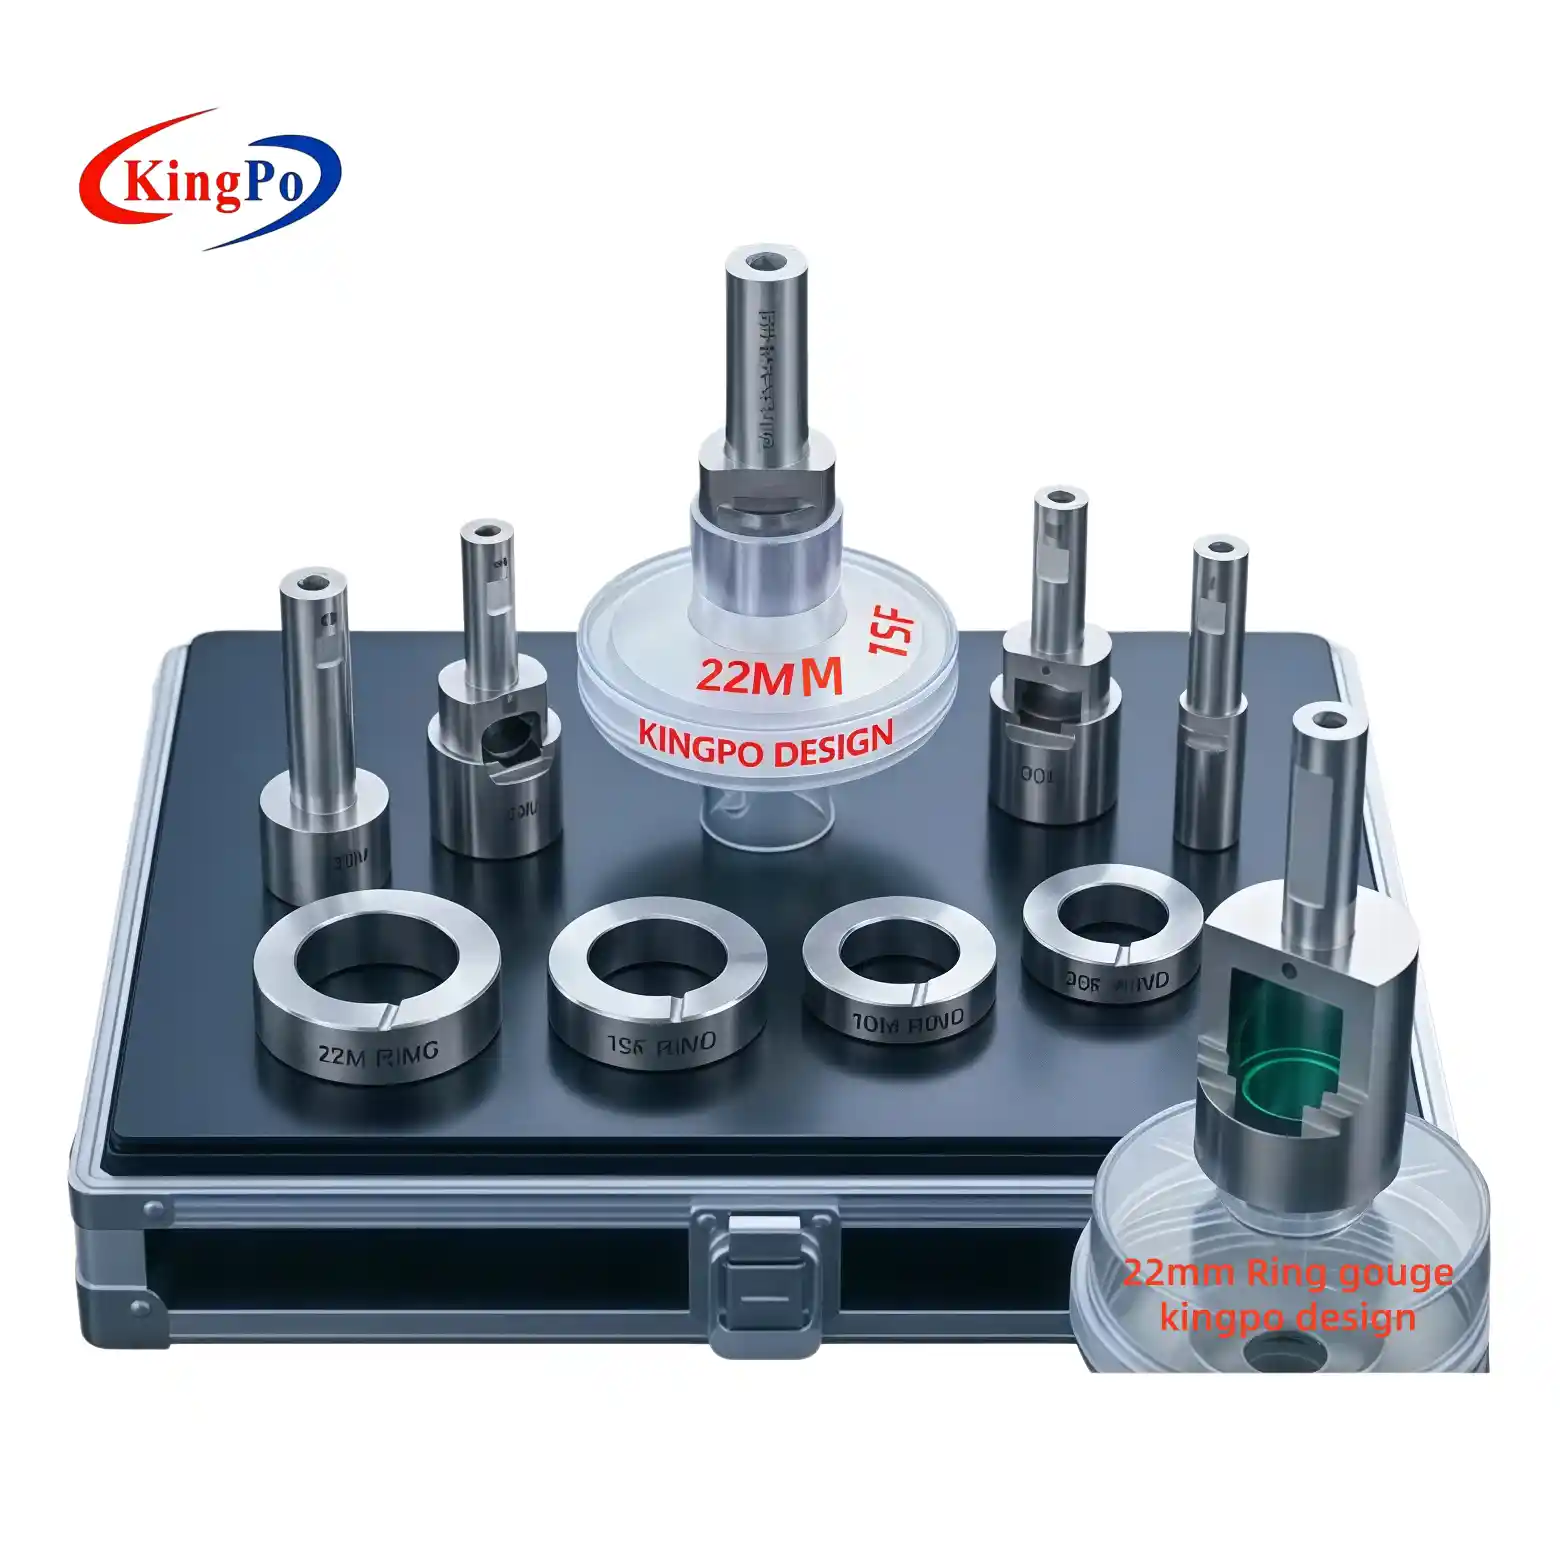
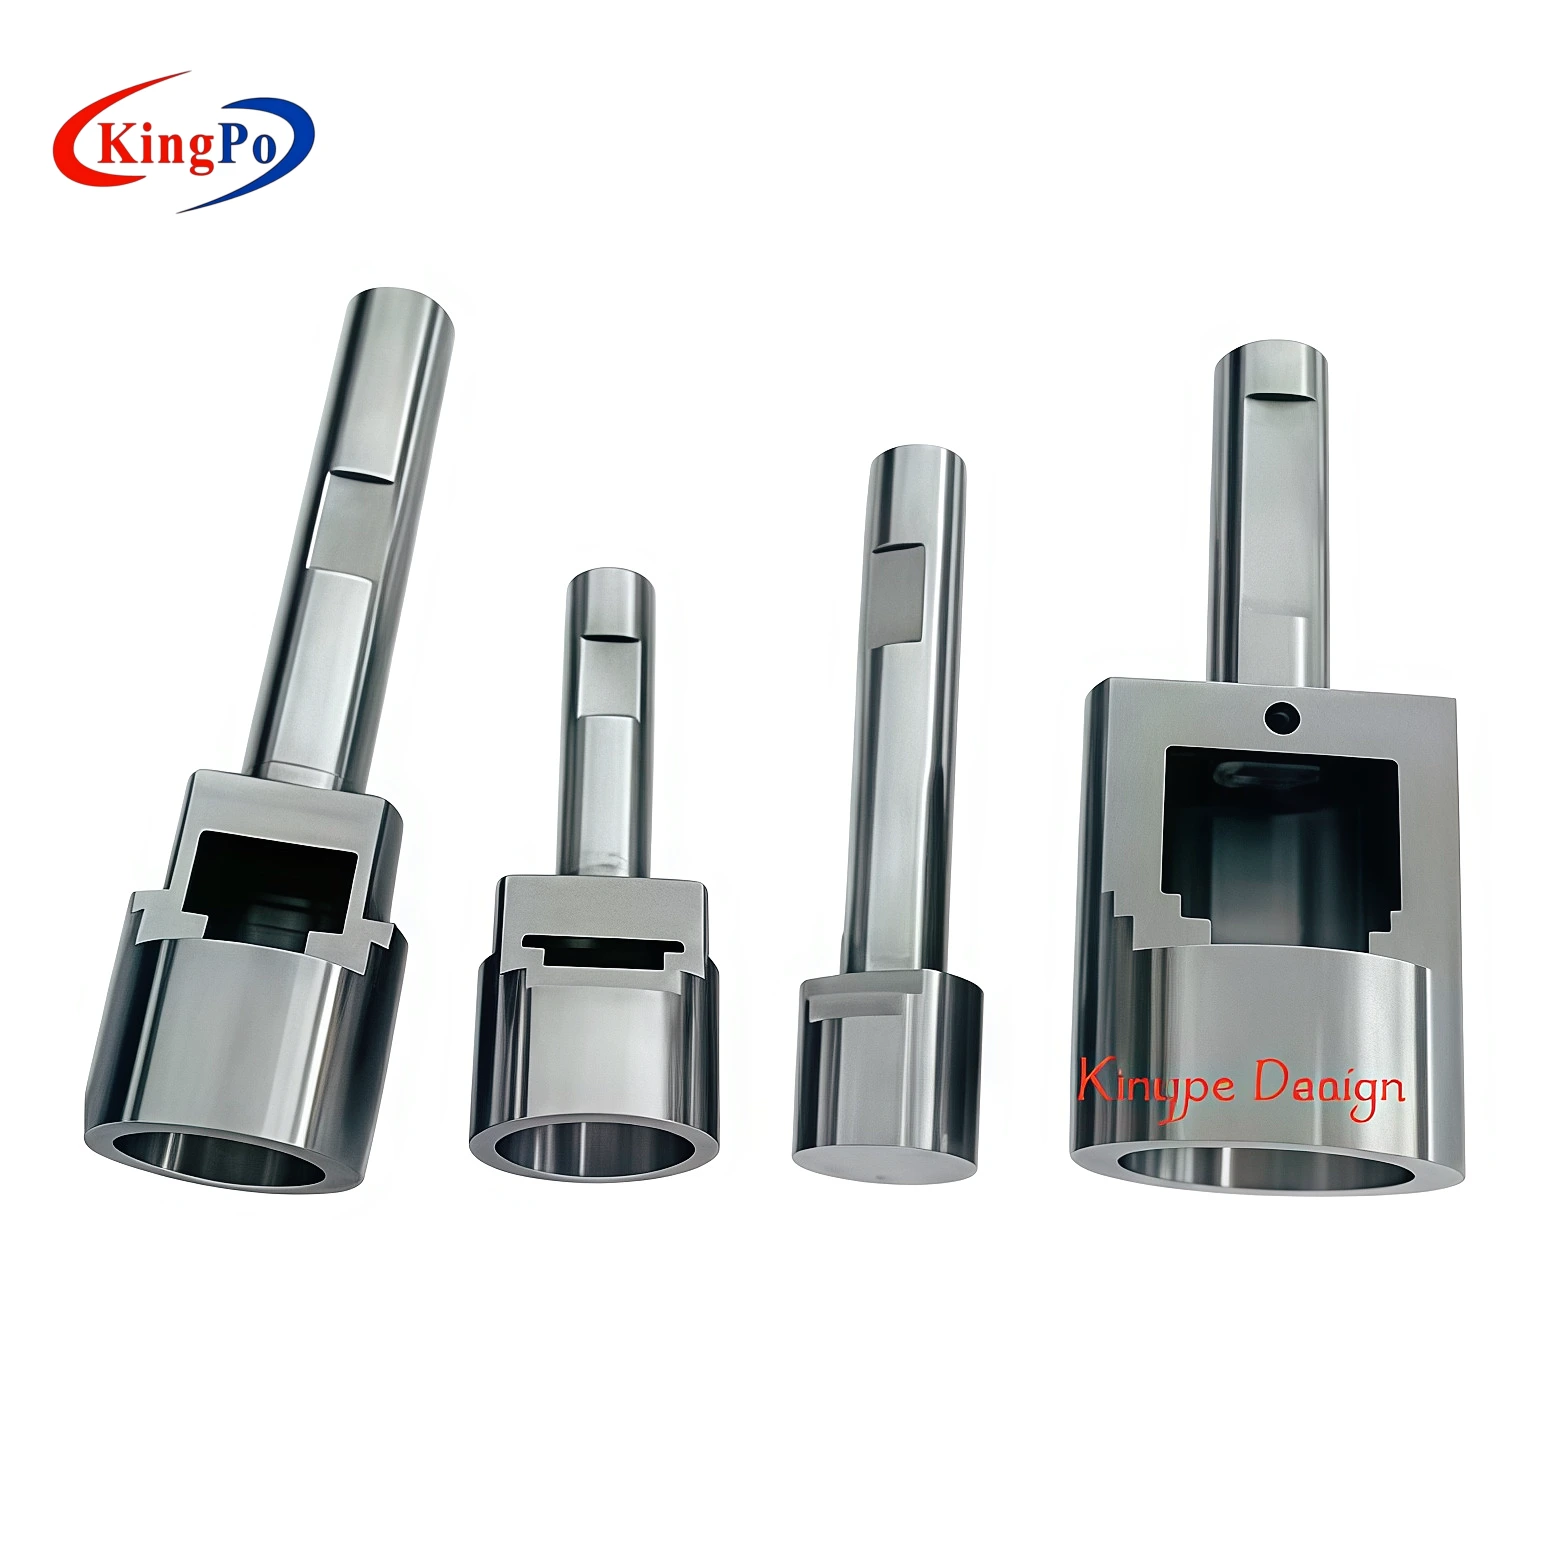
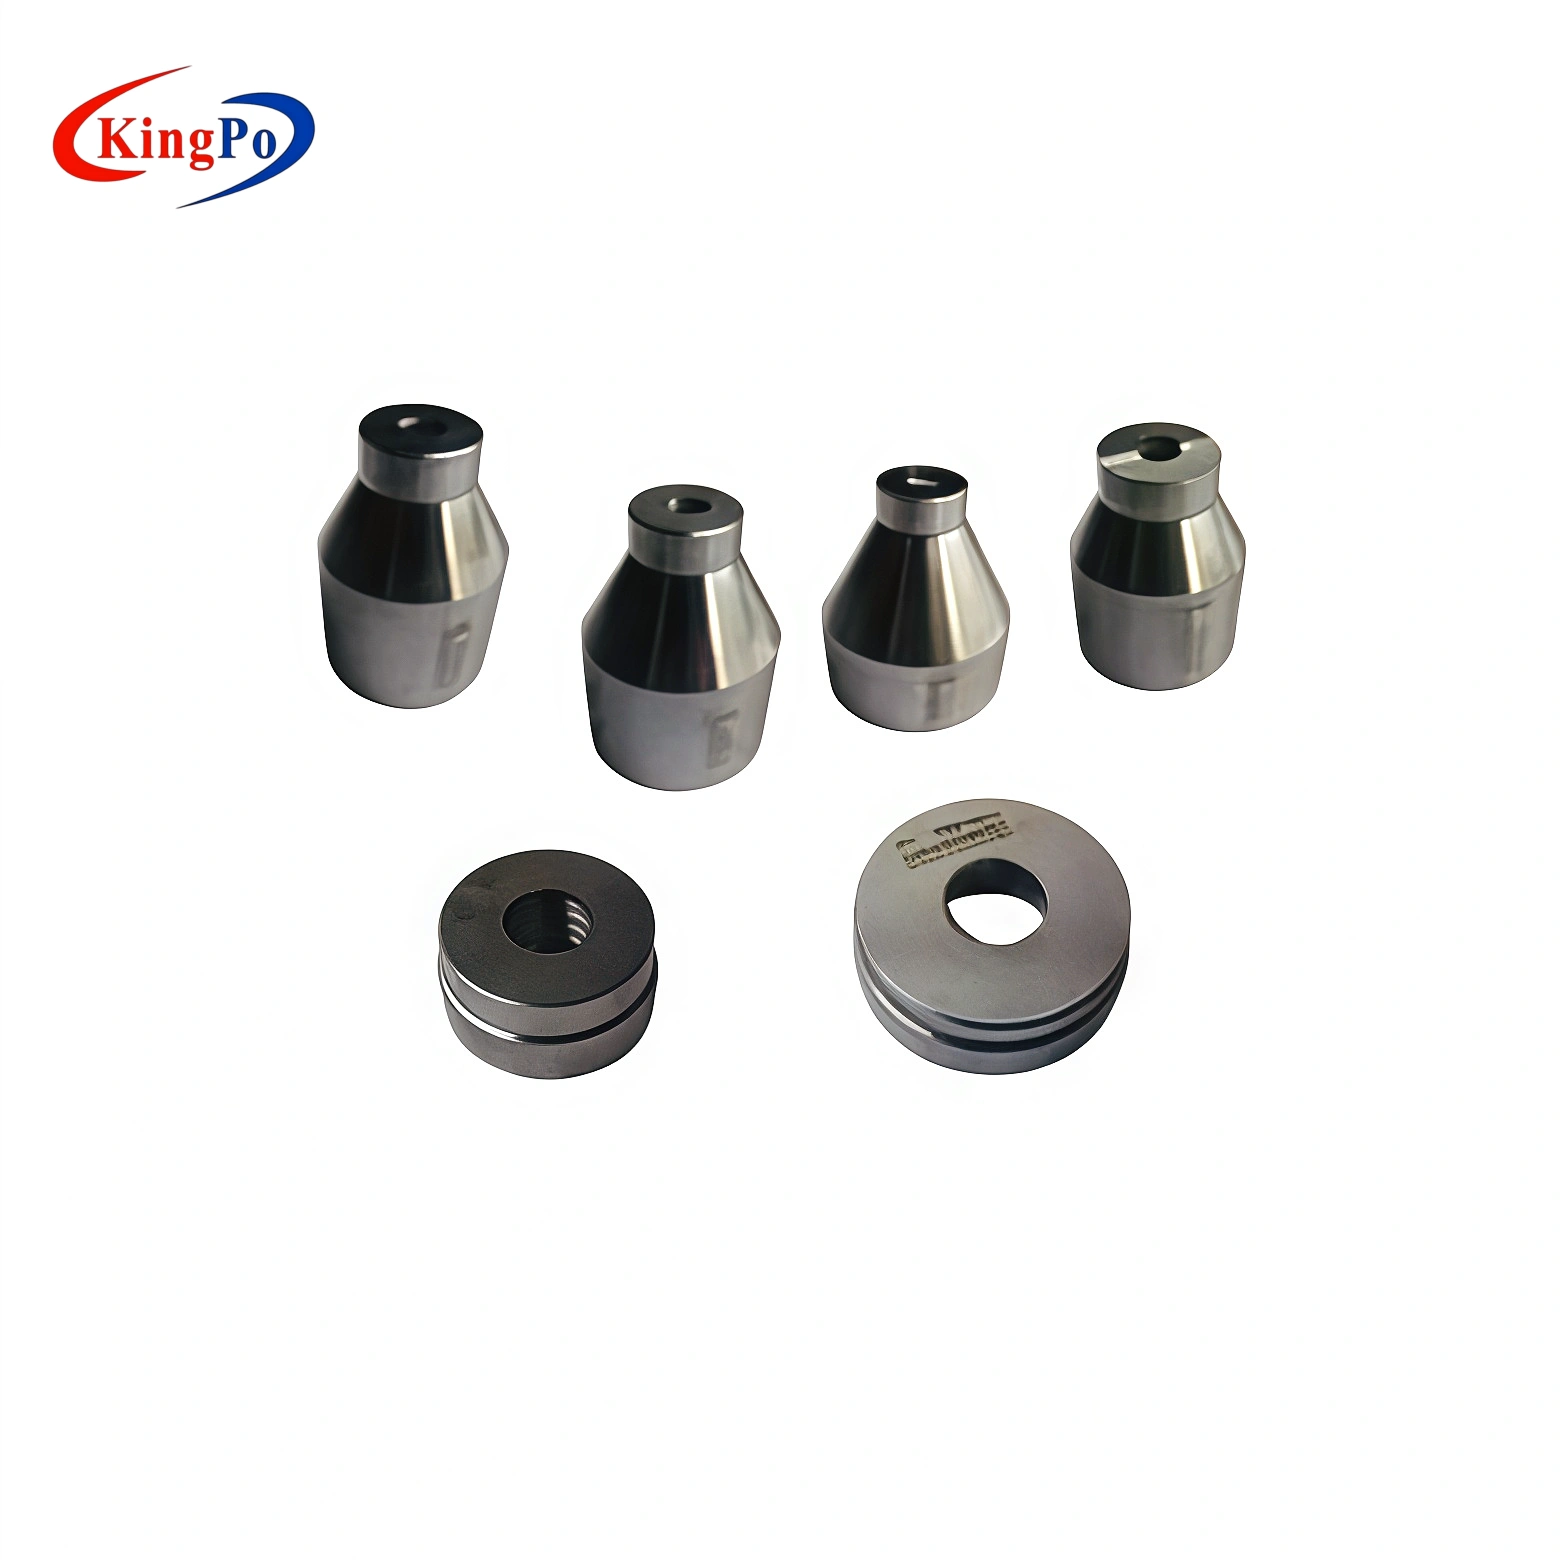
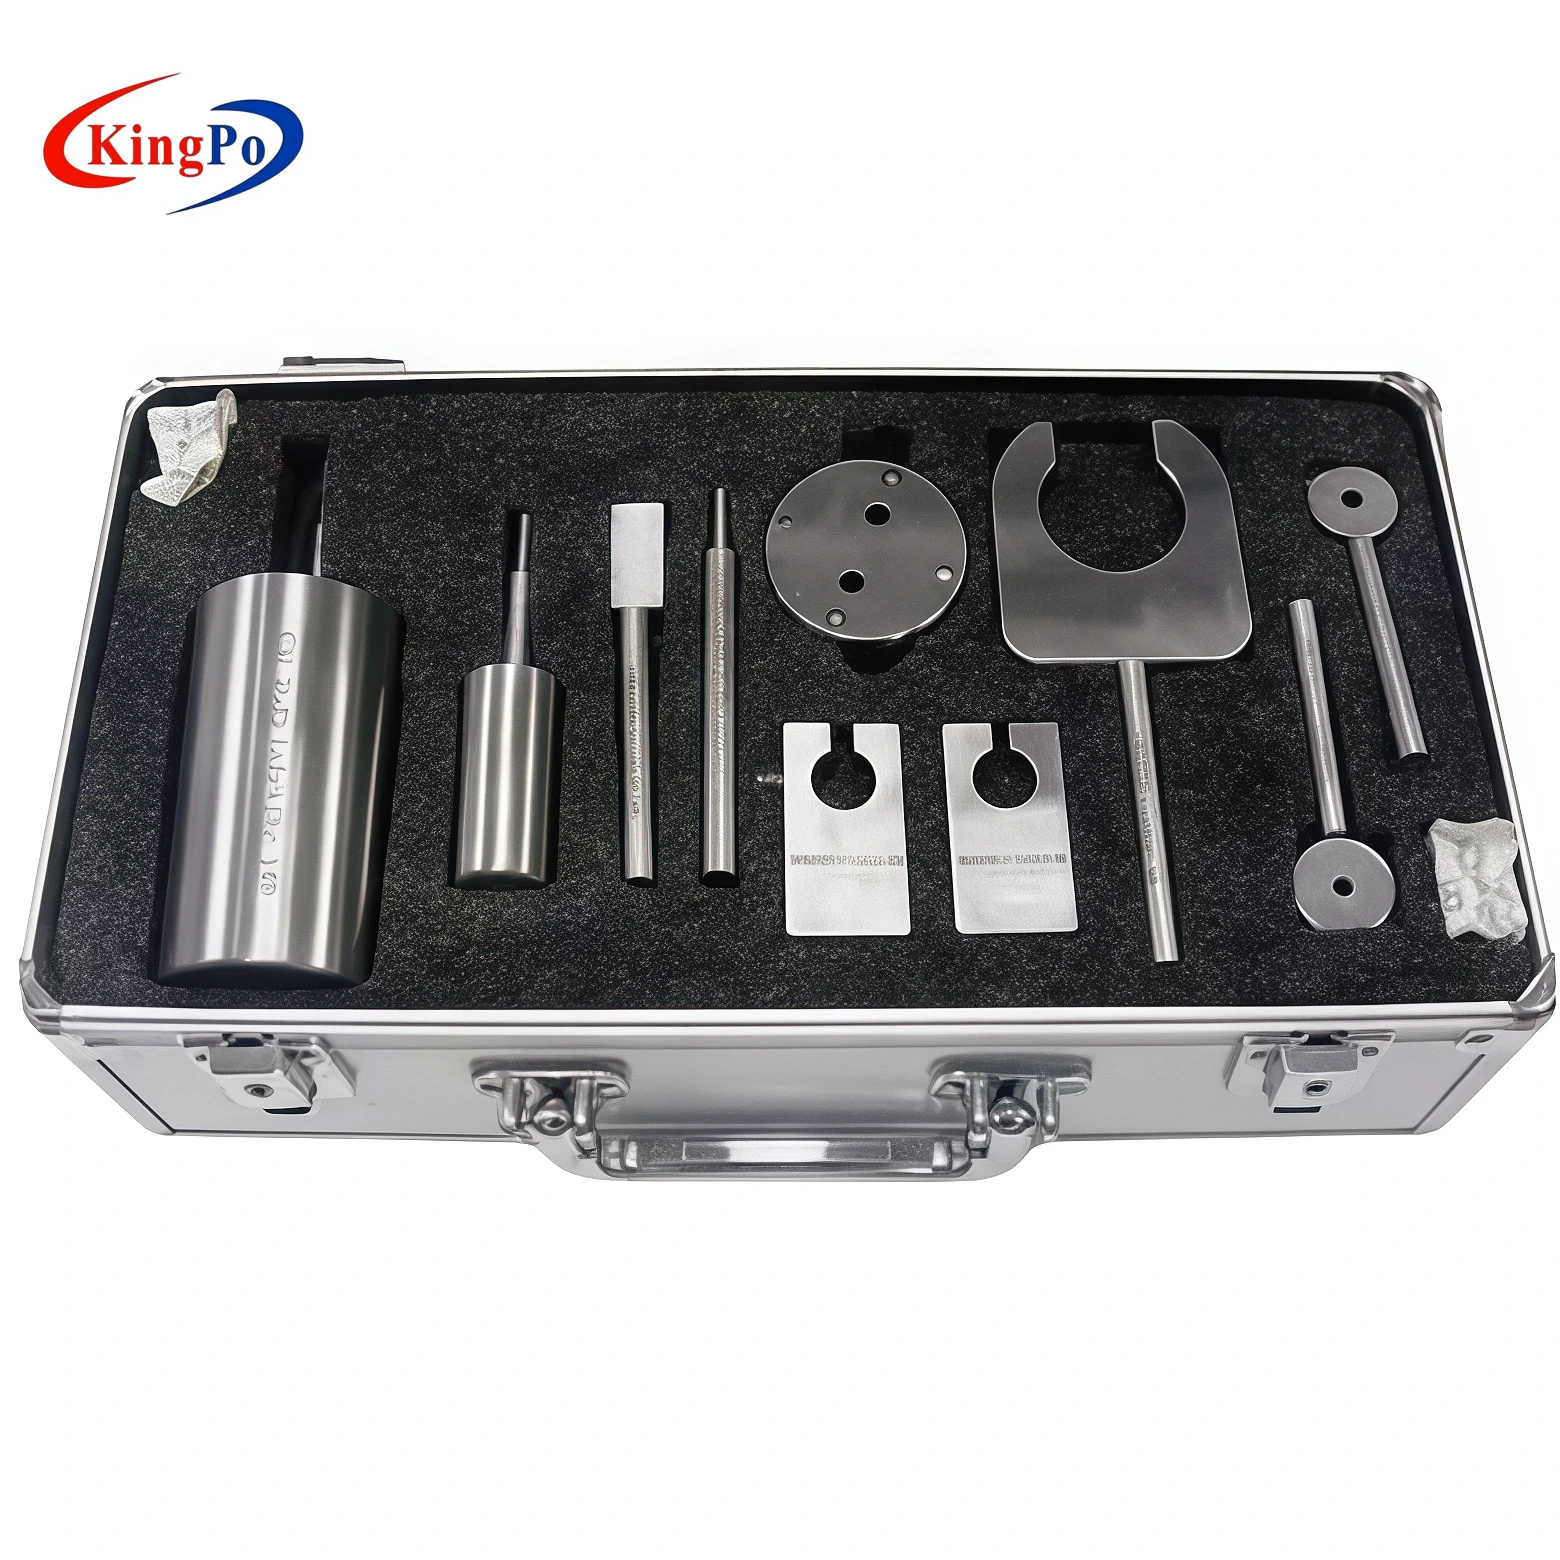
Para enchufes y tomas de corriente alemanes, KingPo suministra el juego de calibres de enchufes y tomas de corriente DIN VDE 0620-1 para este tipo de comprobaciones de conformidad dimensional y funcional.
La serie incluye diferentes calibres para propósitos específicos, en lugar de depender de un calibre universal para todo el sistema de enchufes y tomas de corriente.
No todos los manómetros DIN VDE 0620-1 miden lo mismo.
Esta es otra fuente común de confusión.
Un juego completo de galgas no debe considerarse como varias versiones de la misma herramienta de medición.
Los diferentes calibres están diseñados para diferentes condiciones de conformidad.
Por ejemplo, el conjunto KingPo DIN VDE 0620-1 incluye indicadores que cubren funciones como:
- verificación de apertura del enchufe;
- ancho mínimo de apertura;
- fuerza de retirada mínima;
- comprobaciones relacionadas con la inserción del enchufe;
- diámetro del pasador;
- distancia del pin;
- apertura máxima de contacto;
- intercambiabilidad;
- otras condiciones geométricas y relacionadas con la seguridad definidas por las cifras de calibre aplicables.
La configuración actual del producto KingPo incluye los indicadores Lehre 1–18 junto con otros indicadores Bild y relacionados con IPX4 que sean aplicables.
Por lo tanto, antes de realizar la inspección, el laboratorio debe determinar primero:
Estándar
→Requisito
→Calibre aplicable
→Criterio de aceptación
en lugar de simplemente seleccionar un calibre que parezca encajar en el enchufe.
¿Deberíamos confiar en el manómetro en lugar del calibrador?
Esa sigue siendo una forma incorrecta de plantear el problema.
¿Qué es exactamente lo que estamos tratando de verificar?
Un instrumento de medición dimensional y un calibrador de límites pueden complementarse entre sí.
- el valor medido real;
- qué tan alejada está la característica de lo nominal;
- ¿Qué dimensión causó la desviación?
- si el proceso de fabricación está desviándose;
- cuánta corrección puede ser necesaria en las herramientas.
- si la pieza cumple con la condición límite especificada;
- si las dimensiones que interactúan permanecen dentro de la geometría permitida;
- si se cumple una condición de interfaz de enchufe/toma definida;
- si las muestras de producción repetidas superan la misma prueba de conformidad.
La estrategia de medición debe ajustarse al requisito que se está evaluando.
¿Qué ocurre si el calibrador indica APROBADO pero el indicador indica FALLIDO?
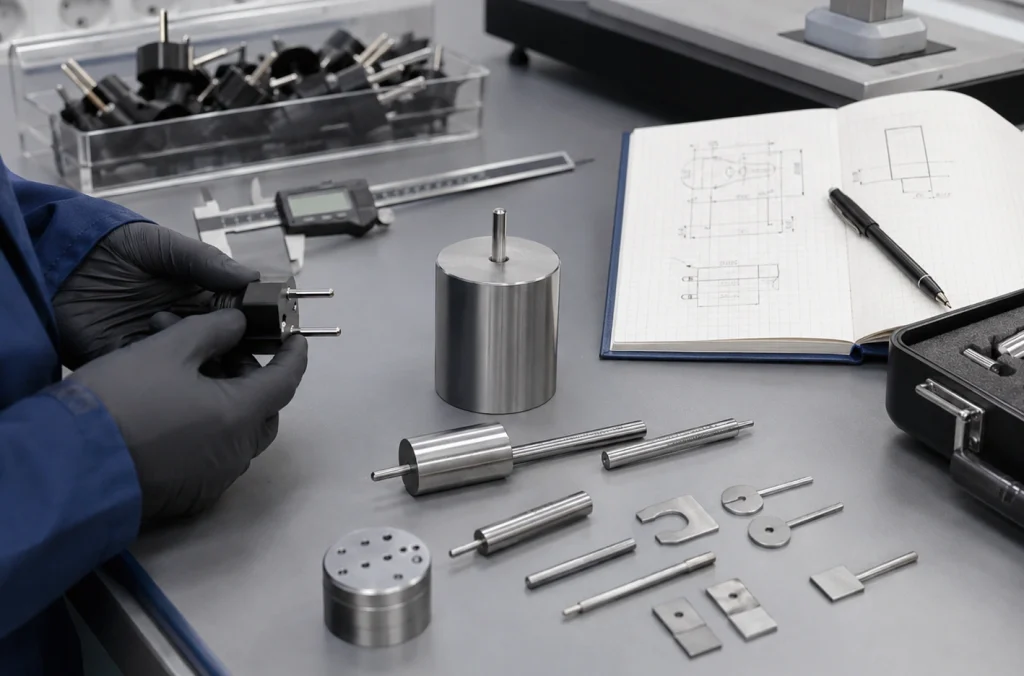
No deseche el medidor inmediatamente.
Y no concluya inmediatamente que el producto es defectuoso.
Una investigación sistemática resulta más útil.
1
Confirme la norma y edición aplicables.
Primero, determine exactamente qué estándar y edición se aplican al producto.
Los enchufes de aspecto similar pueden ser evaluados según diferentes requisitos nacionales o internacionales.
El calibre debe corresponder al estándar correcto y a la cifra aplicable.
2
Confirme que se está utilizando el calibre correcto.
Identifique la finalidad del indicador.
- ¿Diámetro del pasador?
- ¿Distancia del pin?
- ¿Apertura de enchufe?
- ¿Fuerza de retirada?
- ¿Intercambiabilidad?
- ¿Protección contra el acceso a partes con corriente?
Un calibre diseñado para un requisito específico no debe interpretarse como un verificador dimensional universal.
3
Inspeccione el indicador
Los calibres de referencia son, en sí mismos, herramientas de inspección de precisión.
- daños en la superficie;
- corrosión;
- contaminación;
- vestir;
- deformación mecánica;
- estado de calibración.
Un indicador dañado o desgastado puede introducir otra fuente de incertidumbre.
4
Vuelva a comprobar el dispositivo bajo prueba con el instrumento de medición adecuado.
Un calibrador digital es práctico, pero no es adecuado para todas las características dimensionales.
Dependiendo de la característica y la tolerancia, puede ser necesario realizar una investigación adicional:
- un micrómetro exterior;
- calibres de pasadores;
- medición de altura;
- medición óptica;
- medición de perfil;
- Inspección con máquina de medición por coordenadas.
La elección del instrumento de medición debe depender de la geometría y de la incertidumbre de medición requerida.
5
Busque errores geométricos combinados.
Es aquí donde suele resolverse la aparente contradicción.
En lugar de comprobar únicamente si:
PASS
PASS
evaluar si A, B y las relaciones geométricas relevantes, en conjunto, crean la interfaz requerida.
Una pieza puede contener varias medidas individuales aceptables y aun así no superar una condición límite combinada.
¿Por qué no sustituir todos los indicadores por una máquina de medición por coordenadas (CMM)?
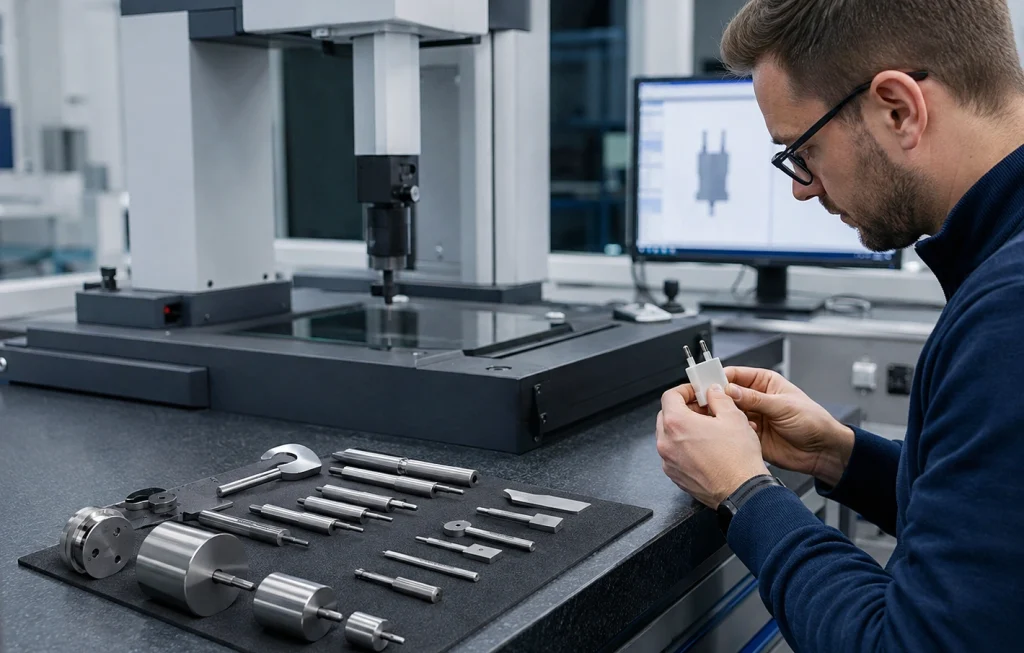
Esta cuestión se vuelve aún más interesante cuando un laboratorio ya posee una máquina de medición por coordenadas.
Una máquina de medición de coordenadas (CMM) puede medir mucha más información dimensional que un simple calibre pasa/no pasa.
Entonces, ¿por qué seguir utilizando indicadores?
Porque cumplen funciones diferentes.
- investigación dimensional;
- inspección del primer artículo;
- análisis de fallas;
- corrección de herramientas;
- mapeo dimensional;
- Verificación y calibración de indicadores.
- comprobación rápida de la conformidad;
- inspección de producción repetida;
- verificación directa de una condición límite específica;
- Inspección consistente de APROBADO/REPROBADO;
- reproduciendo una geometría de interfaz definida.
Una máquina de medición por coordenadas (CMM) ayuda a explicar cuál es la geometría real.
Un medidor específico ayuda a determinar si la pieza cumple con una condición de conformidad definida.
Una cosa no hace que la otra sea innecesaria automáticamente.
¿Por qué la calidad y la calibración de los medidores siguen siendo importantes?
El uso de un calibrador específico no elimina los requisitos de metrología.
El propio calibre debe fabricarse con la precisión suficiente para representar los límites dimensionales que se pretenden comprobar.
Por lo tanto, la estabilidad del material, la precisión del mecanizado, la resistencia al desgaste, el estado de la superficie y la calibración siguen siendo importantes.
El calibre de enchufes y tomas KingPo DIN VDE 0620-1 está fabricado en acero para herramientas DC53 con una dureza declarada de HRC58, y la configuración del producto se suministra con documentación de calibración para aplicaciones de inspección en laboratorio y producción.
Para los laboratorios que buscan ampliar su capacidad de verificación de conformidad de enchufes y tomas de corriente, KingPo también ofrece una gama más amplia de equipos de prueba y medidores de precisión para enchufes y tomas de corriente, que abarcan evaluaciones dimensionales, mecánicas, de aumento de temperatura, de fuerza de extracción, de resistencia y otras evaluaciones relacionadas con la seguridad.
Una mejor manera de manejar los resultados contradictorios de las inspecciones.
Cuando una medición numérica indica APROBADO pero el medidor aplicable indica FALLIDO, la pregunta más útil no es:
En lugar de eso, pregunte:
A continuación, compruebe la cadena de medición completa:
Norma aplicable
→
Requisito aplicable
→
Calibre correcto
→
Calibración del medidor
→
Geométrico DUT
→
Medición dimensional
→
Condición de interfaz combinada
Este enfoque convierte una aparente contradicción en una investigación de ingeniería rastreable.
Conclusiones de ingeniería
Un tapón que supera varias mediciones con un calibrador no garantiza automáticamente que cumpla con todos los requisitos dimensionales o funcionales representados por un calibre DIN VDE 0620-1.
Un calibrador proporciona información dimensional numérica.
Un medidor específico verifica un límite definido o una condición de interfaz.
Ambas afirmaciones pueden ser correctas al mismo tiempo.
Comprender esta distinción es particularmente importante para los fabricantes de enchufes y tomas de corriente, los equipos de control de calidad y los laboratorios de ensayo que investigan resultados de inspección dudosos o contradictorios.
Por lo tanto, al seleccionar un manómetro DIN VDE 0620-1, el punto de partida no debe ser simplemente el tipo de conector.
Confirme primero la norma aplicable, la edición, la designación del calibre, el propósito de la prueba y el alcance de calibración requerido.
Esa información determina qué medidor se necesita realmente y qué significa en realidad su resultado de APROBADO o SUSPENSO.