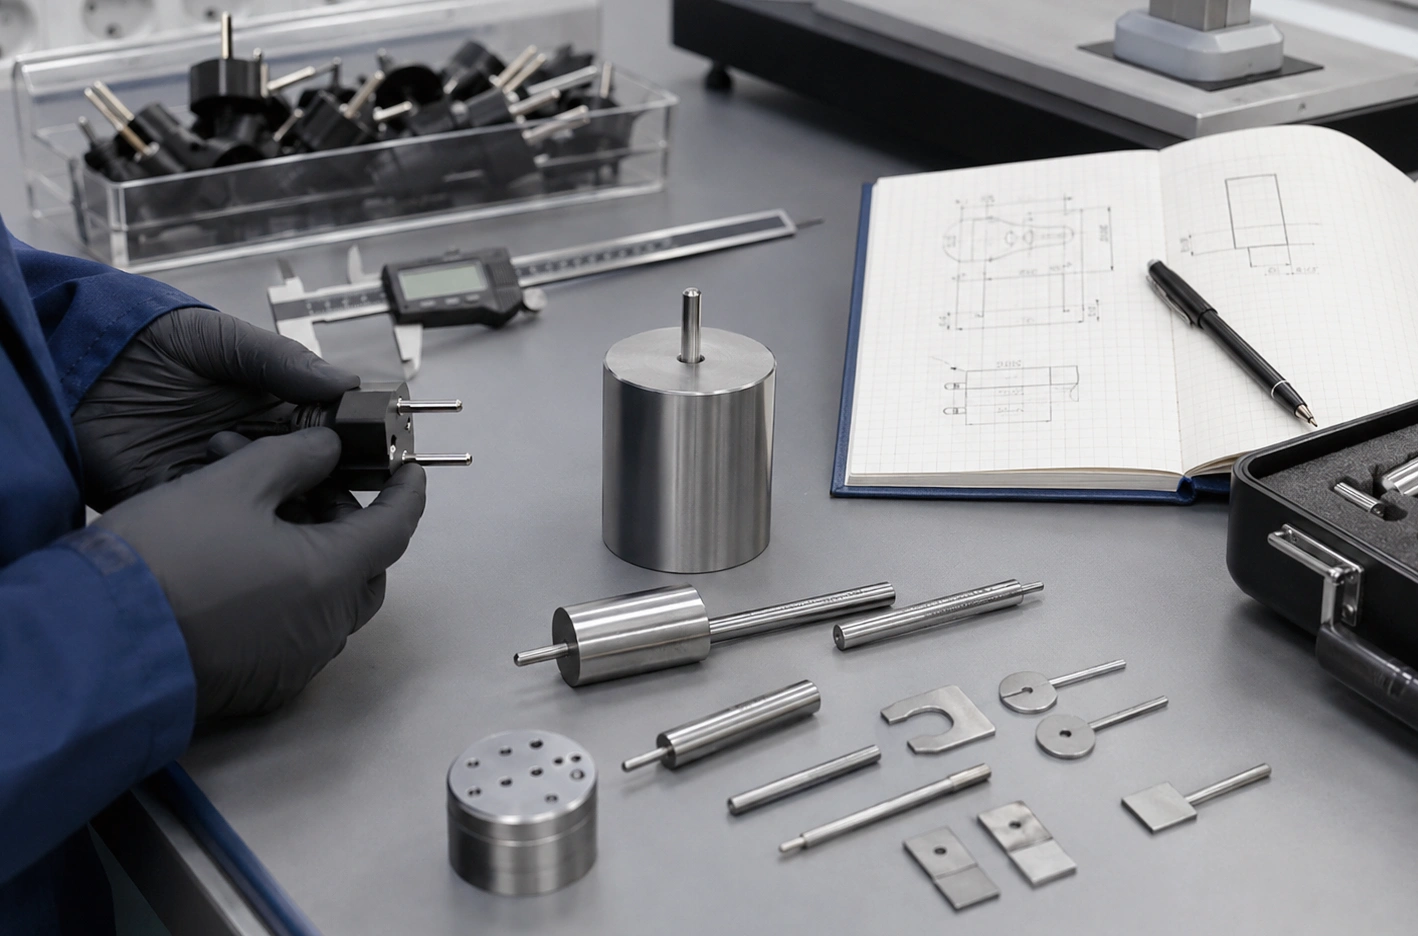
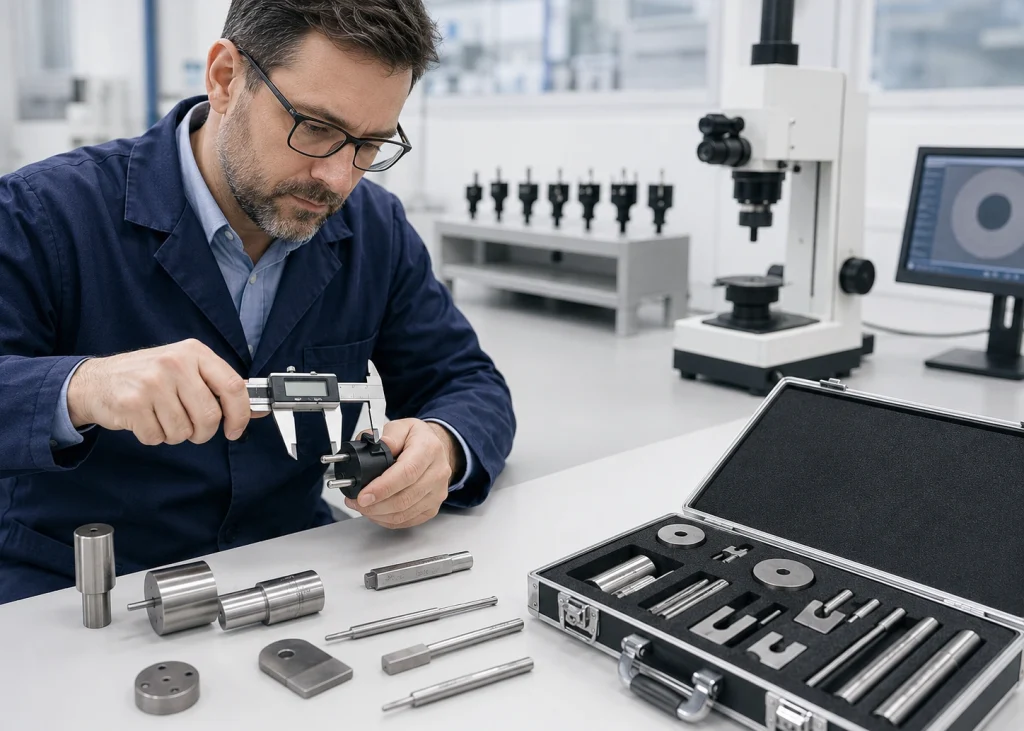
Ein Steckerstift wird mit einem kalibrierten digitalen Messschieber geprüft. Der gemessene Durchmesser scheint innerhalb der Toleranz zu liegen. Auch der Abstand zwischen den Stiften erscheint korrekt. Wird derselbe Stecker jedoch mit der vorgeschriebenen Lehre nach DIN VDE 0620-1 geprüft, fällt er durch.
Die Antwort lautet in der Regel nicht, dass das eine Instrument richtig und das andere falsch ist.
Häufiger beurteilen Messschieber und Lehrenmessgerät unterschiedliche Aspekte des Bauteils.
Ein Messschieber misst ein Maß. Eine Lehre prüft einen Grenzwert.
Ein digitaler Messschieber liefert dem Bediener einen numerischen Wert.
Bei Steckern oder Steckdosen kann es beispielsweise verwendet werden, um Abmessungen wie die folgenden zu überprüfen:
- Stiftdurchmesser;
- Stiftabstand;
- Stiftlänge;
- Abmessungen der Steckdosenöffnung;
- Äußere Abmessungen.
Diese Messungen sind zwar nützlich, aber jeder Messwert repräsentiert normalerweise nur eine bestimmte Dimension an einer bestimmten Messposition.
Eine Steckschnittstelle besteht jedoch nicht aus einer einzigen Dimension.
Es handelt sich um eine Kombination mehrerer geometrischer Merkmale, die zusammenwirken müssen.
Zwei einzelne Stifte können zwar akzeptable Durchmesser aufweisen, ihre relative Position, Parallelität oder kombinierte Geometrie kann jedoch verhindern, dass der gesamte Stecker die erforderliche Schnittstellenbedingung erfüllt.
Genau hier wird ein spezielles Messgerät wichtig.
Warum einzelne Abmessungen durchgehen können, während der gesamte Stecker versagt
Betrachten wir ein vereinfachtes Beispiel.
PASS
PASS
PASS
Auf den ersten Blick scheint es kein Problem mit den Abmessungen zu geben.
Aber verschiedene andere Bedingungen können die Konformität weiterhin beeinflussen:
- Winkelabweichung zwischen den Stiften;
- Parallelität der Stifte;
- akkumulierte Maßtoleranzen;
- Verformung des Formsteckerkörpers;
- falsche Beziehung zwischen mehreren Merkmalen;
- Grate oder lokale Oberflächenverformungen;
- Profilabweichungen, die mit einer Zwei-Punkt-Messung schwer zu erkennen sind.
Mit einem Messschieber lässt sich feststellen, ob mehrere Einzelmaße akzeptabel sind.
Dies beweist nicht automatisch, dass die gesamte Steckergeometrie die erforderlichen funktionalen Anforderungen erfüllt.
Was sagt uns eine GO/NO-GO-Anzeige?
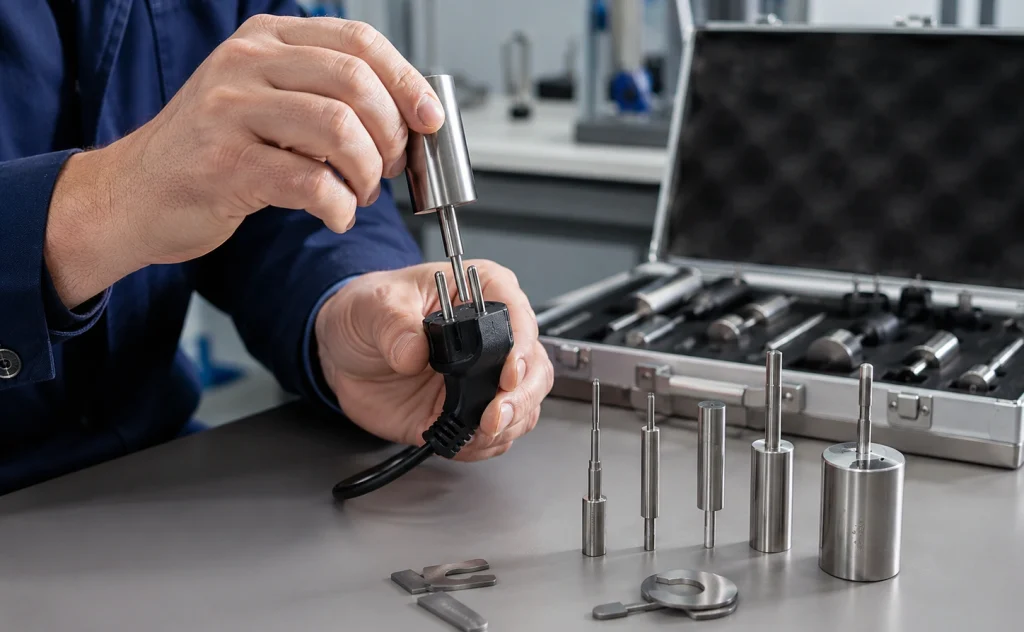
Ein Gut/Schlecht-Instrument verfolgt einen anderen Ansatz.
Dimensionsmessung
„Welche genauen Abmessungen hat es?“
Grenzwertanzeige
„Liegt dieser Teil innerhalb der durch dieses Messgerät dargestellten zulässigen Grenze?“
Diese Unterscheidung ist bei der Produktionsinspektion und Konformitätsprüfung wichtig.
Ein fachgerecht gefertigtes Messgerät kann eine definierte geometrische Grenze darstellen und beurteilen, ob die Testprobe diese Bedingung erfüllt, ohne dass der Bediener jede einzelne interagierende Dimension separat messen und berechnen muss.
Aus diesem Grund werden bei standardisierten Stecker- und Steckdosenprüfungen weiterhin spezielle Messgeräte verwendet, obwohl moderne Labore möglicherweise bereits über digitale Messschieber, Mikrometer, optische Systeme und Koordinatenmessgeräte verfügen.
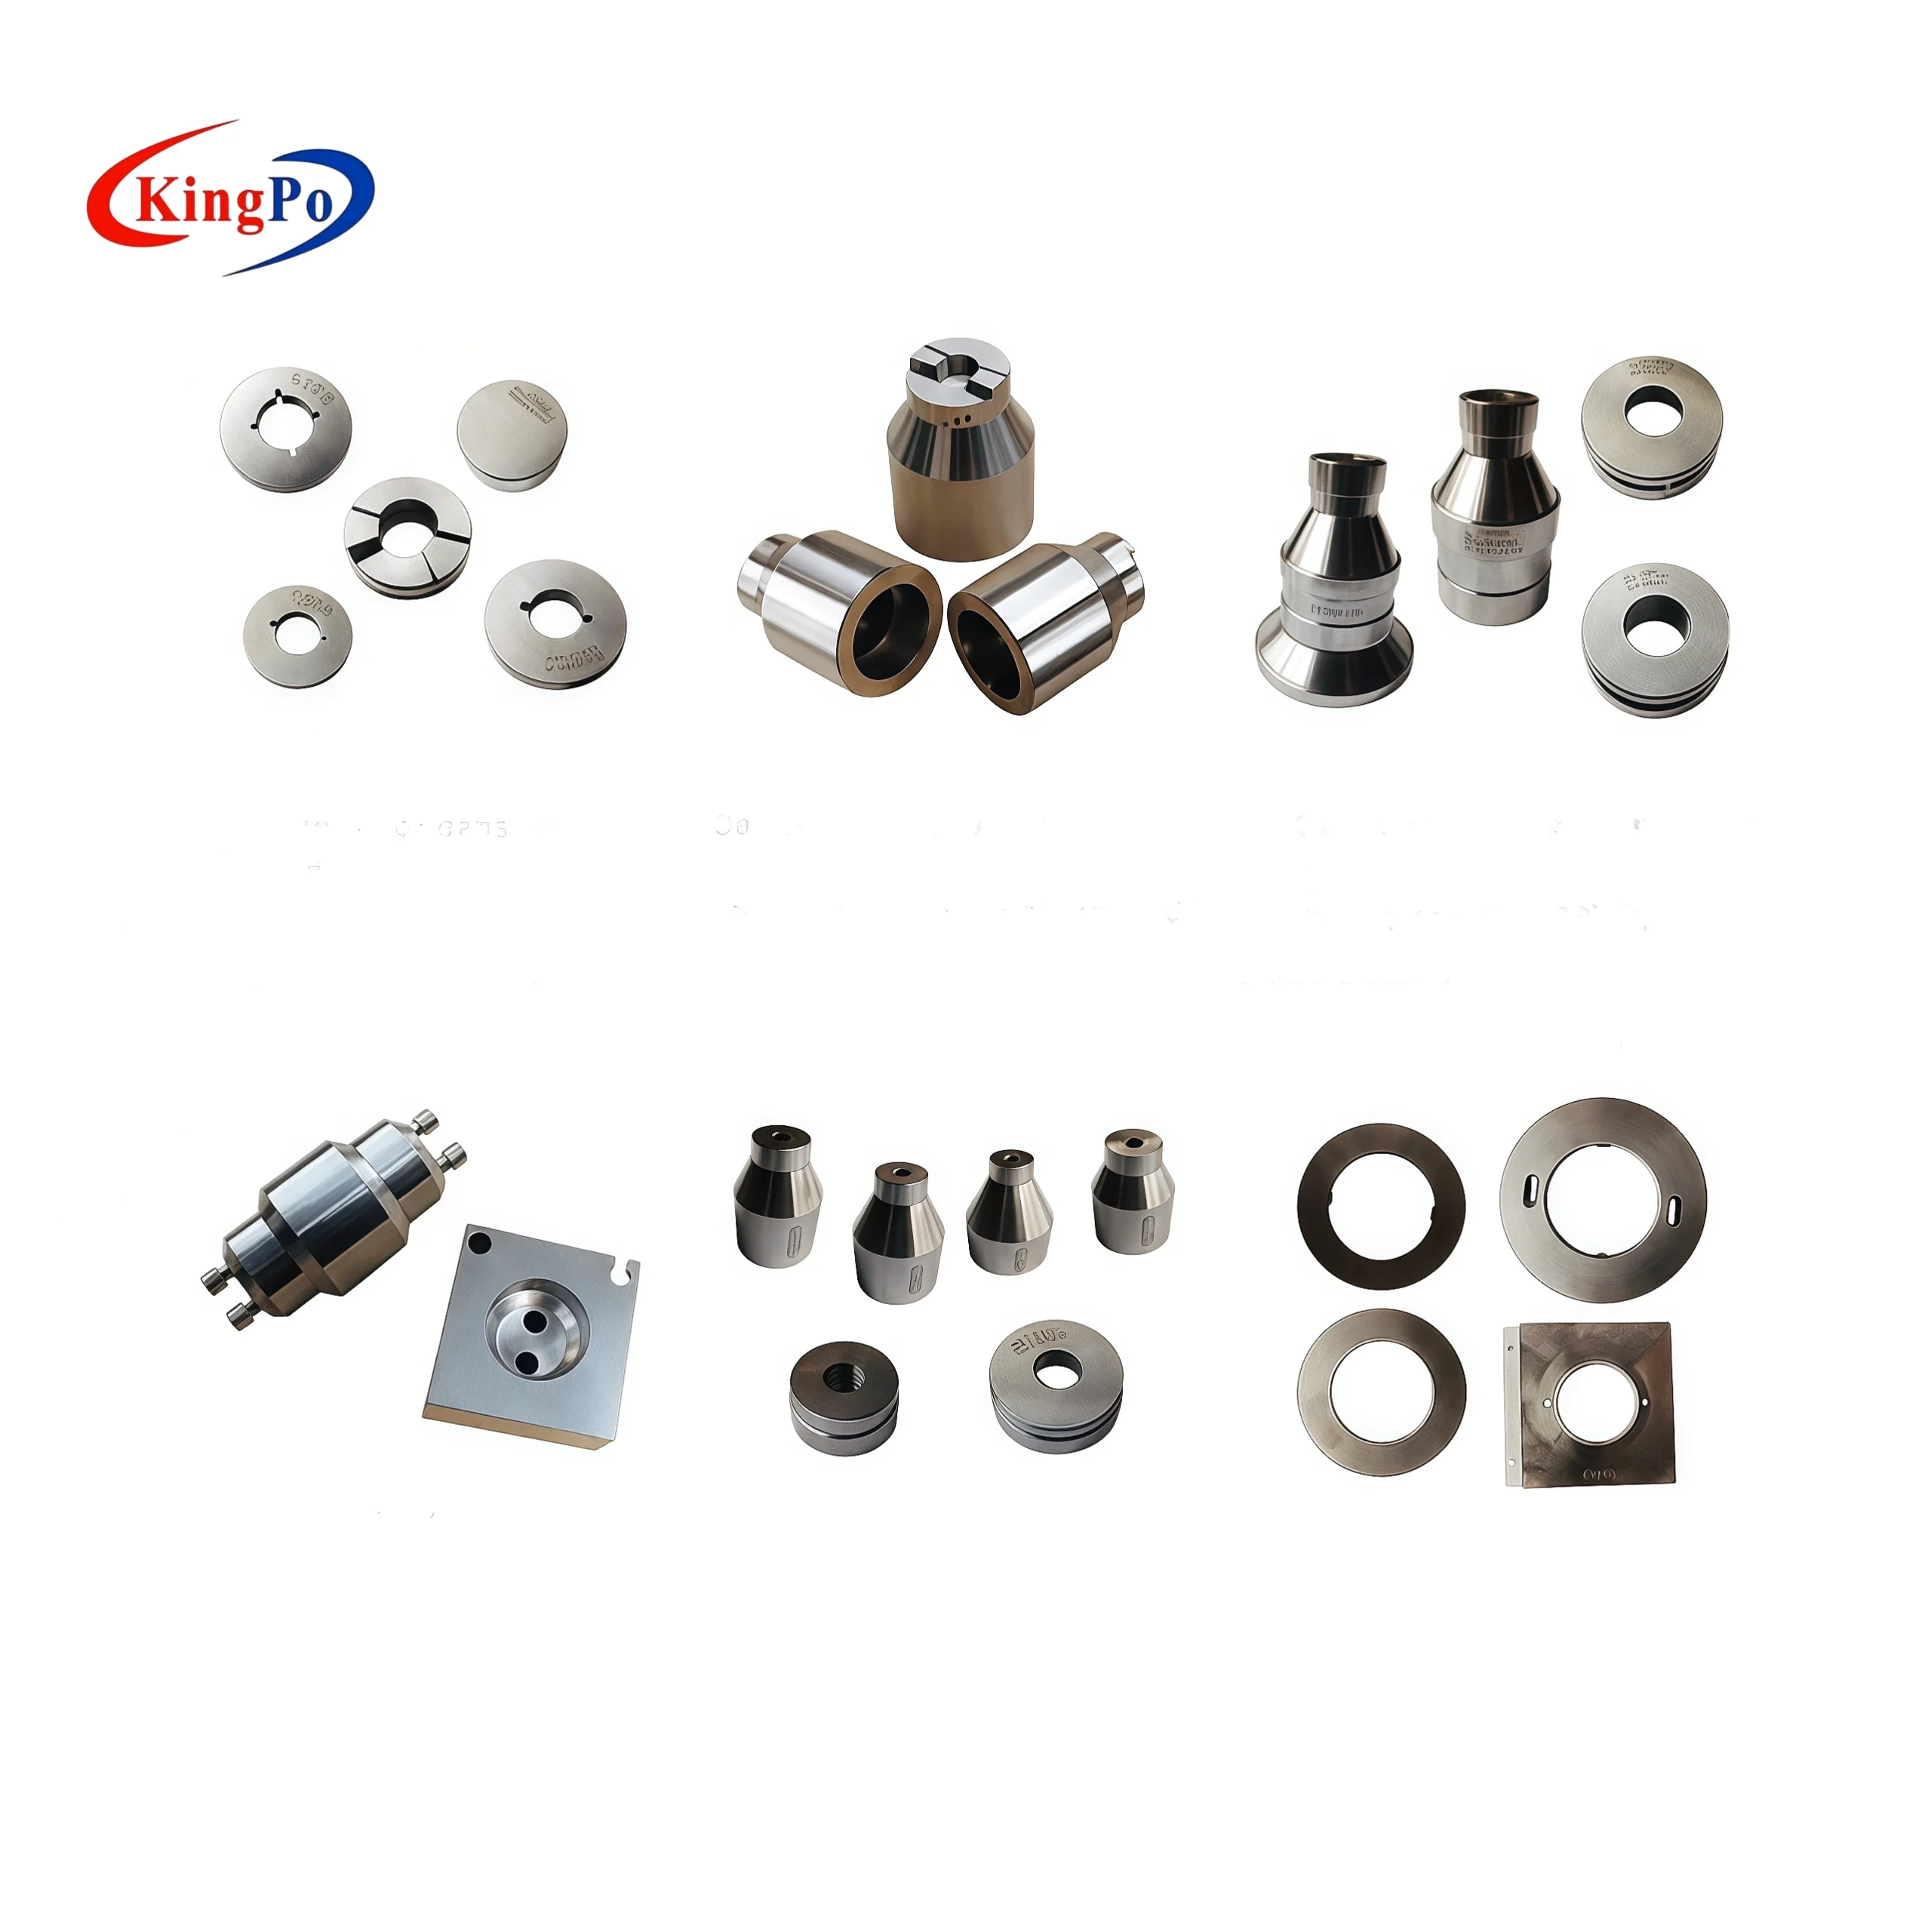
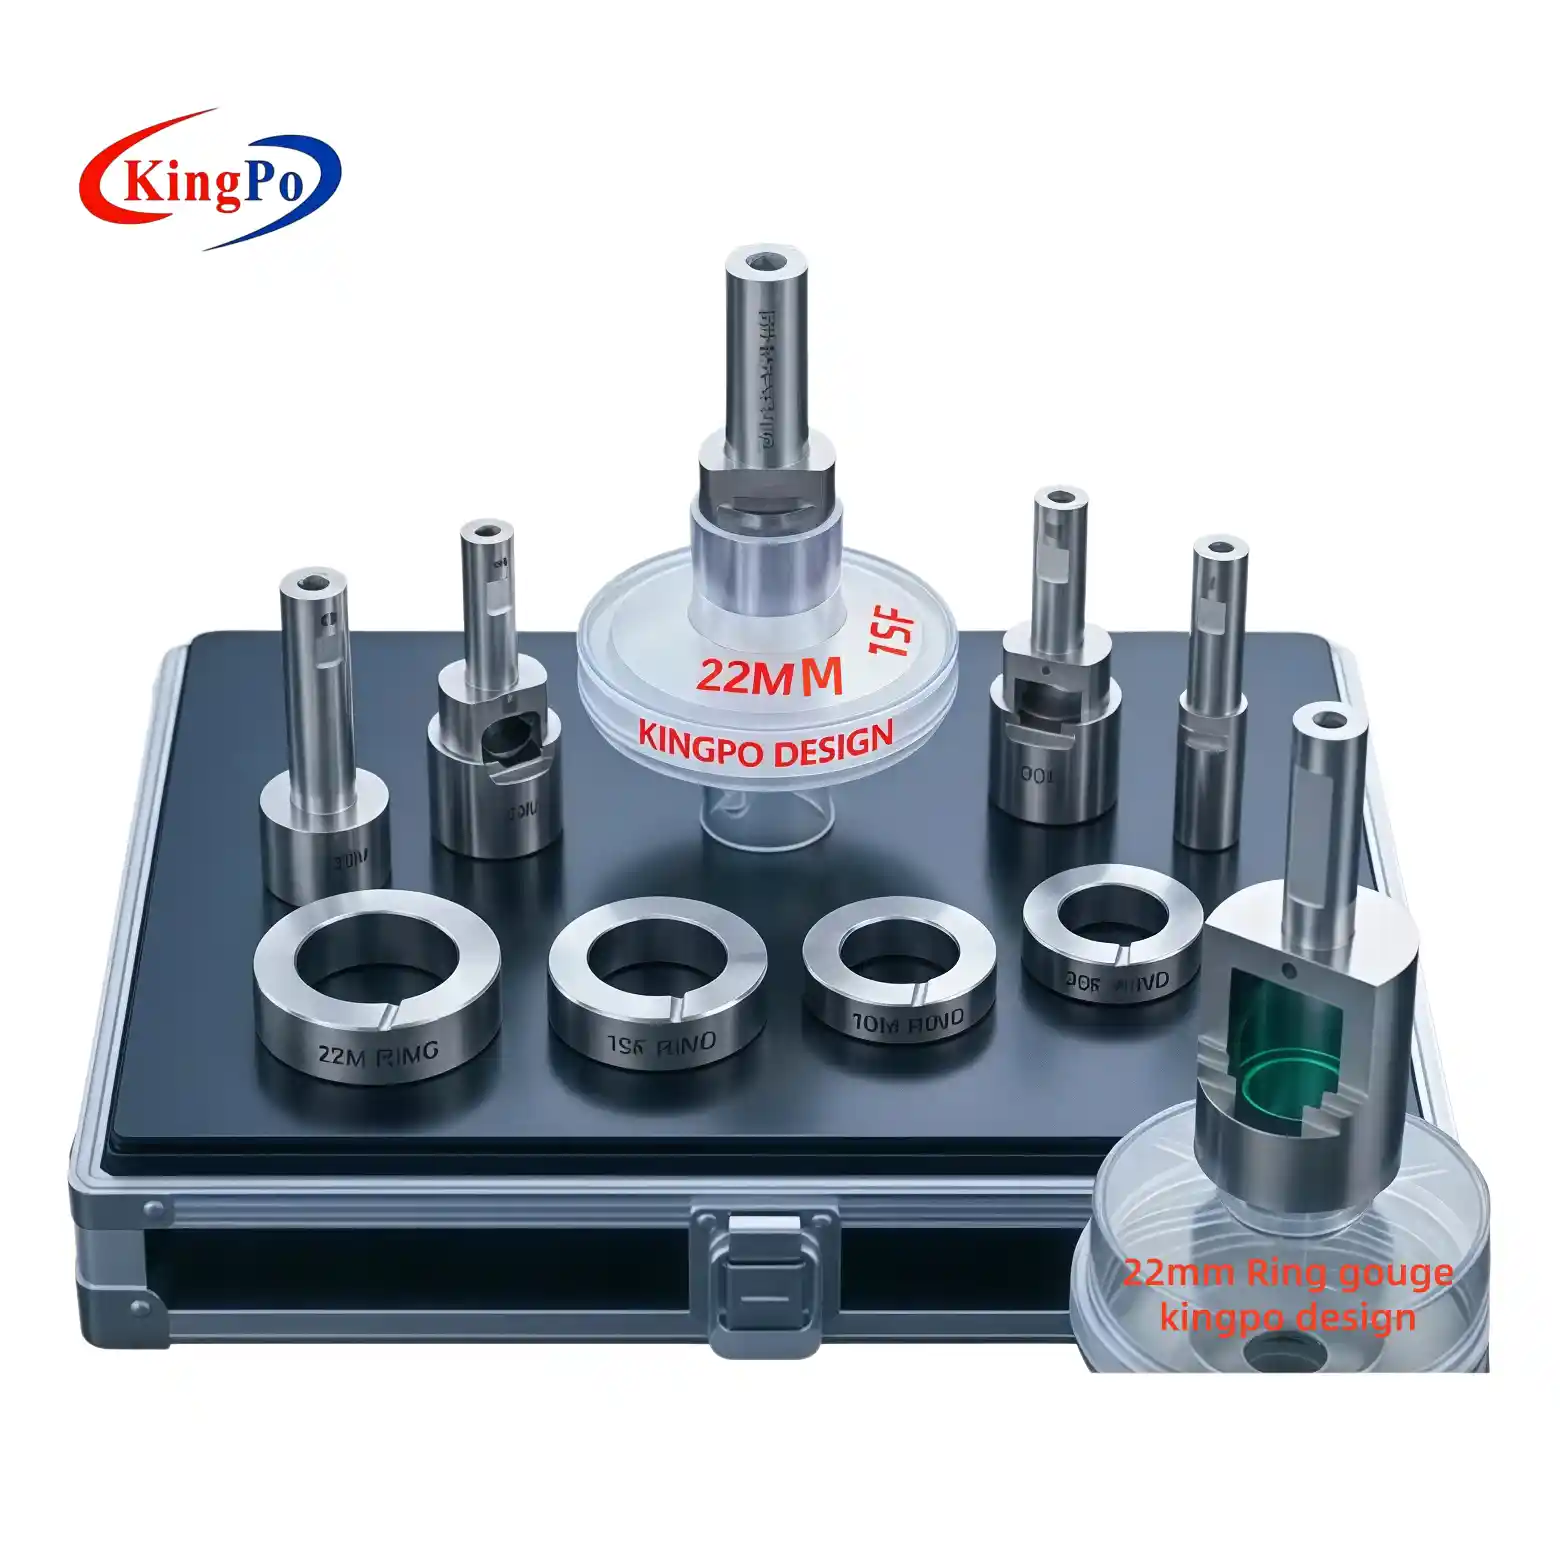
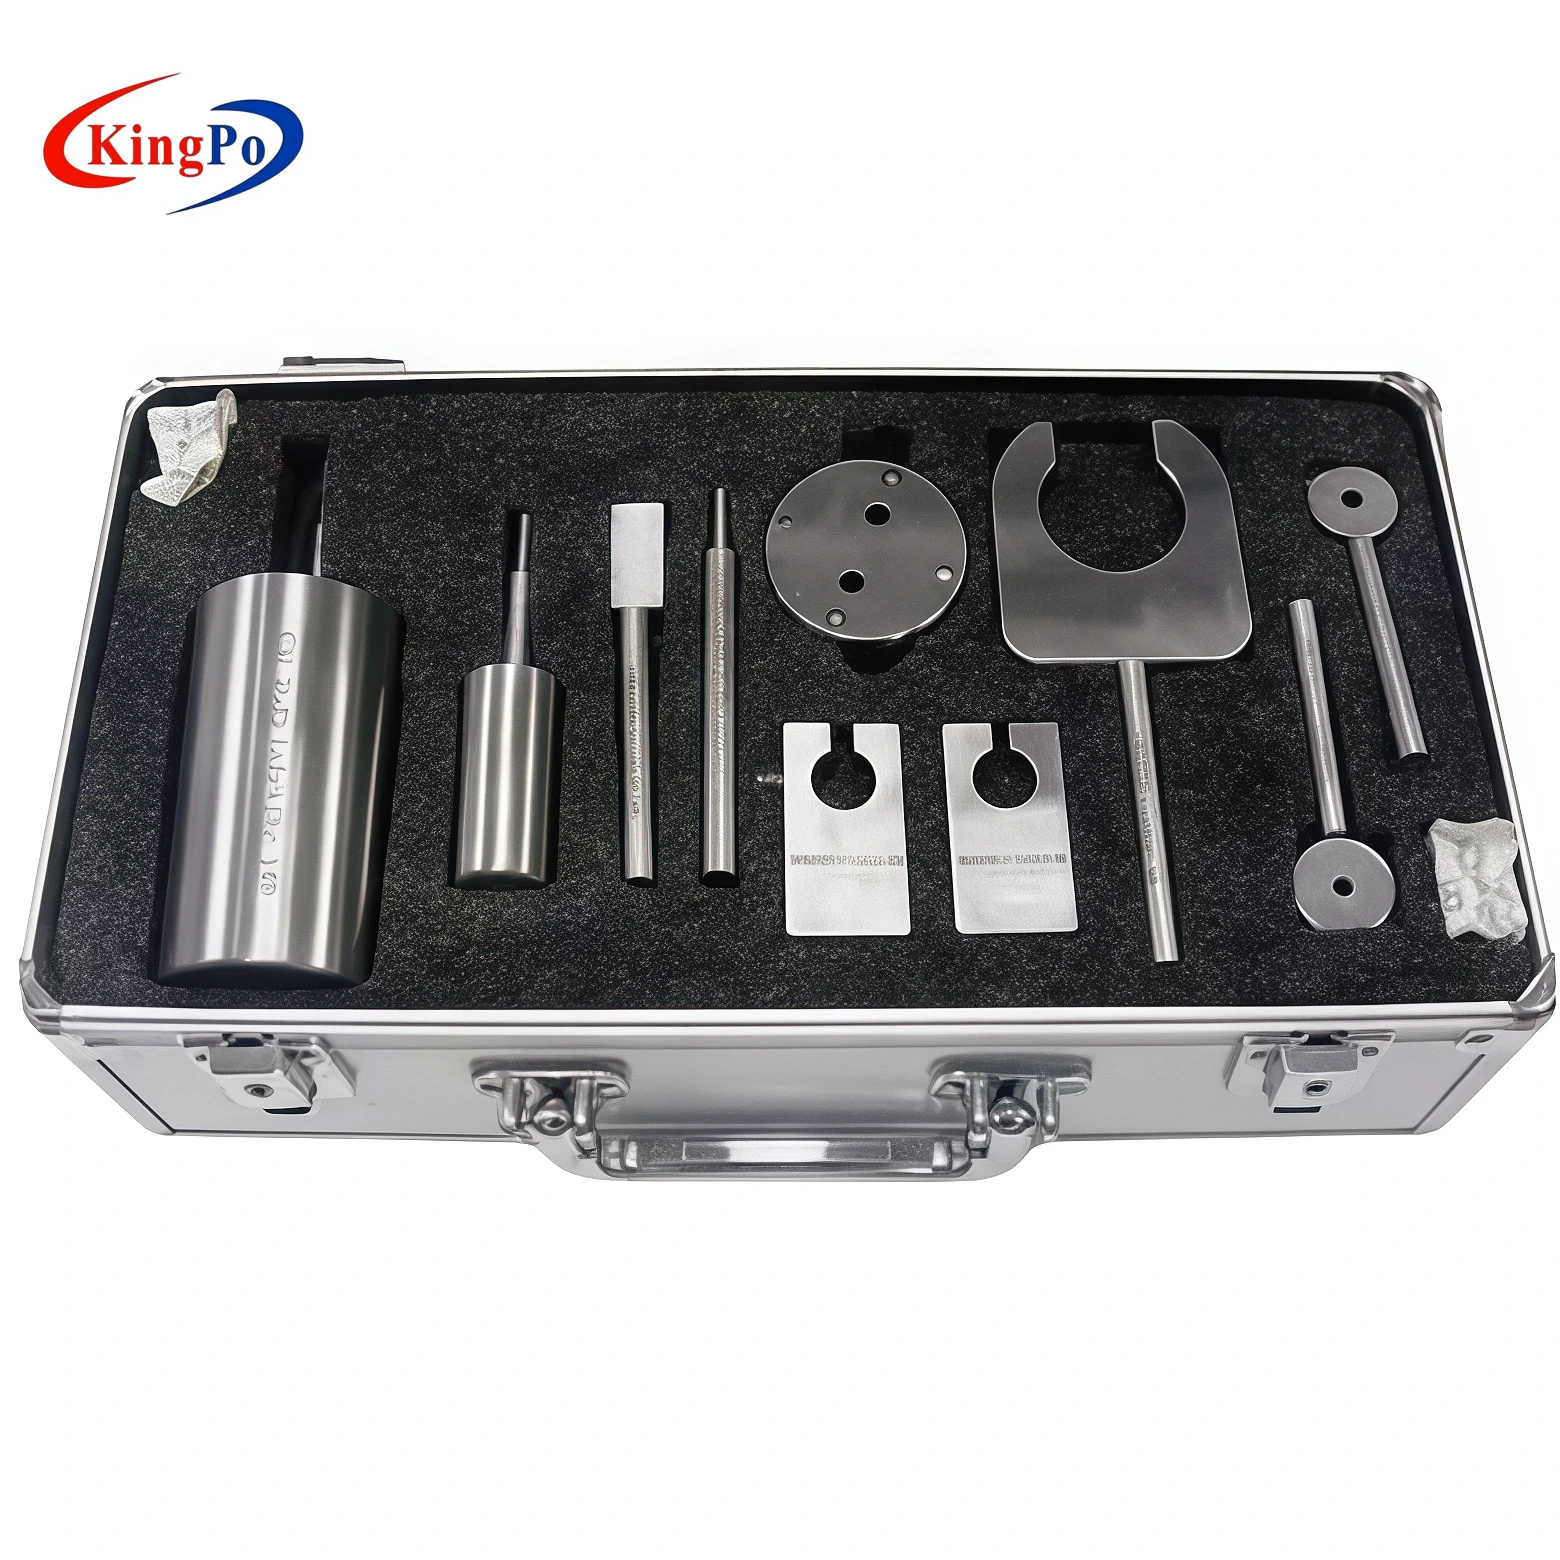
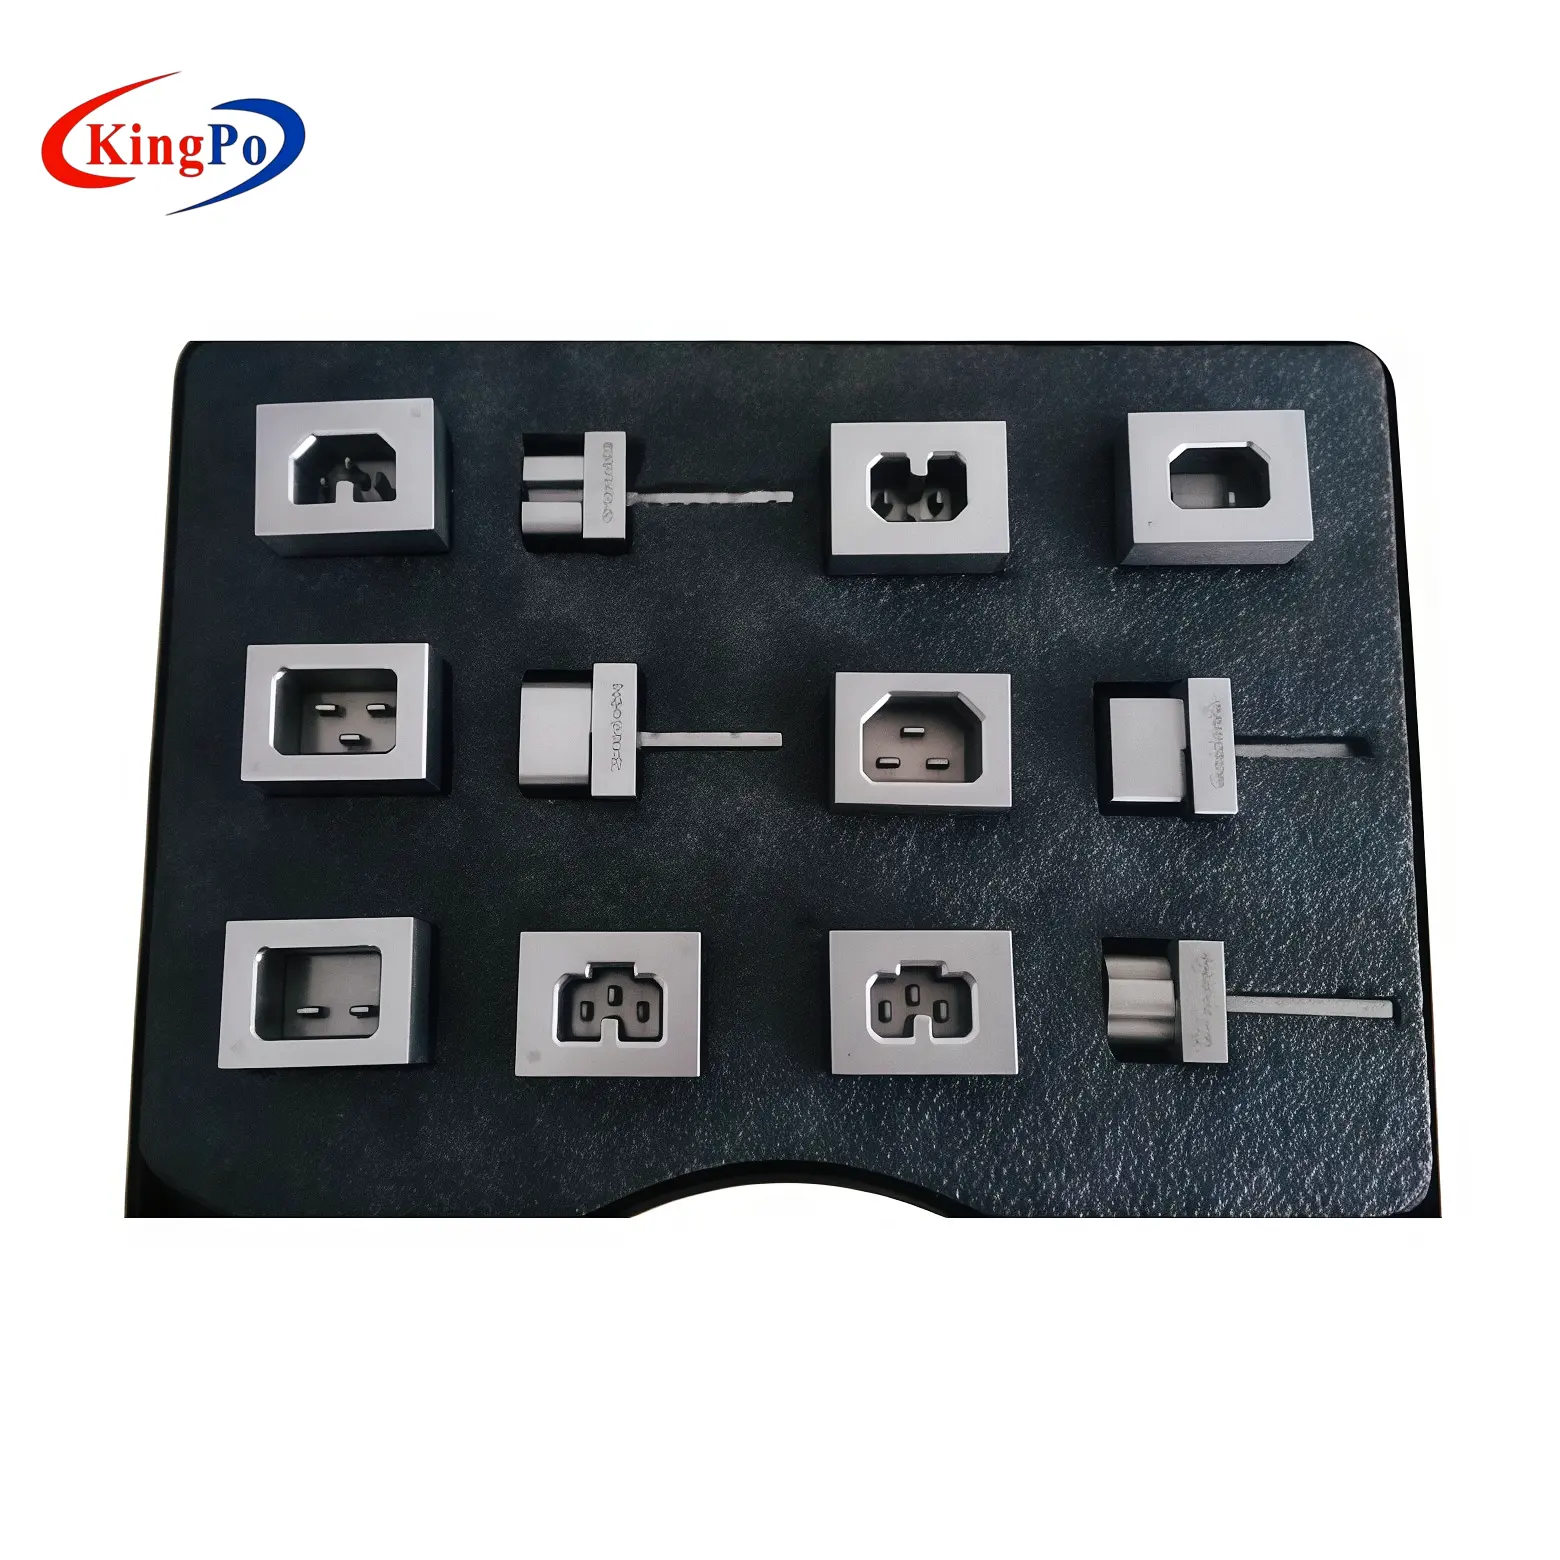
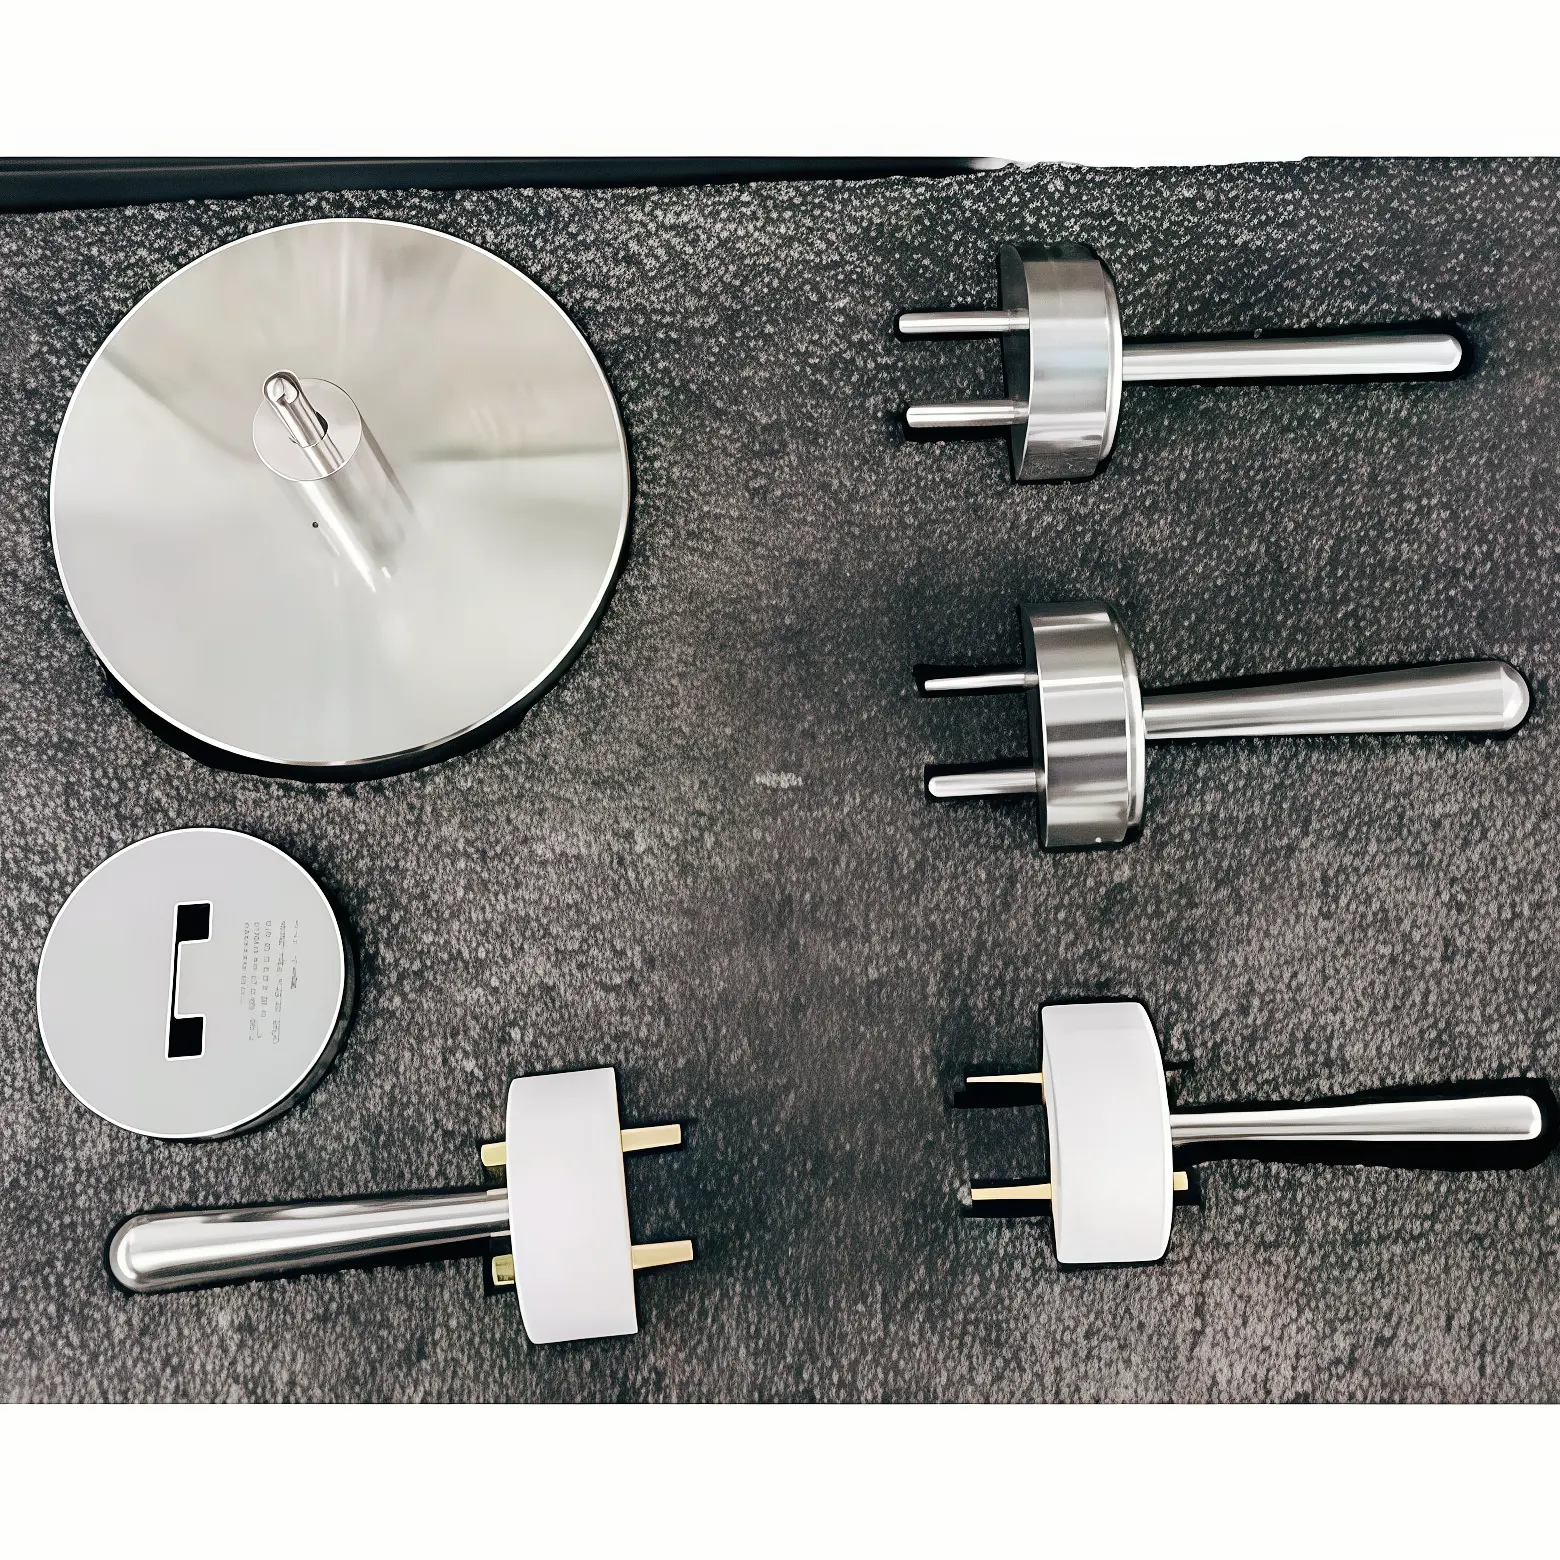
Für deutsche Stecker und Steckdosen liefert KingPo den DIN VDE 0620-1 Stecker-Steckdosen-Lehrsatz für diese Art von Maß- und Funktionskonformitätsprüfungen.
Die Serie umfasst verschiedene Messlehren für spezifische Zwecke, anstatt sich auf eine universelle Messlehre für das gesamte Stecker- und Steckdosensystem zu verlassen.
Nicht jedes DIN VDE 0620-1 Messgerät prüft dasselbe.
Dies ist eine weitere häufige Fehlerquelle.
Ein vollständiger Messsatz sollte nicht als mehrere Versionen desselben Messwerkzeugs betrachtet werden.
Für unterschiedliche Konformitätsbedingungen werden verschiedene Messgeräte entwickelt.
Das KingPo DIN VDE 0620-1 Set umfasst beispielsweise Messgeräte für Funktionen wie:
- Überprüfung der Steckdosenöffnung;
- Mindestöffnungsbreite;
- minimale Rückzugskraft;
- Prüfungen im Zusammenhang mit dem Einstecken des Steckers;
- Stiftdurchmesser;
- Stiftabstand;
- maximale Kontaktöffnung;
- Austauschbarkeit;
- andere geometrische und sicherheitsrelevante Bedingungen, die durch die entsprechenden Messgrößen definiert werden.
Die aktuelle KingPo-Produktkonfiguration umfasst Lehre 1–18 sowie weitere anwendbare Bild- und IPX4-bezogene Messgeräte.
Daher sollte das Labor vor der Durchführung der Inspektion zunächst Folgendes feststellen:
Standard
→Anforderung
→Anwendbare Messlehre
→Akzeptanzkriterium
anstatt einfach ein Messgerät auszuwählen, das scheinbar zum Stecker passt.
Sollten wir also eher dem Messgerät als dem Messschieber vertrauen?
Das ist immer noch der falsche Weg, das Problem zu formulieren.
Was genau versuchen wir zu überprüfen?
Ein Längenmessgerät und eine Grenzlehre können sich ergänzen.
- der tatsächliche Messwert;
- wie weit das Merkmal vom Sollwert abweicht;
- welche Dimension die Abweichung verursacht hat;
- ob der Herstellungsprozess abdriftet;
- wie viel Korrektur an den Werkzeugen erforderlich sein könnte.
- ob das Teil die vorgegebene Grenzbedingung erfüllt;
- ob die interagierenden Dimensionen innerhalb der zulässigen Geometrie bleiben;
- ob eine definierte Stecker-/Buchsen-Schnittstellenbedingung erreicht wird;
- ob wiederholte Produktionsmuster die gleiche Konformitätsprüfung bestehen.
Die Messstrategie sollte sich nach der zu bewertenden Anforderung richten.
Was passiert, wenn der Messschieber „Bestanden“ anzeigt, das Messgerät aber „Nicht bestanden“?
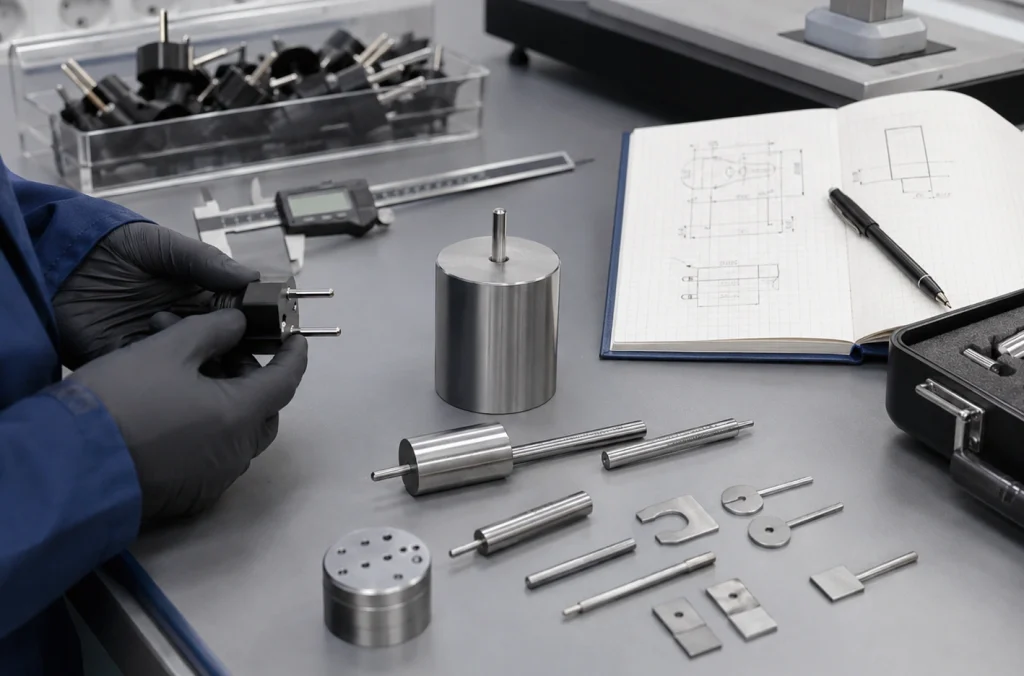
Weisen Sie das Messgerät nicht sofort zurück.
Und schließen Sie nicht sofort, dass das Produkt defekt ist.
Eine systematische Untersuchung ist sinnvoller.
1
Bitte prüfen Sie die anwendbare Norm und Ausgabe.
Zuerst muss genau ermittelt werden, welche Norm und welche Ausgabe für das Produkt gilt.
Ähnlich aussehende Stecker können nach unterschiedlichen nationalen oder internationalen Anforderungen bewertet werden.
Das Messgerät muss der korrekten Norm und dem entsprechenden Wert entsprechen.
2
Vergewissern Sie sich, dass das richtige Messgerät verwendet wird.
Ermitteln Sie den Zweck des Messgeräts.
- Stiftdurchmesser?
- Abstand der Pins?
- Steckdosenöffnung?
- Rückzugstruppe?
- Austauschbarkeit?
- Schutz vor Zugang zu lebenden Teilen?
Ein für eine bestimmte Anforderung konzipiertes Messgerät sollte nicht als universelles Maßprüfgerät interpretiert werden.
3
Prüfen Sie das Messgerät
Referenzmessgeräte sind selbst Präzisionsprüfgeräte.
- Oberflächenschäden;
- Korrosion;
- Kontamination;
- tragen;
- mechanische Verformung;
- Kalibrierungsstatus.
Ein beschädigtes oder abgenutztes Messgerät kann eine weitere Fehlerquelle darstellen.
4
Überprüfen Sie das Prüfobjekt erneut mit dem geeigneten Messgerät.
Ein digitaler Messschieber ist zwar praktisch, aber nicht für jede Dimensionsmessung geeignet.
Je nach Merkmal und Toleranz können weitere Untersuchungen erforderlich sein:
- ein Außenmikrometer;
- Stiftlehren;
- Höhenmessung;
- optische Messung;
- Profilvermessung;
- Inspektion mit Koordinatenmessgeräten.
Die Wahl des Messinstruments sollte von der Geometrie und der erforderlichen Messunsicherheit abhängen.
5
Suchen Sie nach kombinierten geometrischen Fehlern.
Hier wird oft der scheinbare Widerspruch aufgelöst.
Anstatt nur zu prüfen, ob:
PASS
PASS
Prüfen Sie, ob A, B und die relevanten geometrischen Beziehungen zusammen die erforderliche Schnittstelle bilden.
Ein Bauteil kann mehrere akzeptable Einzelmessungen aufweisen und dennoch eine kombinierte Grenzwertbedingung nicht erfüllen.
Warum nicht alle Messgeräte durch ein Koordinatenmessgerät ersetzen?
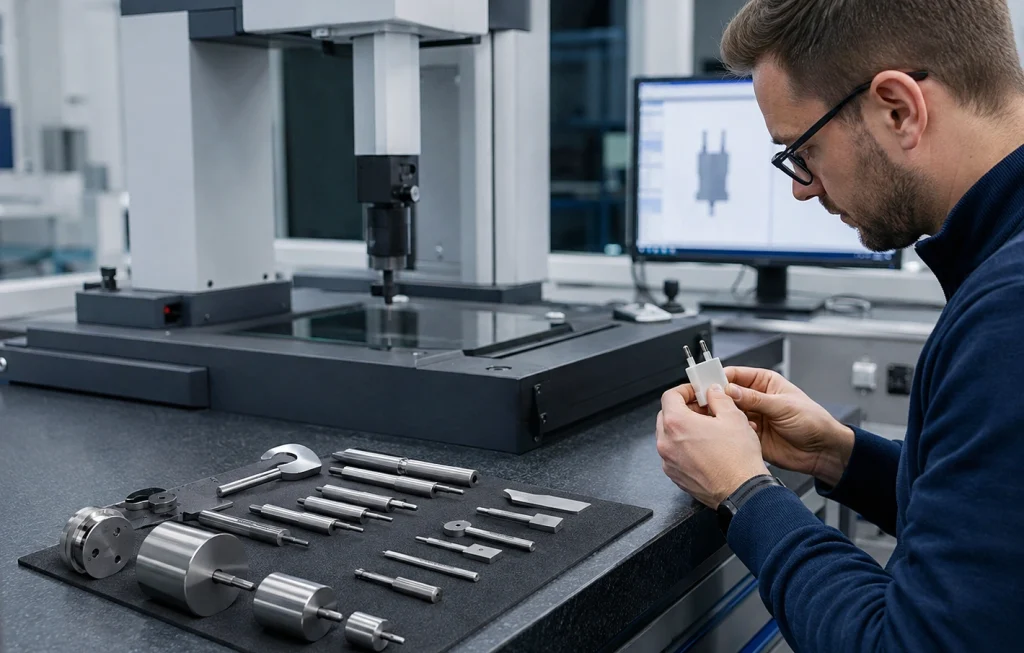
Diese Frage wird noch interessanter, wenn ein Labor bereits über eine Koordinatenmessmaschine verfügt.
Ein Koordinatenmessgerät kann deutlich mehr Dimensionsinformationen erfassen als eine einfache Gut/Ausschuss-Lehre.
Warum also weiterhin Messgeräte verwenden?
Weil sie unterschiedlichen Zwecken dienen.
- Dimensionsuntersuchung;
- Erstmusterprüfung;
- Fehleranalyse;
- Werkzeugkorrektur;
- Dimensionsabbildung;
- Überprüfung und Kalibrierung der Messgeräte.
- schnelle Konformitätsprüfung;
- wiederholte Produktionsprüfung;
- direkte Überprüfung einer festgelegten Grenzbedingung;
- einheitliche Prüfung mit Bestehen/Nichtbestehen;
- Reproduktion einer definierten Schnittstellengeometrie.
Ein Koordinatenmessgerät hilft dabei, die tatsächliche Geometrie zu erklären.
Ein spezielles Messgerät hilft dabei festzustellen, ob das Bauteil eine definierte Konformitätsbedingung erfüllt.
Das eine macht das andere nicht automatisch überflüssig.
Warum die Qualität und Kalibrierung von Messgeräten immer noch wichtig sind
Die Verwendung eines speziellen Messgeräts beseitigt die messtechnischen Anforderungen nicht.
Das Messgerät selbst muss so genau gefertigt sein, dass es die Maßgrenzen, die es überprüfen soll, korrekt wiedergibt.
Materialstabilität, Bearbeitungsgenauigkeit, Verschleißfestigkeit, Oberflächenbeschaffenheit und Kalibrierung bleiben daher wichtig.
Die KingPo DIN VDE 0620-1 Steckdosenlehre wird aus DC53 Werkzeugstahl mit einer angegebenen Härte von HRC58 hergestellt und wird mit Kalibrierungsdokumentation für Labor- und Produktionsprüfungsanwendungen geliefert.
Für Labore, die eine umfassendere Konformitätsprüfung von Steckern und Buchsen anstreben, bietet KingPo auch eine breitere Palette an Prüfgeräten für Stecker und Buchsen sowie Präzisionsmessgeräte für Dimensions-, mechanische, Temperaturanstiegs-, Auszugskraft-, Dauerfestigkeits- und andere sicherheitsrelevante Prüfungen an.
Ein besserer Weg zum Umgang mit widersprüchlichen Inspektionsergebnissen
Wenn eine numerische Messung „BESTANDEN“ anzeigt, das entsprechende Messgerät aber „NICHT BESTANDEN“, ist die sinnvollste Frage nicht:
Fragen Sie stattdessen:
Überprüfen Sie anschließend die gesamte Messkette:
Anwendbarer Standard
→
Anwendbare Anforderungen
→
Korrekte Messlehre
→
Messgerätekalibrierung
→
DUT Geometrie
→
Dimensionsmessung
→
Kombinierter Schnittstellenzustand
Dieser Ansatz wandelt einen scheinbaren Widerspruch in eine nachvollziehbare technische Untersuchung um.
Wichtigste Erkenntnisse aus dem Ingenieurwesen
Ein Stecker, der mehrere Messungen mit einem Messschieber besteht, erfüllt nicht automatisch alle dimensionalen oder funktionalen Anforderungen, die durch eine DIN VDE 0620-1-Lehre definiert sind.
Ein Messschieber liefert numerische Maßangaben.
Ein spezielles Messgerät überprüft einen definierten Grenzwert oder eine Schnittstellenbedingung.
Beide können gleichzeitig richtig sein.
Das Verständnis dieser Unterscheidung ist besonders wichtig für Stecker- und Steckdosenhersteller, Qualitätskontrollteams und Prüflaboratorien, die grenzwertige oder widersprüchliche Inspektionsergebnisse untersuchen.
Bei der Auswahl eines DIN VDE 0620-1 Messgeräts sollte der Ausgangspunkt daher nicht einfach der Steckertyp sein.
Prüfen Sie zunächst den anwendbaren Standard, die Ausgabe, die Messgerätebezeichnung, den Prüfzweck und den erforderlichen Kalibrierbereich.
Anhand dieser Informationen lässt sich feststellen, welches Messgerät tatsächlich benötigt wird – und was dessen Ergebnis (BESTANDEN oder NICHT BESTANDEN) wirklich bedeutet.